
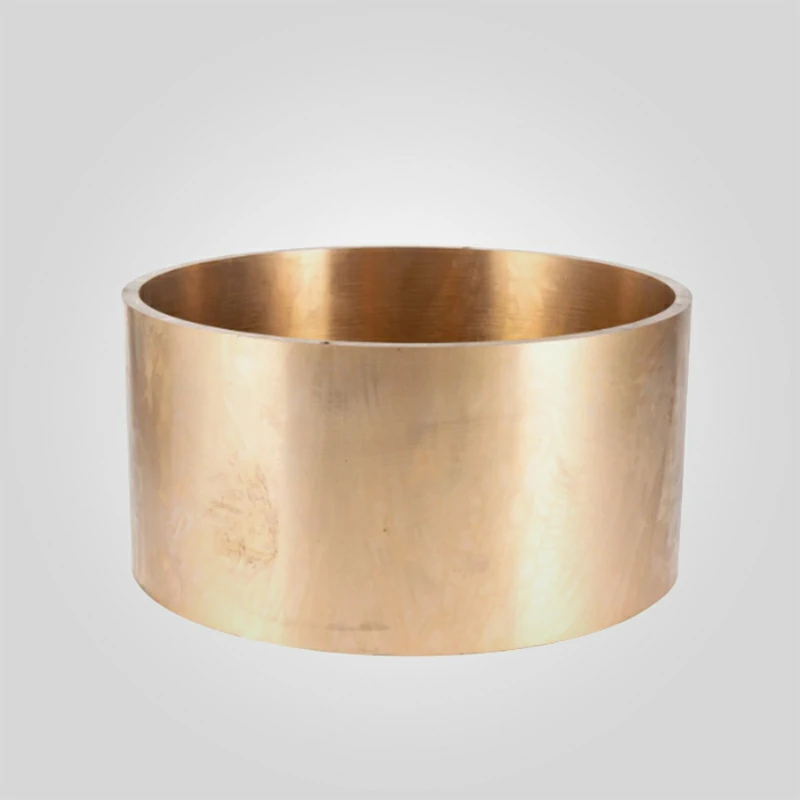
Нижняя втулка головки конусной дробилки: долговечная бронзовая износостойкая деталь для обслуживания дробилки
Марка материала: Оловянная бронза CuSn8 (ASTM B271)
Размеры (ID × OD × Высота) : Φ180 мм × Φ240 мм × 120 мм
Твердость (HB): 80-100
Максимальная грузоподъемность: 1 200 кН
Рабочая температура: от -40°C до +200°C
Типичный срок службы: 8,000-12,000 часов
334 в наличии
ПРОДУКТ
Описание
Нижняя втулка головки конусной дробилки - спецификация OEM 1022147350 (109,2 кг)
Втулка головки 1022147350 (нижняя) служит в качестве основного радиального подшипника цапфы в эксцентриковом узле конусной дробилки. Этот компонент весом 109,2 кг обеспечивает динамические сжимающие усилия между вращающейся головкой конуса и эксцентриковой втулкой. Он работает в условиях смешанной пленочной и гидродинамической смазки, требующей точных металлургических свойств для предотвращения адгезионного износа (галтования) во время циклов дробления с высокой нагрузкой.
В отличие от статических структурных компонентов, эта втулка выступает в качестве жертвенного износостойкого интерфейса, предназначенного для защиты более дорогостоящего главного вала и головки дробилки. Ее эксплуатационные характеристики строго зависят от трибологических отношений между бронзовым сплавом и сопрягаемой стальной поверхностью, стабильности масляного клина и геометрической концентричности относительно центральной линии машины.
Металлургический состав и целостность центробежного литья
Эксплуатационная долговечность втулки нижней головки определяется ее микроструктурой. Мы используем процесс центробежного литья, а не литья в песок. Эта технология создает большие силы G во время затвердевания, что приводит к вытеснению примесей и легких оксидов на внутренний диаметр (который впоследствии обрабатывается) и обеспечивает плотную, непористую структуру зерен. Это очень важно для предотвращения усталостного растрескивания при циклических нагрузках.
Стандартная металлургия: CuSn8 / C93800 Оловянная бронза с высоким содержанием свинца
Для стандартных применений (эквиваленты Symons/Nordberg) мы используем матрицу из высоколегированной оловянистой бронзы. Свинец (обычно 13-16%) содержится в виде дискретных глобул в медно-оловянной матрице. В аварийных условиях - например, при локальном разрыве масляной пленки или "горячих точках" - этот свинец размазывается по поверхности цапфы, обеспечивая временную твердую смазку для предотвращения катастрофического заклинивания вала.
Металлургия для тяжелых условий эксплуатации: CuAl10Fe3 / C95400 алюминиевая бронза
Для высоконагруженных применений с более твердыми рудами (базальт/гранит >300 МПа на сжатие) мы используем алюминиевую бронзу. Этот сплав основан на мартенситной структуре, достигаемой путем закалки и отпуска. Он обеспечивает значительно более высокую прочность на разрыв и сопротивление ударной усталости, но требует более строгих протоколов фильтрации масла, поскольку не обладает способностью к внедрению, как высоколегированные сплавы.
Прецизионная обработка и геометрические допуски
Эффективность втулки зависит только от ее геометрической формы. Блок 1022147350 обрабатывается на вертикальных токарных станках с ЧПУ для достижения следующих метрологических стандартов:
- Допуск на размеры (ID/OD): Мы придерживаемся классов допусков ISO 286 H7/s6 или H7/r6 в зависимости от требований к интерференционной посадке конкретной модели дробилки. Это обеспечивает неподвижность втулки в отверстии головки при сохранении правильного зазора между эксцентриком и втулкой.
- Шероховатость поверхности (Ra): Внутренняя рабочая поверхность обработана до Ra 0,8 мкм или лучше. Такое низкое среднее значение шероховатости необходимо для создания стабильного гидродинамического масляного клина при запуске, минимизируя продолжительность граничной смазки в местах контакта металла с металлом.
- Концентричность и перпендикулярность: Рабочая ось контролируется с точностью до 0,03 мм TIR (Total Indicator Reading). Отклонения здесь приводят к "вращению головки" (когда головка вращается с эксцентрической скоростью) или неравномерной нагрузке, что ускоряет нагружение кромок и преждевременное разрушение.
- Профилирование масляных канавок: Геометрия маслораспределительных канавок не является произвольной. Мы обрабатываем радиусные кромки всех масляных карманов, чтобы предотвратить срезание масляной пленки. Острые кромки в менее качественных втулках действуют как скребки, удаляя защитную масляную пленку и приводя к быстрому перегреву.
Технические характеристики и рабочие параметры
| Технические параметры | Стандартная спецификация (симоны/метсо экв.) | Спецификация для тяжелых условий эксплуатации (Sandvik/Terex Eq.) |
| Класс материала | UNS C93700 / CuSn10Pb10 (с высоким содержанием свинца) | UNS C95400 / CuAl10Fe3 (алюминиевая бронза) |
| Твердость (Бринелль) | 70 - 85 HBW (мягкий для встраивания) | 170 - 190 HBW (тяжело переносить нагрузки) |
| Прочность на разрыв | ≥ 240 МПа | ≥ 600 МПа |
| Предел текучести (смещение 0,2%) | ≥ 110 МПа | ≥ 250 МПа |
| Максимальное значение PV (давление x скорость) | 3,5 МПа-м/с | 5,2 МПа-м/с |
| Допуск на обработку | ISO IT6 / IT7 | ISO IT6 |
| Предельная рабочая температура | 180°C (опасения по поводу температуры вспышки) | 220°C (беспокойство по поводу теплового расширения) |
| Режим смазки | Гидродинамика / Эластогидродинамика | Гидродинамика |
Анализ совместимости и взаимозаменяемости
Это нижняя втулка конусной дробилки разработаны для прямой взаимозаменяемости со следующими спецификациями OEM. Проверка выполняется с помощью координатно-измерительных машин (КИМ) по оригинальным архивным чертежам OEM.
| Системная платформа | Совместимость моделей | Инженерная валидация |
| Саймонс / Норберг | 5,5 футов, 7 футов Стандартная и короткая голова | Соответствует определенному соотношению конусности 1:50 (если применимо) и припускам на интерференционную посадку в отверстии головки. |
| Серия HP (Metso) | HP300, HP400, HP500 | Правильное выравнивание отверстий для гидравлического противозакручивающего механизма. Глубина канавки рассчитана для расхода масла ISO VG 150/220. |
| Гидроконус Sandvik | CH430, CH440, CH660 | Доступен высокопрочный вариант CuAl10Fe3, выдерживающий более высокие усилия дробления, связанные с настройками Hydrocone "постоянная производительность лайнера". |
| Terex / Cedarapids | Серия MVP, серия TC | Поддерживает строгую однородность толщины стенок для предотвращения термического искажения при высокотемпературных циклах работы. |
Обеспечение качества: Неразрушающий контроль (NDT)
Мы не полагаемся на серийный отбор образцов для критически важных вращающихся компонентов. Каждая втулка 1022147350 проходит следующие протоколы проверки перед отправкой:
- Ультразвуковой контроль (UT): Выполняется в соответствии со стандартами ASTM B548 для обнаружения подповерхностных разрывов, пустот или включений в бронзовой матрице, которые могут привести к распространению трещин.
- Контроль с помощью красящего пенетранта (PT): Наносится на обработанные поверхности для выявления дефектов поверхности или пористости, которые могут нарушить масляную пленку.
- Проверка размеров: 100% проверка внутреннего диаметра (ID), наружного диаметра (OD) и концентричности с помощью калиброванных микрометров и расточных калибров. Отчеты предоставляются по запросу.
Советы инженера: Протоколы технического обслуживания и установки
1. Установка: Криогенная арматура обязательна
Не пытайтесь запрессовать эту втулку, используя только грубую силу или гидравлические цилиндры. Велик риск заклинивания отверстия стальной головки или деформации бронзовой втулки.
Протокол: Для усадки втулки используйте сухой лед (твердый CO2) и спиртовую ванну или жидкий азот. Коэффициент теплового расширения бронзы примерно на 50% выше, чем у стали. Замораживание втулки до -78°C (сухой лед) уменьшит наружный диаметр 240 мм+ настолько, что втулка встанет на место. Убедитесь, что расположение масляных отверстий/пазов на головке соответствует втулке до температура выравнивается. У вас есть промежуток времени примерно в 30-60 секунд.
2. Цикл "сгорания": Избежать раннего выхода из строя
Распространенным видом отказа является заклинивание в течение первых 24 часов работы. Это редко бывает дефектом детали и обычно является ошибкой эксплуатации. Новые бронзовые втулки требуют периода "обжига", чтобы соответствовать незначительным неровностям эксцентрика.
Протокол: После установки запустите дробилку вхолостую на 2-4 часа, контролируя температуру возвратного масла. После стабилизации введите подачу с производительностью 50% в течение 4 часов. Увеличивайте подачу до 100% только в том случае, если температура обратного масла остается в пределах 5°C от базового уровня. Если вы видите скачок температуры, немедленно остановитесь, дайте остыть и снова запустите. Это позволит высоким точкам на бронзе сгладиться (пластическая деформация), а не привариться к валу.
Термодинамика и управление зазором
Понимание характеристик теплового расширения этой втулки очень важно для поиска и устранения неисправностей. Во время работы бронзовая втулка расширяется внутрь (уменьшая ходовой зазор) и наружу (увеличивая давление интерференционной посадки).
Если дробилка эксплуатируется при температуре, превышающей рекомендуемую (обычно >60°C температура обратного масла), ходовой зазор может исчезнуть, что приведет к заклиниванию. При изготовлении 1022147350 используется специальный расчет зазора, основанный на предположении о ΔT (разнице температур) между бронзовым и стальным валом.
Операторы должны убедиться в том, что их маслоохладители работают правильно. Если вы измельчаете очень твердый абразивный материал, который выделяет избыточное тепло, рассмотрите возможность перехода на вариант алюминиевой бронзы, которая имеет немного меньший коэффициент теплового расширения по сравнению с оловянной бронзой, обеспечивая более стабильный зазор при повышенных температурах.
Логика закупок и цепочки поставок
В горнодобывающей отрасли OEE (общая эффективность оборудования) - единственный показатель, который имеет значение. Ждать OEM-детали с 12-недельным сроком изготовления часто не представляется возможным. Мы храним на складе 1022147350 в состоянии полуфабриката.
- Состояние запасов: Отливки хранятся на складе. Окончательная обработка по определенным классам допусков (например, занижение ID для компенсации изношенных эксцентриковых валов) может быть выполнена в течение 48-72 часов.
- Прослеживаемость: Все поставки включают сертификаты на материал (Mill Test Reports), подтверждающие химический состав (спектрографический анализ) и механические свойства.
Этот компонент - не просто запасная часть; это рассчитанный механический элемент, предназначенный для восстановления геометрической целостности вашей дробилки.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".






 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish