

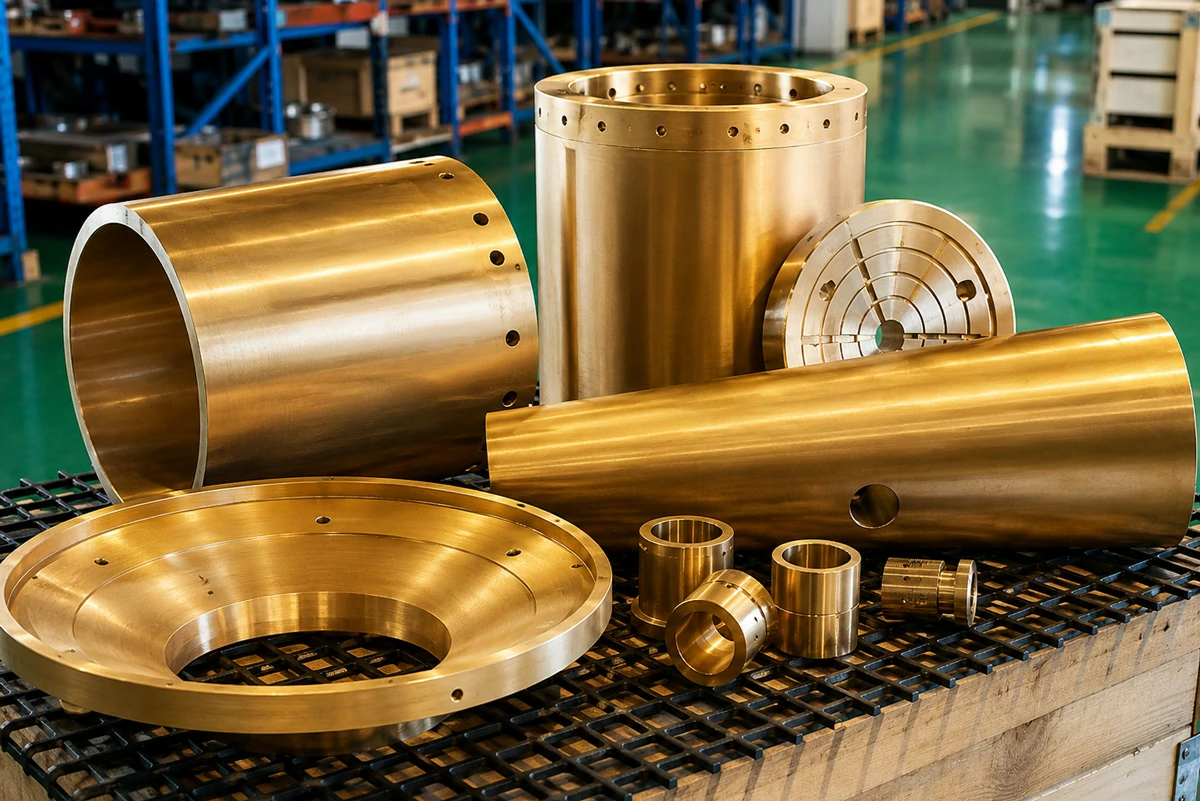
Die Prüfung der Materialzusammensetzung im Werk ist der erste Test für die Lebensdauer von Brecherteilen
Eine Backenplatte kann nach dem Strahlen perfekt aussehen und dennoch 30 Prozent ihrer erwarteten Lebensdauer verlieren, wenn der Mangan-, Kohlenstoff-, Chrom- oder Molybdängehalt außerhalb des erforderlichen Bereichs liegt. Eine Kegelauskleidung kann eine Sichtprüfung bestehen und dennoch vorzeitig brechen, wenn die Legierung für den Aufgabeschlag zu spröde ist. Eine Schlagleiste für einen Prallbrecher kann auf dem Papier eine hohe Härte aufweisen und dennoch im Betrieb versagen, wenn die Chemie die falsche Karbidstruktur erzeugt. Aus diesem Grund ist die Prüfung der Materialzusammensetzung im Werk keine Formalität. Sie ist der erste wirkliche Test der Materialqualität von Brecherteilen, bevor das Teil überhaupt einen Steinbruch oder eine Mine erreicht.
Brecherteile arbeiten unter einer starken Kombination aus Aufprall, Druck, Gleitverschleiß, Fugenhobeln, Hitze, Staub und Vibration. Zu den Hauptverschleißteilen gehören Backenplatten, Kegelbrechermäntel, Konkavitäten, Backenplatten, Schlagleisten von Prallbrechern, Hammerköpfe, Auskleidungen, Seitenplatten, Walzenbrechersegmente und VSI-Verschleißspitzen. Jedes Teil ist einem anderen Gleichgewicht von Schlag und Abrieb ausgesetzt. Aus diesem Grund kann ein einziger Werkstoff nicht alle Verschleißprobleme lösen. Die Wahl des richtigen Materials für Brecherteile hängt von der Aufgabegröße, der Abrasivität des Gesteins, der Feuchtigkeit, dem Risiko von Fremdkörpern, der Brechergeschwindigkeit, der Kammerkonstruktion und der Wartungspraxis ab.
In der Werkstatt und in der Praxis habe ich viele frühe Ausfälle gesehen, die nicht allein durch schlechte Bedienung verursacht wurden. Einige Ausfälle begannen bereits in der Schmelze. Wenn die chemische Zusammensetzung falsch war, konnte die Wärmebehandlung das Gussteil nicht vollständig retten. Wenn der Kohlenstoffgehalt im falschen Stahl zu hoch war, sank die Zähigkeit. War der Mangangehalt in einem hochmanganhaltigen Stahl zu niedrig, wurde die Kaltverfestigung schwach. Wenn der Chromgehalt für eine Anwendung mit hoher Schlagzähigkeit zu hoch war, wurde das Teil zwar verschleißfest, aber zu spröde. Ein gutes Materialverhältnis ist nicht nur eine chemische Zahl. Es ist die Grundlage für eine lange Lebensdauer.
Warum die chemische Zusammensetzung vor der Verschiffung geprüft werden muss
Die Prüfung der Materialzusammensetzung im Werk bestätigt, dass das Gussteil mit der Bestellung, der Zeichnung, der Norm und den Betriebsbedingungen übereinstimmt. Bei Brecher-Verschleißteilen ist der Unterschied zwischen einer richtigen und einer falschen Legierung für das Auge oft nicht sichtbar. Zwei Schlagleisten können die gleiche Form und das gleiche Gewicht haben, aber eine kann aus martensitischem Stahl, eine aus hochchromhaltigem Weißeisen und eine aus hochmanganhaltigem Stahl bestehen. Ihr Verhalten im Feld ist dann völlig unterschiedlich.
Eine zuverlässige Fabrik sollte die Materialzusammensetzung in mehr als einer Phase prüfen. Die erste Prüfung erfolgt normalerweise während des Schmelzens, vor dem Gießen, damit die Gießerei die Legierungselemente anpassen kann, während das Metall noch flüssig ist. Die zweite Prüfung sollte anhand eines Testblocks, eines Gussstücks oder einer repräsentativen Probe nach dem Gießen erfolgen. Bei kritischen Brecherteilen kann eine endgültige positive Materialidentifizierung vor dem Versand erfolgen, um das Risiko von Verwechslungen zwischen verschiedenen Sorten zu verringern.
Zu den gängigsten Methoden gehören die optische Emissionsspektrometrie, die chemische Laboranalyse und die positive Materialidentifizierung. Die optische Emissionsspektrometrie ist in Gießereien weit verbreitet, da sie viele metallische Elemente schnell und genau analysieren kann. Bei Stahlsorten, bei denen Kohlenstoff, Phosphor und Schwefel wichtig sind, muss die Prüfmethode sorgfältig ausgewählt werden, da die RFA-Handanalyse für viele Legierungselemente nützlich ist, aber nicht für alle Anforderungen an leichte Elemente ausreicht. Der Prüfbericht sollte die Methode, die Probenquelle, die Schmelznummer, den Spezifikationsbereich, das Messergebnis und das Urteil "bestanden" oder "nicht bestanden" enthalten.
Gängige Brecherteile Materialauswahl und ihre Arbeitslogik
Hochmanganhaltiger Stahl wird häufig für Backenplatten, Kegelbrecherauskleidungen, Mäntel, Hohlräume und einige Hammeranwendungen verwendet. Der klassische Hadfield-Manganstahl ist für seine hohe Zähigkeit und sein Kalthärteverhalten bekannt. Eine übliche Zusammensetzung des Typs ASTM A128 Grade A enthält etwa 1,05 bis 1,35 Prozent Kohlenstoff, etwa 11 Prozent Mangan, etwa 1 Prozent Silizium und als Rest Eisen. Im Einsatz kann hochmanganhaltiger Stahl zunächst eine mäßige Brinellhärte aufweisen und bei starker Beanspruchung kaltverfestigt werden, wobei die Oberflächenhärte oft erheblich ansteigt, wenn der Druck auf die Oberfläche hoch genug ist.
Aus diesem Grund eignet sich Manganstahl gut für die Vorzerkleinerung mit großem Aufgabematerial und starkem Aufprall. Die Oberfläche wird härter, wenn das Gestein wiederholt komprimiert wird und auf die Auskleidung trifft. Gleichzeitig bleibt der innere Kern zäh genug, um Rissen zu widerstehen. Aber das Material muss die richtige Chemie haben. Wenn das Verhältnis zwischen Mangan und Kohlenstoff nicht stimmt, härtet der Liner möglicherweise nicht richtig aus oder wird spröde. Ist der Phosphor- oder Schwefelgehalt zu hoch, erhöht sich das Risiko von Rissbildung. Wenn die Wärmebehandlung nicht kontrolliert wird, können Karbide an den Korngrenzen verbleiben und die Zähigkeit verringern.
Weißes Gusseisen mit hohem Chromgehalt wird häufig für Schlagleisten von Prallbrechern, Auskleidungen für die Sekundärzerkleinerung und für Anwendungen mit sauberem, abrasivem Material und wenig Fremdeisen ausgewählt. ASTM A532 deckt abriebfestes weißes Gusseisen ab, das im Bergbau, in der Müllverarbeitung, im Erdbau und in der Fertigungsindustrie verwendet wird. Ein typisches weißes Gusseisen der Klasse III Typ A mit 25 Prozent Chrom enthält etwa 2,0 bis 3,3 Prozent Kohlenstoff und 23,0 bis 30,0 Prozent Chrom, mit kontrollierten Grenzwerten für Mangan, Silizium, Nickel, Molybdän, Kupfer, Phosphor und Schwefel. Seine Verschleißfestigkeit wird durch harte Chromkarbide und eine harte Matrix erreicht.
Hochverchromtes Material kann bei abrasivem Gestein eine hervorragende Lebensdauer erreichen, ist aber nicht für jeden Brecher geeignet. Wenn nicht brechbarer Stahl in die Kammer eindringt, kann ein hochverchromter Schlagbalken reißen oder brechen, da seine Zähigkeit geringer ist als die von Manganstahl oder martensitischem Stahl. Aus diesem Grund muss die Materialprüfung mit der Anwendungsprüfung verbunden werden. Eine korrekte chemische Zusammensetzung für eine Maschine kann die falsche Materialwahl für eine andere Maschine sein.
Martensitischer legierter Stahl wird häufig verwendet, wenn die Anwendung ein Gleichgewicht zwischen Schlagzähigkeit und Verschleißfestigkeit erfordert. Die reine Abriebfestigkeit reicht in der Regel nicht an die von hochverchromtem Eisen heran, aber die Schlagzähigkeit ist besser. Einige martensitische Brecherteile enthalten Chrom und Molybdän zur Verbesserung der Härtbarkeit, Festigkeit und Verschleißfestigkeit. Die endgültige Leistung hängt nicht nur von der Zusammensetzung ab, sondern auch von der Wärmebehandlung, der Querschnittsdicke, dem Abschreckverfahren und der Steuerung des Anlassens.
Wie sich das Materialverhältnis auf die Lebensdauer auswirkt
Kohlenstoff ist eines der wichtigsten Elemente in Verschleißteilen aus Stahl und Gusseisen. In hochmanganhaltigem Stahl trägt Kohlenstoff zur Festigkeit und Kaltverfestigung bei, aber zu viel Kohlenstoff oder eine schlechte Wärmebehandlung können das Gussteil spröde machen. In hochchromhaltigem Weißeisen verbindet sich Kohlenstoff mit Chrom und bildet harte Karbide. Zu wenig Kohlenstoff kann die Abriebfestigkeit verringern, während zu viel Kohlenstoff die Sprödigkeit erhöhen und die Bearbeitung oder den Schlagbetrieb erschweren kann.
Mangan stabilisiert das austenitische Gefüge in hochmanganhaltigem Stahl und unterstützt die Zähigkeit. Bei Backenplatten und Kegelauskleidungen ist dies von entscheidender Bedeutung, da das Teil wiederholte Stöße ohne Rissbildung aufnehmen muss. Eine Manganstahl-Auskleidung mit schwacher Chemie kann sich schnell abnutzen, weil sie nicht ausreichend gehärtet wird. Andererseits führt eine einfache Erhöhung des Mangans ohne Berücksichtigung von Kohlenstoff, Querschnittsgröße und Wärmebehandlung nicht automatisch zu einer besseren Auskleidung.
Chrom verbessert die Verschleißfestigkeit, indem es die Bildung harter Karbide in weißem Eisen fördert und die Härtbarkeit in legiertem Stahl unterstützt. In Blasstäben mit hohem Chromgehalt ist Chrom ein Hauptelement für die Verschleißfestigkeit. Chrom verändert aber auch die Zähigkeit. Ein hochchromhaltiges Teil sollte dort eingesetzt werden, wo der Abrieb hoch ist und der Schlag kontrolliert wird. Es sollte nicht ausgewählt werden, nur weil die Härtezahl attraktiv aussieht.
Molybdän, Nickel und Kupfer können je nach Legierungssystem zur Verbesserung der Härtbarkeit, Zähigkeit oder Matrixstruktur zugesetzt werden. Silizium unterstützt die Desoxidation und kann das Gießverhalten beeinflussen, ein Übermaß an Silizium kann jedoch die mechanischen Eigenschaften beeinträchtigen. Phosphor und Schwefel werden normalerweise als schädliche Restelemente kontrolliert, da sie die Zähigkeit verringern und die Rissanfälligkeit erhöhen können. Diese kleinen Prozentsätze sind von Bedeutung. In einem Brecher kann eine winzige chemische Abweichung zu einem großen Ausfallproblem werden.
Was ein ordnungsgemäßer Materialprüfbericht enthalten sollte
Ein nützlicher Materialbericht für Brecherteile sollte rückverfolgbar und spezifisch sein. Es sollte nicht nur "qualifiziertes Material" heißen. Er sollte die Schmelznummer, die Teilenummer, die Gussteilcharge, den Ort der Probenahme, die Werkstoffsorte, die Norm oder die Kundenspezifikation, den Bereich der chemischen Zusammensetzung, den tatsächlich gemessenen Wert, das Härteergebnis, den Wärmebehandlungszustand, das Prüfdatum und die Genehmigung des Prüfers enthalten. Bei kritischen Verschleißteilen sollte der Bericht auch mit der Kennzeichnung auf dem Gussteil übereinstimmen.
| Gegenstand der Inspektion | Warum das wichtig ist | Typische erforderliche Nachweise |
|---|---|---|
| Chemische Zusammensetzung | Bestätigt, dass das Material der Brecherteile mit der bestellten Legierungssorte und dem erwarteten Verschleißmechanismus übereinstimmt. | Spektrometerbericht, Laborbericht, Schmelznummer, gemessene Elementwerte und Spezifikationsgrenzen. |
| Härte | Zeigt an, ob die Wärmebehandlung und der Matrixzustand für die Anwendung geeignet sind. | HB-, HRC- oder HV-Prüfergebnis entsprechend der Zeichnung oder den Kaufanforderungen. |
| Wärmebehandlungsprotokoll | Bestätigt, dass das Gussteil korrekt vergütet, angelassen, entspannt oder einer Lösungsbehandlung unterzogen wurde. | Ofendiagramm, Temperaturaufzeichnung, Haltezeit, Kühlmethode und Rückverfolgbarkeit der Charge. |
| Kennzeichnung der Rückverfolgbarkeit | Verhindert, dass gemischte Sorten an den Kunden geliefert werden. | Eingegossene oder eingeprägte Schmelznummer, Teilecode, Werkstoffklasse und Prüfzeichen. |
| Visuelle und dimensionale Prüfung | Stellt sicher, dass das richtige Material auch in der richtigen Form und Passform geliefert wird. | Abmessungsbericht, Oberflächeninspektionsprotokoll und Verpackungsnachweis. |
Überprüfung von Feldversagen: Die Kosten des Überspringens der Zusammensetzungsüberprüfung
Ich hatte einmal einen Störungsfall bei einem Sekundärprallbrecher, bei dem sich ein Satz Schlagleisten ungleichmäßig abnutzte und eine Leiste brach, bevor die Hälfte der erwarteten Betriebsstunden erreicht war. Der Kunde vermutete zunächst eine falsche Rotordrehzahl und eine schlechte Vorschubsteuerung. Nachdem ich die Maschine, die Vorschubgröße und das Verschleißmuster überprüft hatte, bat ich um den ursprünglichen Materialbericht. Das Dokument zeigte nur die Härte, nicht aber die chemische Zusammensetzung. Der Lieferant hatte die Teile als hochverchromt ausgeliefert, aber spätere Stichproben zeigten, dass der Chromgehalt unter dem für die bestellte Sorte erforderlichen Bereich lag und auch die Kohlenstoffbilanz war uneinheitlich.
Aus der Ferne sah die Schlagleiste akzeptabel aus. Die abgelesene Oberflächenhärte war nicht besorgniserregend. Aber das Gefüge hatte nicht die richtige Karbidunterstützung für den Schleifstein. Das Teil nutzte sich an der Aufprallzone schnell ab, und die Spannung konzentrierte sich in der Nähe der abgenutzten Kante. Sobald der Riss begann, wurde die Rotorlast unausgewogen und die Vibrationen nahmen zu. Der endgültige Verlust bestand nicht nur aus einem Satz Schlagleisten. Der Standort verlor Produktionszeit, Arbeitskräfte, Notfracht und Vertrauen in die Lieferkette.
Das ist der Grund, warum ich den Käufern rate, die Materialprüfung als Produktionssicherung und nicht als optionales Zertifikat zu betrachten. Ein niedriger Preis ohne chemische Überprüfung ist keine Ersparnis. Es ist ein verstecktes Risiko, das auf den Zerkleinerer übertragen wird.
Warum Härte allein kein Beweis für Materialqualität ist
Viele Einkaufsteams fragen nur nach der Härte, weil sie leicht zu verstehen ist. Die Härte ist wichtig, aber sie kann die chemische Analyse nicht ersetzen. Ein Teil aus hochchromhaltigem Eisen und ein Teil aus martensitischem Stahl können ähnliche Härtebereiche aufweisen, doch ihre Zähigkeit und ihr Verschleißverhalten können sehr unterschiedlich sein. Ein Innenbehälter aus hochmanganhaltigem Stahl hat vielleicht keine extrem hohe Anfangshärte, kann aber unter geeigneten Aufprallbedingungen kaltverfestigt werden. Wenn ein Käufer sie ablehnt, nur weil der erste Härtewert niedriger ist als bei einem Teil aus hochverchromtem Stahl, ist die Logik der Materialauswahl falsch.
Die Härte sagt nur einen Teil der Geschichte aus. Die chemische Zusammensetzung sagt aus, ob die Legierung die richtigen Bausteine enthält. Die Wärmebehandlung gibt Aufschluss darüber, ob die Struktur richtig entwickelt wurde. Die Leistung im Einsatz gibt Aufschluss darüber, ob das ausgewählte Material für die Brechbedingungen geeignet ist. Eine gute Materialkontrolle für Brecherteile muss alle vier Aspekte miteinander verbinden.
Wie Einkäufer den Materialbedarf spezifizieren sollten
Um Streitigkeiten zu vermeiden, sollten in der Bestellung die Materialsorte, die anwendbare Norm, der erwartete Bereich der chemischen Zusammensetzung, der Härtebereich, die Wärmebehandlungsbedingungen, die Prüfmethode und das Berichtsformat festgelegt werden. Zum Beispiel sollte auf einer Bestellung für Backenplatten nicht einfach "Manganstahl" stehen. Es sollte angegeben werden, ob es sich um Mn13, Mn18, Mn22 oder eine andere Sorte handelt und ob Chrom-, Molybdän- oder andere Legierungszusätze erforderlich sind. Bei einer Bestellung von Blasstangen sollte klar angegeben werden, ob für die Anwendung hochverchromtes Weißeisen, martensitischer Stahl, Keramikeinsatzmaterial oder Manganstahl benötigt wird.
Der Käufer sollte der Gießerei auch die tatsächlichen Arbeitsbedingungen mitteilen. Aufgabematerial, Druckfestigkeit, Siliziumdioxidgehalt, Feuchtigkeit, Aufgabegröße, Fremdeisenrisiko und Brechermodell beeinflussen die Materialauswahl. Ein Lieferant kann nicht das beste Materialverhältnis wählen, wenn die Betriebsbedingungen nicht bekannt sind. Je genauer die Informationen über die Anwendung sind, desto einfacher ist es, einen Werkstoff auszuwählen, der ein Gleichgewicht zwischen Verschleißfestigkeit und Zähigkeit herstellt.
Endgültige Ansicht: Die Materialzusammensetzung ist die DNA der Brecherteile
Brecherteile fallen nicht zufällig aus. Die meisten Ausfälle lassen sich auf eine oder mehrere Ursachen zurückführen: falsches Material, instabile chemische Zusammensetzung, schlechte Wärmebehandlung, Gussfehler, falsche Passform, ungeeigneter Betrieb oder schlechte Wartung. Unter diesen Ursachen ist die Materialzusammensetzung der erste Punkt, der kontrolliert werden muss. Sobald die falsche Chemie gegossen wurde, wird jeder spätere Prozess durch diesen Fehler eingeschränkt.
Die werksseitige Prüfung der Materialzusammensetzung schützt den Käufer, die Gießerei und den Standort der Mine. Sie beweist, dass das Material der Brecherteile der geforderten Qualität entspricht. Sie hilft, das Verschleißverhalten vorherzusagen, bevor das Teil in Betrieb genommen wird. Sie verhindert, dass gemischte Materialien zum Kunden gelangen. Es unterstützt die Rückverfolgbarkeit, wenn eine Fehleruntersuchung erforderlich ist. Vor allem aber stellt es eine Verbindung zwischen dem chemischen Entwurf des Gussteils und der realen Betriebsdauer des Brechers her.
Ein gutes Materialverhältnis verleiht Brecherteilen die Fähigkeit, Stößen zu widerstehen, Kaltverfestigung zu entwickeln, stabile Karbide zu bilden, Zähigkeit zu bewahren und Schleifkontakt zu überstehen. Ein schlechtes Materialverhältnis kann zwar einen kleinen Teil der Legierungskosten einsparen, aber es kann die Lebensdauer verkürzen, die Ausfallzeiten erhöhen, Wellen oder Rotoren beschädigen und die Gesamtkosten pro Tonne erhöhen. Für jeden ernstzunehmenden Steinbruch, jedes Zementwerk, jeden Recyclingbetrieb oder jedes Bergwerk sollte die Frage nicht lauten, ob eine Materialprüfung im Werk notwendig ist. Die eigentliche Frage ist, ob der Prüfbericht detailliert genug ist, um zu beweisen, dass das Teil für die Brechkammer geeignet ist.


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish