

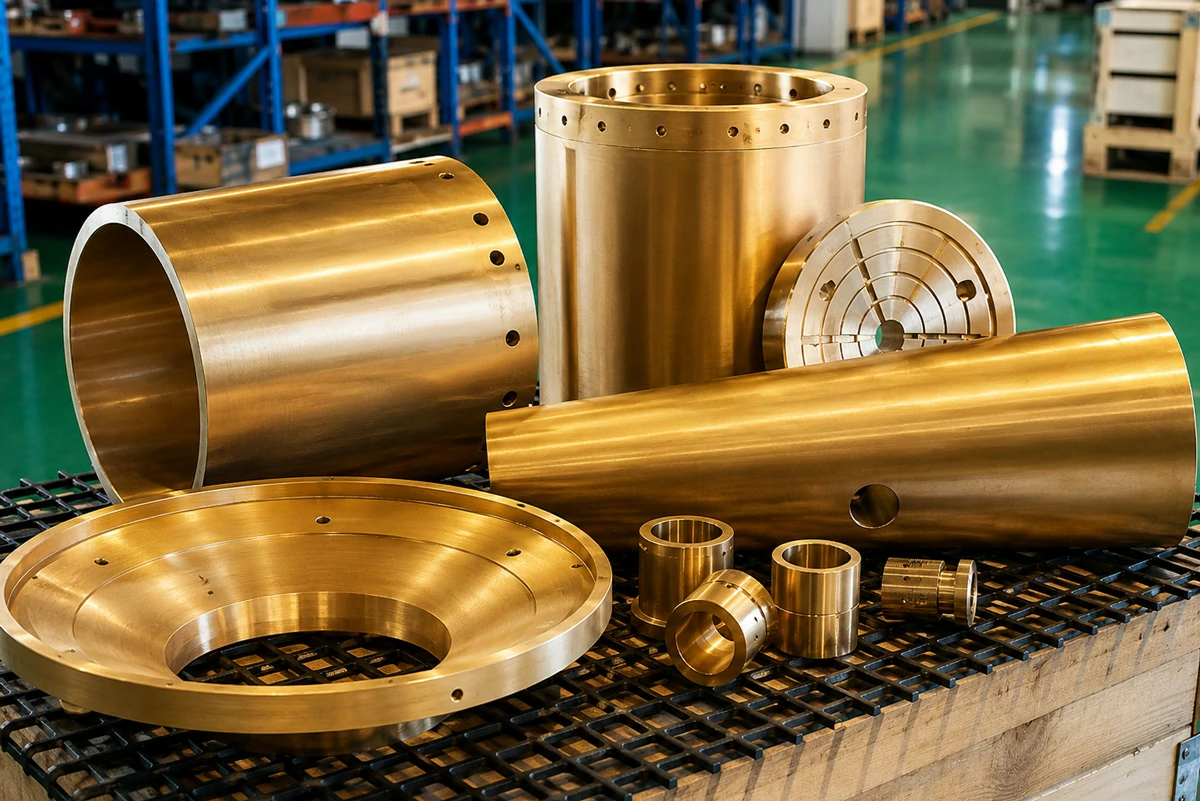
Fabrika Malzeme Bileşimi Testi, Kırıcı Parçaları İçin İlk Aşınma Ömrü Testidir
Bir çene plakası kumlamadan sonra mükemmel görünebilir ancak manganez, karbon, krom veya molibden içeriği gerekli aralığın dışındaysa beklenen ömrünün yüzde 30'unu kaybedebilir. Bir koni astarı görsel incelemeden geçebilir ve yine de alaşım besleme darbesi için çok kırılgansa erken çatlayabilir. Bir darbeli kırıcı üfleme çubuğu kağıt üzerinde yüksek sertlik gösterebilir ve kimyası yanlış karbür yapısını oluşturuyorsa yine de hizmette başarısız olabilir. Bu nedenle fabrika malzeme bileşimi testi bir evrak formalitesi değildir. Parça bir taş ocağına veya maden sahasına ulaşmadan önce kırıcı parçalarının malzeme kalitesinin ilk gerçek testidir.
Kırıcı parçaları darbe, sıkıştırma, kayma aşınması, oluk açma aşınması, ısı, toz ve titreşimin şiddetli bir kombinasyonunda çalışır. Ana aşınma parçaları arasında çene plakaları, konik kırıcı mantoları, konkavlar, yanak plakaları, darbeli kırıcı üfleme çubukları, çekiç kafaları, gömlekler, yan plakalar, merdaneli kırıcı segmentleri ve VSI aşınma uçları bulunur. Her parça farklı bir darbe ve aşınma dengesiyle karşı karşıyadır. Bu nedenle, tek bir malzeme her aşınma sorununu çözemez. İyi bir kırıcı parçası malzemesi seçimi besleme boyutuna, kaya aşındırıcılığına, neme, serseri metal riskine, kırıcı hızına, hazne tasarımına ve bakım uygulamasına bağlıdır.
Atölyede ve sahada, yalnızca kötü kullanımdan kaynaklanmayan birçok erken arıza gördüm. Bazı arızalar eriyikte başlıyordu. Kimyasal bileşim yanlışsa, ısıl işlem dökümü tam olarak kurtaramazdı. Yanlış çelikte karbon seviyesi çok yüksekse, tokluk düşüyordu. Yüksek manganezli çelikte manganez çok düşükse, iş sertleşmesi zayıfladı. Yüksek darbeli bir uygulama için krom çok yüksekse, parça aşınmaya dirençli ancak çok kırılgan hale gelir. İyi bir malzeme oranı sadece kimyasal bir sayı değildir. Hizmet ömrünün temelidir.
Kimyasal Bileşim Sevkiyattan Önce Neden Test Edilmelidir?
Fabrika malzeme bileşimi testi, dökümün satın alma siparişine, çizime, standarda ve çalışma koşuluna uygun olduğunu onaylar. Kırıcı aşınma parçaları için, doğru alaşım ile yanlış alaşım arasındaki fark genellikle gözle görülemez. İki darbe çubuğu aynı şekle ve ağırlığa sahip olabilir, ancak biri martensitik çelik, biri yüksek kromlu beyaz demir ve diğeri yüksek manganlı çelik olabilir. Saha davranışları tamamen farklı olacaktır.
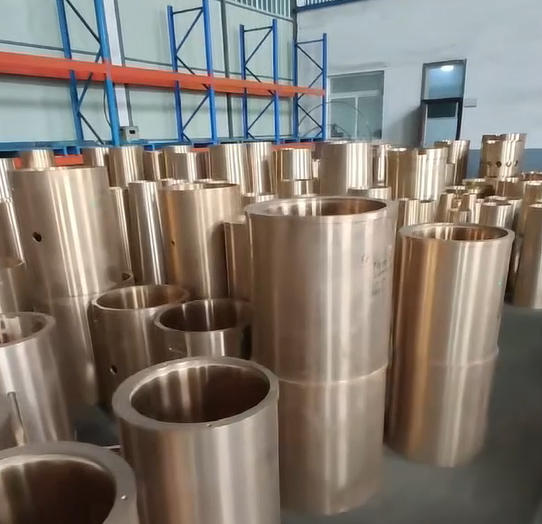
Güvenilir bir fabrika malzeme bileşimini birden fazla aşamada test etmelidir. İlk kontrol normalde eritme sırasında, dökümden önce yapılır, böylece dökümhane alaşım elementlerini metal hala sıvı haldeyken ayarlayabilir. İkinci kontrol, dökümden sonra bir test bloğu, döküm kuponu veya temsili numuneden yapılmalıdır. Kritik kırıcı parçaları için, farklı kaliteler arasında karışım riskini azaltmak amacıyla sevkiyattan önce nihai pozitif malzeme tanımlaması kullanılabilir.
En yaygın yöntemler arasında optik emisyon spektrometrisi, kimyasal laboratuvar analizi ve pozitif malzeme tanımlama yer alır. Optik emisyon spektrometrisi dökümhanelerde yaygın olarak kullanılır çünkü birçok metalik elementi hızlı ve doğru bir şekilde analiz edebilir. Karbon, fosfor ve sülfürün önemli olduğu çelik kaliteleri için test yöntemi dikkatle seçilmelidir çünkü el tipi XRF birçok alaşım elementi için kullanışlıdır ancak her hafif element gereksinimi için yeterli değildir. Muayene raporu yöntemi, numune kaynağını, ısı numarasını, spesifikasyon aralığını, ölçülen sonucu ve başarılı veya başarısız kararını göstermelidir.
Yaygın Kırıcı Parçaları Malzeme Seçimleri ve Çalışma Mantıkları
Yüksek manganlı çelik, çene plakaları, konik kırıcı gömlekleri, mantolar, konkavlar ve bazı çekiç uygulamaları için yaygın olarak kullanılır. Klasik Hadfield tipi manganez çeliği, yüksek tokluk ve iş sertleştirme davranışı ile bilinir. Yaygın bir ASTM A128 Grade A tipi bileşim, yaklaşık yüzde 1,05 ila 1,35 karbon, yaklaşık yüzde 11 manganez, yaklaşık yüzde 1 silikon ve denge olarak demir içerebilir. Hizmette, yüksek manganlı çelik orta Brinell sertliğine yakın başlayabilir ve ağır darbe altında sertleşebilir, kırma basıncı yeterince yüksek olduğunda yüzey sertliği genellikle önemli ölçüde artar.
Bu nedenle manganez çelik, büyük besleme ve güçlü darbeli birincil kırma işlemlerinde iyi performans gösterir. Kaya tekrar tekrar sıkışıp astara çarptıkça yüzey sertleşir. Aynı zamanda, iç çekirdek çatlamaya direnecek kadar sert kalır. Ancak malzemenin doğru kimyaya sahip olması gerekir. Manganez-karbon dengesi zayıfsa, astar düzgün sertleşmeyebilir veya kırılgan hale gelebilir. Fosfor veya sülfür çok yüksekse çatlama riski artar. Isıl işlem kontrol edilmezse, karbürler tane sınırlarında kalabilir ve tokluğu azaltabilir.
Yüksek kromlu beyaz demir genellikle darbeli kırıcı üfleme çubukları, ikincil kırma gömlekleri ve temiz, aşındırıcı malzeme ve sınırlı serseri demir içeren uygulamalar için seçilir. ASTM A532, madencilik, değirmencilik, toprak işleme ve imalat endüstrilerinde kullanılan aşınmaya dayanıklı beyaz dökme demirleri kapsar. Tipik bir Sınıf III Tip A yüzde 25 krom beyaz demir aralığı, manganez, silikon, nikel, molibden, bakır, fosfor ve kükürt için kontrollü limitlerle birlikte yaklaşık yüzde 2,0 ila 3,3 karbon ve yüzde 23,0 ila 30,0 krom içerebilir. Aşınma direnci sert krom karbürlerden ve sert bir matristen gelir.
Yüksek kromlu malzeme aşındırıcı taşlarda mükemmel hizmet ömrü sağlayabilir, ancak her kırıcı için uygun değildir. Hazneye kırılamayan çelik girerse, yüksek kromlu bir üfleme çubuğu çatlayabilir veya kırılabilir çünkü tokluğu manganez çeliğinden veya martensitik çelikten daha düşüktür. Bu nedenle malzeme testi, uygulama incelemesi ile bağlantılı olmalıdır. Bir makine için doğru bir kimyasal bileşim, başka bir makine için yanlış malzeme seçimi olabilir.
Martensitik alaşımlı çelik genellikle uygulamanın darbe tokluğu ve aşınma direnci arasında bir denge gerektirdiği durumlarda kullanılır. Saf aşınma direncinde genellikle yüksek kromlu demirle eşleşmez, ancak darbeyi daha iyi tolere edebilir. Bazı martensitik kırıcı parçalar sertleşebilirliği, mukavemeti ve aşınma direncini artırmak için krom ve molibden içerir. Nihai performans sadece bileşime değil aynı zamanda ısıl işleme, kesit kalınlığına, su verme uygulamasına ve temperleme kontrolüne de bağlıdır.
Malzeme Oranı Aşınma Ömrünü Nasıl Değiştirir?
Karbon, çelik ve dökme demir aşınma parçalarındaki en önemli unsurlardan biridir. Yüksek manganlı çelikte karbon mukavemeti ve iş sertleşmesini destekler, ancak aşırı karbon veya kötü ısıl işlem dökümü kırılgan hale getirebilir. Yüksek kromlu beyaz demirde karbon, sert karbürler oluşturmak için kromla birleşir. Çok az karbon aşınma direncini azaltabilirken, çok fazla karbon kırılganlığı artırabilir ve işleme veya darbe hizmetini daha zor hale getirebilir.
Manganez, yüksek manganlı çelikteki östenitik yapıyı stabilize eder ve tokluğu destekler. Çene plakalarında ve koni gömleklerinde bu kritiktir çünkü parçanın çatlamadan tekrarlanan darbeleri absorbe etmesi gerekir. Zayıf kimyaya sahip bir manganez çelik astar, yeterince sertleşmediği için hızlı aşınabilir. Öte yandan, karbonu, kesit boyutunu ve ısıl işlemi anlamadan sadece manganezi artırmak otomatik olarak daha iyi bir astar oluşturmaz.
Krom, beyaz demirde sert karbürleri teşvik ederek ve alaşımlı çelikte sertleşebilirliği destekleyerek aşınma direncini artırır. Yüksek kromlu üfleme çubuklarında krom, aşınma ömrünü uzatan ana elementtir. Ancak krom tokluğu da değiştirir. Yüksek kromlu bir parça, aşınmanın şiddetli olduğu ve darbenin kontrol edildiği yerlerde kullanılmalıdır. Sadece sertlik sayısı çekici göründüğü için seçilmemelidir.
Alaşım sistemine bağlı olarak sertleşebilirliği, tokluğu veya matris yapısını iyileştirmek için molibden, nikel ve bakır eklenebilir. Silisyum deoksidasyona yardımcı olur ve döküm davranışını etkileyebilir, ancak aşırı silisyum mekanik özellikleri etkileyebilir. Fosfor ve sülfür genellikle zararlı kalıntı elementler olarak kontrol edilir çünkü tokluğu azaltabilir ve çatlak hassasiyetini artırabilirler. Bu küçük yüzdeler önemlidir. Bir kırıcıda, küçük bir kimyasal sapma büyük bir duruş süresi sorununa dönüşebilir.
Uygun Bir Fabrika Malzeme Test Raporu Neleri İçermelidir?
Kırıcı parçaları için faydalı bir malzeme raporu izlenebilir ve spesifik olmalıdır. Sadece "malzeme nitelikli" dememelidir. Isı numarası, parça numarası, döküm partisi, numune yeri, malzeme sınıfı, standart veya müşteri spesifikasyonu, kimyasal bileşim aralığı, gerçek ölçülen değer, sertlik sonucu, ısıl işlem durumu, muayene tarihi ve denetçi onayını listelemelidir. Kritik aşınma parçaları için rapor döküm üzerindeki işaretle de eşleşmelidir.
| Muayene kalemi | Neden önemli | Gerekli tipik kanıtlar |
|---|---|---|
| Kimyasal bileşim | Kırıcı parçaları malzemesinin sipariş edilen alaşım derecesine ve beklenen aşınma mekanizmasına uygun olduğunu onaylar. | Spektrometre raporu, laboratuvar raporu, ısı numarası, ölçülen element değerleri ve spesifikasyon limitleri. |
| Sertlik | Isıl işlem ve matris durumunun uygulama için uygun olup olmadığını gösterir. | Çizime veya satın alma gereksinimine göre HB, HRC veya HV test sonucu. |
| Isıl işlem kaydı | Dökümün doğru su verme, temperleme, gerilim giderme veya çözelti işlemi gördüğünü teyit eder. | Fırın şeması, sıcaklık kaydı, bekletme süresi, soğutma yöntemi ve parti izlenebilirliği. |
| İzlenebilirlik işaretlemesi | Karışık kalitelerin müşteriye sevk edilmesini önler. | Döküm veya damgalı ısı numarası, parça kodu, malzeme sınıfı ve denetim etiketi. |
| Görsel ve boyutsal denetim | Doğru malzemenin doğru şekilde ve uygun durumda tedarik edilmesini sağlar. | Boyut raporu, yüzey inceleme kaydı ve paketleme doğrulaması. |
Saha Arızası İncelemesi: Bileşim Doğrulamasını Atlamanın Maliyeti
Bir keresinde ikincil darbeli kırıcıda bir dizi üfleme çubuğunun eşit olmayan bir şekilde aşındığı ve bir çubuğun beklenen çalışma saatinin yarısına ulaşmadan çatladığı bir arıza vakasını ele almıştım. Müşteri ilk olarak yanlış rotor hızından ve zayıf besleme kontrolünden şüphelendi. Makineyi, besleme boyutunu ve aşınma modelini kontrol ettikten sonra orijinal malzeme raporunu istedim. Belge sadece sertliği gösteriyordu, kimyasal bileşimi değil. Tedarikçi parçaları yüksek krom olarak göndermişti, ancak daha sonra yapılan numune testleri krom içeriğinin sipariş edilen kalite için gerekli aralığın altında olduğunu ve karbon dengesinin de tutarsız olduğunu gösterdi.
Uzaktan bakıldığında darbe çubuğu kabul edilebilir görünüyordu. Yüzey sertlik değeri endişe verici değildi. Ancak mikro yapı, aşındırıcı taş için doğru karbür desteğine sahip değildi. Parça darbe bölgesinde hızla aşındı, ardından aşınan kenarın yakınında gerilim yoğunlaştı. Çatlak başladıktan sonra rotor yükü dengesizleşti ve titreşim arttı. Nihai kayıp sadece bir dizi üfleme çubuğu değildi. Tesis üretim zamanını, işçiliğini, acil durum nakliyesini ve tedarik zincirine olan güvenini kaybetti.
Bu durum, alıcılara malzeme testini isteğe bağlı bir sertifika olarak değil, bir üretim güvencesi olarak görmelerini söylememin nedenidir. Kimyasal doğrulama olmadan düşük bir fiyat bir tasarruf değildir. Bu, kırıcıya aktarılan gizli bir risktir.
Sertlik Neden Tek Başına Malzeme Kalitesini Kanıtlayamaz?
Birçok satın alma ekibi, anlaşılması kolay olduğu için sadece sertlik ister. Sertlik önemlidir, ancak kimyasal analizin yerini alamaz. Yüksek kromlu bir demir parça ile martensitik bir çelik parça benzer sertlik aralıkları gösterebilir, ancak toklukları ve aşınma davranışları çok farklı olabilir. Yüksek manganlı bir çelik astarın başlangıç sertliği çok yüksek olmayabilir, ancak uygun darbe koşulları altında sertleşebilir. Bir alıcı sadece ilk sertlik değeri yüksek kromlu bir parçadan daha düşük olduğu için reddediyorsa, malzeme seçim mantığı yanlıştır.
Sertlik hikayenin bir kısmını anlatır. Kimyasal bileşim, alaşımın doğru yapı taşlarına sahip olup olmadığını söyler. Isıl işlem, yapının doğru şekilde geliştirilip geliştirilmediğini söyler. Saha performansı, seçilen malzemenin kırma koşullarına uyup uymadığını gösterir. İyi bir kırıcı parçaları malzeme kontrolü, bu dördünü birbirine bağlamalıdır.
Alıcılar Malzeme Gereksinimlerini Nasıl Belirlemelidir?
Anlaşmazlıkları önlemek için, satın alma siparişi malzeme sınıfını, geçerli standardı, beklenen kimyasal bileşim aralığını, sertlik aralığını, ısıl işlem koşulunu, test yöntemini ve rapor formatını tanımlamalıdır. Örneğin, bir çene plakası siparişinde sadece "manganez çelik" denmemelidir. İhtiyacın Mn13, Mn18, Mn22 veya başka bir kalite olup olmadığı ve krom, molibden veya diğer alaşım ilavelerinin gerekli olup olmadığı belirtilmelidir. Bir üfleme çubuğu siparişi, uygulamanın yüksek kromlu beyaz demir, martensitik çelik, seramik uç malzemesi veya manganlı çelik gerektirip gerektirmediğini açıkça belirtmelidir.
Alıcı, dökümhaneye gerçek çalışma koşullarını da bildirmelidir. Besleme malzemesi, basınç dayanımı, silika içeriği, nem, besleme boyutu, serseri demir riski ve kırıcı modeli malzeme seçimini etkiler. Bir tedarikçi, çalışma koşulu gizliyse en iyi malzeme oranını seçemez. Uygulama bilgileri ne kadar doğru olursa, aşınma direnci ve tokluğu dengeleyen bir malzeme seçmek o kadar kolay olur.
Son Görünüm: Malzeme Bileşimi Kırıcı Parçalarının DNA'sıdır
Kırıcı parçaları rastgele arızalanmaz. Arızaların çoğu bir veya daha fazla nedene bağlanabilir: yanlış malzeme, dengesiz kimya, zayıf ısıl işlem, döküm hataları, yanlış uyum, uygun olmayan çalışma veya yetersiz bakım. Bu nedenler arasında malzeme bileşimi en erken kontrol noktasıdır. Yanlış kimya bir kez döküldüğünde, sonraki her işlem bu hatayla sınırlanır.
Fabrika malzeme bileşimi testi alıcıyı, dökümhaneyi ve maden sahasını korur. Kırıcı parçaları malzemesinin gerekli kaliteye uygun olduğunu kanıtlar. Parça hizmete girmeden önce aşınma davranışının tahmin edilmesine yardımcı olur. Karışık malzemelerin müşteriye ulaşmasını önler. Bir arıza araştırması gerektiğinde izlenebilirliği destekler. En önemlisi, dökümün kimyasal tasarımını kırıcının gerçek çalışma ömrüne bağlar.
İyi bir malzeme oranı, kırıcı parçalarına darbeye direnme, iş sertleşmesi geliştirme, kararlı karbürler oluşturma, tokluğu koruma ve aşındırıcı temastan kurtulma yeteneği kazandırır. Kötü bir malzeme oranı, alaşım maliyetinde küçük bir miktar tasarruf sağlayabilir, ancak hizmet ömrünü kısaltabilir, arıza süresini artırabilir, şaftlara veya rotorlara zarar verebilir ve ton başına toplam maliyeti artırabilir. Herhangi bir ciddi taş ocağı, çimento fabrikası, geri dönüşüm operasyonu veya maden için soru, fabrika malzeme testinin gerekli olup olmadığı olmamalıdır. Asıl soru, test raporunun parçanın kırma odası için hazır olduğunu kanıtlayacak kadar ayrıntılı olup olmadığıdır.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese