
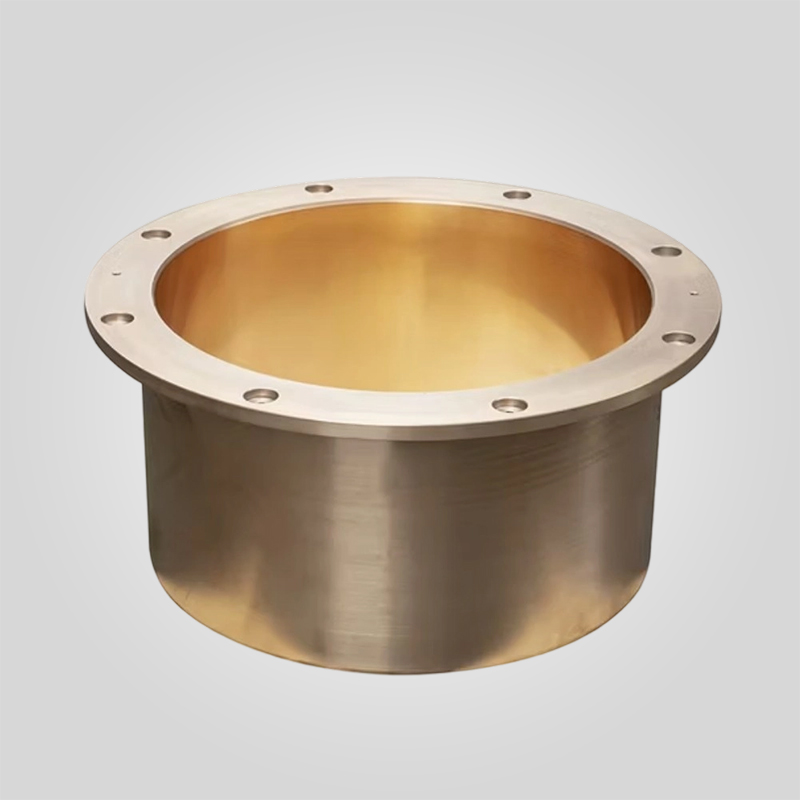
Metso HP Serisi Kırıcı Alt Kafa Burcu
Uyumlu Kırıcılar HP200, HP300, HP400, HP500, HP800, MP800, MP1000
Malzeme Premium Bronz Alaşım (CuSn12Ni2-C)
Sertlik HB 180-220
Boyutsal Tolerans ISO h6 (±0,015 mm)
Yüzey İşlem Ra 0.8μm (hassas honlanmış)
Maksimum Çalışma Sıcaklığı 180°C (356°F)
182 stokta var
ÜRÜN
Açıklama
| Teknik Özellikler | Veri / Standart |
|---|---|
| Parça Adı | Alt Kafa Burcu |
| Uyumlu Seriler | Metso Nordberg HP200 - HP500 / MP800 - MP1000 |
| Malzeme Standardı | Yüksek Kurşunlu Kalay Bronz (ASTM B505 C93700 / SAE 64) |
| Döküm Yöntemi | Santrifüj Döküm (Yüksek Yoğunluklu) |
| Kurşun İçeriği (Pb) | 9.0% - 11.0% (Kritik Anti-Seize Ajan) |
| Sertlik | 65 - 85 HBW (Gömülebilirlik için Optimize Edilmiş) |
| Hoşgörü | ISO 2768-mK / H7 Delik Uyumu |
Metso HP Serisi Alt Başlık Burcu: C93700 Bronz Yedek
Alt Kafa Burcu, Metso HP ve MP serisi kırıcılarda Koni Kafasının altında bulunan kritik bir arayüzdür. Sabit ana mile karşı birincil radyal yatak görevi görür. HP serisinin yüksek döner hızları (370 RPM'ye kadar) ve muazzam kırma yükleri göz önüne alındığında, buradaki malzeme seçimi çok önemlidir. Bu burçları, pahalı Ana Mili hasardan koruyan, tahrik sisteminizdeki kurbanlık "sigorta" olarak üretiyoruz.
Daha sert alüminyum veya nikel bronz kullanan bazı satış sonrası kırıcı parça tedarikçilerinin aksine, OEM spesifikasyonlarına sıkı sıkıya bağlıyız ASTM C93700 Yüksek Kurşunlu Kalay Bronz. aracılığıyla üretilmiştir Santrifüj DökümBurçlarımız, burç duvarından yağ basıncı kaybı riskini ortadan kaldıran yoğun, gözeneksiz bir yapıya sahiptir.
Metalurji: Neden Yüksek Kurşun Bronz?
Alt Kafa Burcu ana milden daha yumuşak olmalıdır. İşte bu yüzden C93700 kullanıyoruz:
- Acil Durum Yağlaması: 10% kurşun içeriği, katı bir yağlayıcı rezervuarı görevi görür. Hidrolik sistem arızalanırsa veya kırıcı yük altında durursa, kurşun şafta bulaşır ve bronzun çeliğe kaynak yapmasını (yapışmasını) önler.
- Yerleştirilebilirlik: Sert silika tozu kaçınılmaz olarak contaları atlar. Burcumuz (65-85 HBW) bu partiküllerin ana milinizde oluklar açmak yerine yumuşak bronz matrise gömülmesini sağlar.
Saha Teşhisi: Ne Zaman Değiştirilmeli
Alt Kafa Burcunun zamanında değiştirilmemesi feci bir "Kafa Dönmesi" ile sonuçlanabilir. Bu işaretleri izleyin:
1. "Kafa Dönüşü" (Karşı Dönüş)
Boş çalışırken, kırıcı kafası şaftla birlikte yavaşça dönmeli (sürüklenme) veya sabit olmalıdır. Ters yönde hızla dönüyorsa (ters dönüş), boşluk kaybı nedeniyle burç şafta sıkışmış demektir. Derhal durdurun.
2. Perdahlama
Gömlek değişimi sırasında burç deliğini inceleyin. Mat bronz olmalıdır. Ayna gibi görünüyorsa (perdahlanmış) veya mavi ısı renk değişikliği varsa, aşırı ısınmış ve yağ tutma özelliğini kaybetmiş demektir.
3. Boşluk Kontrolü
Burç ve mil arasındaki boşluğu ölçün. OEM maksimum sınırlarını aşarsa (tipik olarak >0,8 mm aşınma), kafa sallanacak, toz contasını tahrip edecek ve yağı kirletecektir.
Uyumlu Parça Numaraları
| Kırıcı Modeli | OEM Referansı | Ağırlık (kg) |
|---|---|---|
| Metso HP300 | 1022145730 | ~25 |
| Metso HP400 | 1022145975 | ~38 |
| Metso HP500 | 1022147350 | ~55 |
| Metso MP1000 | N15655252 | ~120 |
En İyi Kurulum Uygulamaları: Kriyojenik Uyum
[Uzman İpucu] Alt Kafa Burcunu takmak için asla hidrolik pres kullanmayın. Parazit geçişi sıkıdır.
- Donuyor: Burcu Kuru Buz veya Sıvı Azot kullanarak -70°C'ye soğutun. Bu, dış çapı ~0,10 mm küçültür.
- Yerçekimi Düşüşü: Burç sadece yerçekimi ile Kafa Deliğine düşmelidir. Yapışırsa, çekiçlemeyin; çıkarın ve yeniden soğutun.
- Kilitleme: Metso burçları genellikle kilitleme vidaları veya pimleri kullanır. Bunların ana mile geri kaçmasını önlemek için Loctite ile takıldığından emin olun.
Performans Karşılaştırması
| Metrik | Nikel Bronz (Rakip) | C93700'ümüz (Yüksek Kurşun) | Güvenlik Avantajı |
|---|---|---|---|
| Sertlik | Çok Sert (>120 HB) | İdeal (65-85 HB) | Şaftı Korur |
| Nöbet Riski | Yüksek (Çeliğe Kaynaklanır) | Düşük (Kurbanlık) | Güvenle Başarısız Olur |
Not: Alt Kafa Burcunu değiştirirken, her zaman Üst Kafa Burcu aynı zamanda. Genellikle aynı oranda aşınırlar. Eşmerkezliliği sağlamak için uyumlu setler tedarik ediyoruz.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."





 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese