
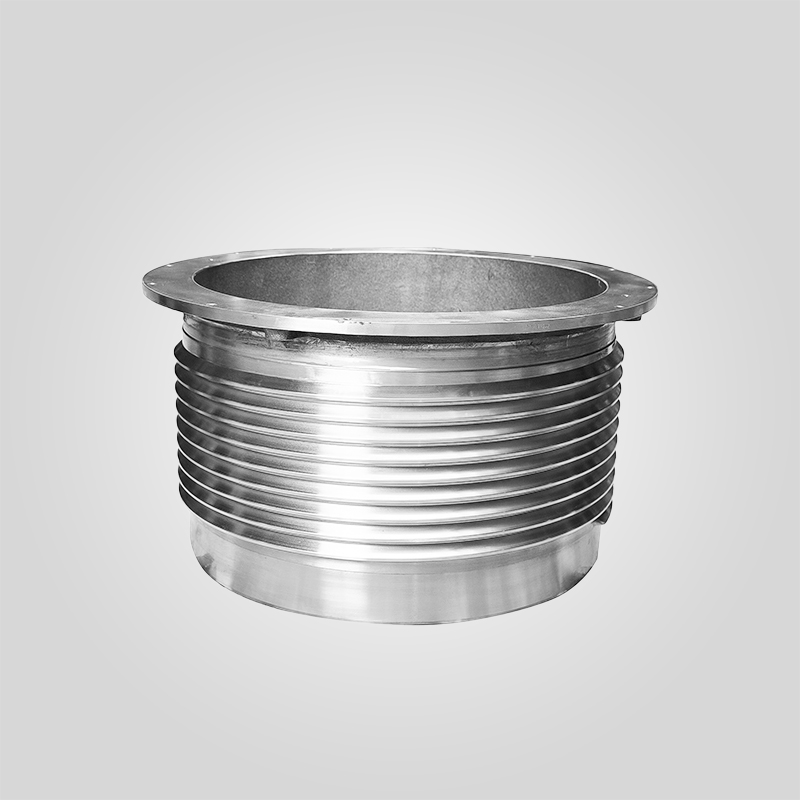
Konik Kırıcı Kase - Konik Kırıcı Parçaları tedarikçisinden
Ağırlık Aralığı: 1,5-15 ton (modele bağlı)
Duvar Kalınlığı: Güçlendirilmiş nervür yapısı ile 60-150mm
Kase Astarı Uyumluluğu: Standart ve özel profiller mevcuttur
Hizmet Ömrü: Aşındırıcı uygulamalarda geleneksel alternatiflere göre 2-3 kat daha uzun
214 stokta var
ÜRÜN
Açıklama
| Teknik Parametreler | Şartname Standardı | Mühendislik Faydası |
|---|---|---|
| Malzeme Sınıfı | ASTM A148 / DIN 17182 (GS-42CrMo4) | Deformasyon olmaksızın döngüsel ezilme yüklerine dayanmak için yüksek akma dayanımı. |
| Döküm Yöntemi | Vakum Gazı Alınmış Kum Döküm | İç gözeneklilik ve hidrojen gevrekliği risklerini ortadan kaldırır. |
| Isıl İşlem | Normalleştirme ve Temperleme (Stres Giderme) | Boyutsal stabilite sağlar ve diş bozulmasını önler. |
| İşleme Toleransı | ISO 2768-mK / Diş Sınıfı 7H | Yük altında düzgün ayarlamayı ve hassas astar oturmasını garanti eder. |
| NDT Denetimi | Ultrasonik (UT) Seviye 2 / Manyetik Parçacık (MT) | 100% yüzey çatlaklarının ve yüzey altı boşluklarının tespiti. |
Konik Kırıcı Kazanı: Ağır Hizmet Yapısal Mühendisliği
Konik Kırıcı Kazanı (genellikle Üst Kabuk veya Kazan Tertibatı olarak adlandırılır), kırma kuvvetini hidrolik silindirlerden kırma odasına ileten devasa statik bileşendir. Aşınan parçaların aksine, bu yapısal tertibat aşınacak şekilde tasarlanmamıştır; sert granit veya demir cevherinin kırılması sırasında 250 MPa'yı aşan yorulma limitlerine dayanacak şekilde tasarlanmıştır. Buradaki yapısal bir arıza - genellikle zayıf döküm homojenliği veya diş deformasyonundan kaynaklanır - makinenin felaketle sonuçlanan duruş süresine neden olabilir.
OEM metalürjisine sıkı sıkıya bağlı kalarak, genel çelikten yüksek gerilimli alaşımlı dökümlere geçiş yapan yedek çanaklar üretiyoruz. Bu da Metso HP serisi, Sandvik CH/CS serisi ve klasik Symons ağır hizmet tipi kırıcılar gibi yüksek performanslı kırıcılarla uyumluluk sağlar.
Malzeme Bilimi ve Hassas Üretim
Yenileme pazarında yaygın bir yanılgı, işleme maliyetlerini azaltmak için daha yumuşak çeliklerin kullanılmasıdır. Çanaklarımız şunlardan dökülür ASTM A148 Sınıf 90-60 veya eşdeğeri Alaşımlı Dökme Çelik. Manganez çeliğini yapısal çanaklar için açıkça kullanmıyoruz, çünkü işle sertleşen yapısı hassas diş işlemeyi imkansız hale getiriyor ve parçanın tutukluğuna yol açıyor.
- Hassas Diş Açma: Haznenin dış tarafındaki geniş çaplı dişler tek bir kurulumda CNC ile işlenmiştir. Bu, Ayar Halkası ile mükemmel eşmerkezlilik sağlayarak, ayarlamalar sırasında korkunç "hazne yüzmesi" veya dişlinin safralaşmasını önler.
- Güçlendirilmiş Kaburga Yapısı: Sonlu Elemanlar Analizini (FEA) kullanan tasarımlarımız, sıkıştırma silindiri noktaları etrafındaki stres konsantrasyonlarını dağıtmak için optimize edilmiş nervür kalınlığına (60-150 mm) sahiptir.
- Stres Giderici Tavlama: Dökümden sonra her çanak, artık döküm gerilimlerini gidermek için sıkı bir şekilde kontrol edilen ısıl işlem döngüsüne tabi tutulur. Bu, çanağın işlendikten sonra bükülmesini önler ve çanağın konik kırıcı parçaları saha kurulumu sırasında mükemmel uyum sağlar.
Saha Teşhis ve Bakım Zekası
[Seçenek B: Pro-Tip]
"Sahada geçirdiğim 20 yıl boyunca, Kırıcı Çanakların #1 katili aşırı yük değil, 'Diş Açma'dır. Ayarlamalar sırasında çanağınızın döndürülmesi zorlaşırsa, zorlamayın. Bu genellikle diş geometrisinin termal stres veya yağlama eksikliği nedeniyle bozulduğunu gösterir. Astarı her değiştirdiğinizde hazne dişlerini bir diş ölçer ile incelemenizi öneririz. Hatve sapması 0,5 mm'yi aşarsa, kalıcı kilitlenmeyi önlemek için haznenin yeniden işlenmesi veya değiştirilmesi gerekir."
Performans Karşılaştırması: OEM ve Düşük Maliyetli Yedek Parçalar
Ucuz dökümler genellikle ikincil arıtma sürecini (LF/VD) atlar ve bu da stres arttırıcı olarak işlev gören inklüzyonlara yol açar. Bizim kırıcı yedekleri yapısal bütünlüğe öncelik verin.
- Hayat ipliği: İndüksiyonla sertleştirilmiş dişler, ayar motorlarından kaynaklanan aşınmaya karşı direnç göstererek standart normalize çeliğe kıyasla diş ömrünü yaklaşık 40% uzatır.
- Oturma Yüzeyi Bütünlüğü: Hazne gömleğinin birleşme yüzeyi Ra 3.2'ye göre hassas taşlanmıştır. Mükemmel bir uyum, üst flanşta çatlamanın birincil nedeni olan astarın çanağa karşı "çalışmasını" önler.
- Ağırlık Tutarlılığı: Kontrollü dökme, bitmiş ağırlığın OEM spesifikasyonunun ±2% içinde kalmasını sağlayarak kırıcı tertibatının dinamik dengesini korur.
Kalite Güvence Protokolleri
Dökümhanemizden çıkan her yapısal döküm, standart görsel kontrollerin ötesinde titiz testlere tabi tutulur:
- Kimyasal Analiz: Darbe tokluğunu en üst düzeye çıkarmak için Sülfür (S) ve Fosfor (P) seviyelerinin 0,03%'nin altında olduğundan emin olmak için spektrometre doğrulaması.
- Boyutsal Tarama: Mevcut Ayar Halkası ve Hazneniz ile değiştirilebilirliği doğrulamak için montaj flanşının ve diş profilinin 3D Lazer Taraması.
- Yük Simülasyonu: Maksimum hidrolik sıkıştırma basıncı altında güvenlik faktörünü doğrulamak için sanal stres testi.
Uzman Tavsiyesi
Bir Konik Kırıcı Çanağının değiştirilmesi önemli bir sermaye harcamasıdır. Tedarikçinizin basit bir döküm ile hassas mühendislik ürünü bir yapısal bileşen arasındaki farkı anladığından emin olun. Sipariş verirken Ayar Halkanızın durumunu göz önünde bulundurun, çünkü yeni bir Kazan ile eski bir Halka arasında iyi eşleşmeyen dişler hızlı arızaya yol açabilir. Diş uyumluluğu, soğuk iklim operasyonları için özel alaşım gereksinimleri veya belirli kırıcı modeliniz için tedarik süreleri hakkında görüşmek için mühendislik ekibimizle iletişime geçin.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."






 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese