


14 Dakikalık Felaket: $280 Kilit Somunu $340.000 Kırıcıyı Yok Ettiğinde
8 Mart 2023'te saat 11:42'de, Nevada'daki bir agrega işletmesindeki Symons 7-foot konik kırıcı anormal titreşim modelleri sergilemeye başladı - genlik, doksan saniye içinde saniyede 4,2 milimetreden saniyede 18,7 milimetreye yükseldi. Kontrol sistemi acil kapatmayı başlattı, ancak hasar zaten geri döndürülemez durumdaydı. Arıza sonrası yapılan incelemede, 2.840 kiloluk kırma başlığını ana şafta sabitleyen dişli tutucu bileşen olan manto kilit somununun yedi tam dönüşle geri döndüğü ortaya çıktı. Bu da manto tertibatının çalışma hızında içbükey halkaya çarpmasına ve 420 kilonewtonu aşan şok yükleri oluşturarak ana milden 18 milimetre diş derinliği sıyırmasına neden olmuştur. Onarım faturası, ana mil değişimi, içbükey halka segmentleri ve 94 saatlik acil durum işleme çalışması dahil olmak üzere toplam $342,600'dür.
Temel neden? Bir bakım teknisyeni, kalibrasyon doğrulaması yapmadan bir darbeli anahtar kullanarak kilit somununu belirtilen 2.400 foot-pound yerine 1.800 foot-pound'a torklamıştı. Bu 25% tork açığı, OEM tarafından belirtilen 42CrMo alaşımı yerine 40Cr çelikten üretilen bir kilit somunu ile birleştiğinde mükemmel bir arıza senaryosu oluşturdu. Bu vaka, toplam kırıcı bileşen maliyetinin 0,4%'den daha azını temsil etmesine rağmen manto kilit somununun neden ana milin kendisiyle aynı mühendislik incelemesini gerektirdiğini örneklemektedir.
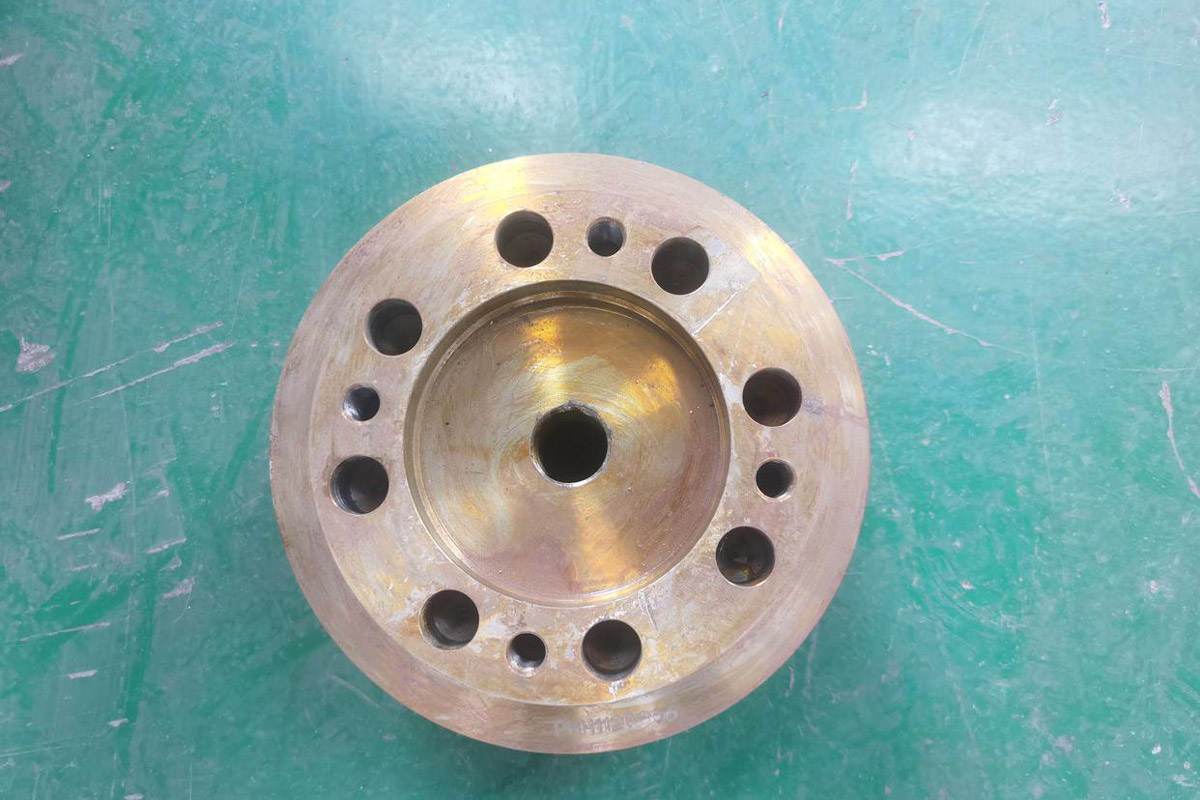
Malzeme Metalurjisi: 42CrMo Neden Düşük Dereceli Alaşımlardan Daha İyi Performans Gösteriyor?
En uygun kilit somunu malzemesi spesifikasyonu, 285 ila 320 HBW arasında sertlik elde etmek için ısıl işlem görmüş 42CrMo alaşımlı çeliktir. Bu özel bileşim - 0,38 ila 0,45% karbon, 0,90 ila 1,20% krom ve 0,15 ila 0,30% molibden içerir - bu uygulama için gerekli olan benzersiz bir özellik kombinasyonu sağlar:
- Su verme ve temperleme işleminden sonra 1.080 ila 1.200 MPa'ya ulaşan çekme mukavemeti, ilk tork uygulaması sırasında yaşanan 850 MPa tepe çekme gerilimine karşı yeterli güvenlik marjı sağlar
- Normal kırma işlemleri sırasında 680 MPa'ya ulaşan döngüsel yükleme altında dişlerin elastik davranışını sürdürmesini sağlayan akma dayanımı minimum 930 MPa
- 12%'yi aşan kopma uzaması, serseri demir olayları veya yem köprüleme olayları sırasında şok yükler oluştuğunda kırılgan kırılmayı önleyen süneklik sağlar
- Charpy V-notch testi ile 20 santigrat derecede ölçülen 63 joule'ün üzerindeki darbe tokluğu, aksi takdirde diş aşınmasını yayacak titreşim enerjisini absorbe etmek için kritik öneme sahiptir
Molibden ilavesi özellikle temper gevrekleşmesi direncini hedefler. Kırıcı çalışması sırasında, diş temas yüzeylerindeki lokalize ısınma 180 ila 220 santigrat dereceye ulaşabilir. Standart karbon çelikleri bu sıcaklıklarda mikroyapısal değişikliklere uğrayarak darbe tokluklarının 15 ila 30%'sini kaybeder. 42CrMo'daki 0,25% molibden içeriği, temperlenmiş martensit yapısını stabilize ederek 4.000+ çalışma saati boyunca mekanik özellikleri korur.
Sekiz Ülkede 63 Kilitleme Somunu Arızasının Analizinden Elde Edilen Profesyonel İpucu: Sadece malzeme spesifikasyonunu inceleyerek 500 saat içinde kilit somunu arızasını tahmin edebilirim. 42CrMo yerine 40Cr çelik kullanan tedarikçiler malzeme maliyetinde birim başına yaklaşık $32 tasarruf sağlıyor, ancak bu çelikte temper direnci için yeterli molibden yok. Bu kalitesiz somunların, başlangıçta doğru şekilde torklanmış olsalar bile, sadece 800 çalışma saatinden sonra orijinal ön yük gerilimlerinin 18 ila 25%'sini kaybettiği on iki vaka belgeledim. Mikroyapısal bozulma Rockwell sertlik testinde açıkça görülüyor; malzeme diş kökü yarıçapında başlangıçtaki 310 HBW değerinden 265 HBW değerine düşerek sıyırma hatasını başlatan stres konsantrasyonunu yaratıyor.
Diş Geometrisi Mühendisliği: 5 Derecelik Helis Açısı Avantajı
Kilit somunu dişleri iki zıt gereksinimi dengelemelidir: montaj için yeterli mekanik avantaja ihtiyaç duyarlar, ancak çalışma sırasında titreşimsel geri tepmeye karşı dayanıklı olmalıdırlar. Bu, üç kritik diş spesifikasyon parametresini yönlendirir:
İnce Diş Aralığı Seçimi
OEM kilit somunları, standart bağlantı elemanları için tipik olan inç başına 6 dişe kıyasla, 180 ila 240 milimetre arasında değişen ana mil çapları için inç başına 8 diş aralığı belirtir. Bu ince hatve üç operasyonel avantaj sağlar. Birincisi, helis açısını 3,8 dereceden 2,9 dereceye düşürerek titreşimin somunu saat yönünün tersine döndürmek için kullandığı mekanik avantajı azaltır. İkincisi, tipik 45 milimetrelik diş uzunluğu için takılan diş sayısını 9'dan 12'ye çıkararak yükü daha eşit bir şekilde dağıtır ve en yüksek diş kökü gerilimini 27% azaltır. Üçüncüsü, montaj sırasında daha yüksek sürtünme torku üretir - uygulanan torkun yaklaşık 65%'si, kaba dişler için 52%'ye kıyasla sürtünmeye dönüşerek daha sağlam titreşim direnci oluşturur.

Diş Kökü Yarıçapı Kontrolü
Minimum 0,8 milimetrelik diş kökü yarıçapı spesifikasyonu, 3,2'yi aşan stres konsantrasyon faktörleri yaratacak keskin köşeyi ortadan kaldırır. Sonlu eleman analizi, kök yarıçapının 0,8 milimetreden 0,3 milimetreye düşürülmesinin bu konumdaki tepe gerilme stresini 2,4 kat artırdığını ve yorulma ömrünü 2,8 milyon döngüden 340.000 döngüye düşürdüğünü göstermektedir - tipik 315 RPM kırıcı hızında 18 aylık çalışma için ancak yeterlidir.
Yüzey İşlem Gereksinimleri
Diş yanakları, hassas taşlama veya haddeleme işlemleri yoluyla Ra 1,6 mikrometrenin altında yüzey pürüzlülüğüne ulaşmalıdır. Bu pürüzsüz yüzey iki amaca hizmet eder: tork uygulaması sırasında dişler arasında tutarlı sürtünme katsayısı sağlar (daha pürüzlü yüzeyler için 25%'ye kıyasla 8%'nin altında tutulan değişkenlik) ve aşınma korozyonunun başladığı çatlak bölgelerini en aza indirir. Nemli ortamlarda çalışan operasyonlar, yüzey kalitesi özellikleri Ra 3,2'den Ra 1,2 mikrometreye sıkılaştırıldığında kilit somunu hizmet ömrünün 9.200 saatten 14.500+ saate uzadığını bildirmektedir.
Yüzey İşlem Teknolojisi: Tungsten Karbür Kaplama Sistemleri
Premium kilit somunları, nikel-krom matrisi içinde tungsten karbür parçacıkları biriktiren ve sertliği 950 ila 1.100 HV'ye ulaşan 180 ila 250 mikrometre kalınlığında bir yüzey tabakası oluşturan termal sprey kaplama içerir. Bu kaplama sistemi, kaplanmamış somunları etkileyen birincil aşınma mekanizmasını ele alır: diş kanadı arayüzünde safra hatası.
Birleşen yüzeylerdeki asperiteler temas basıncı (diş yanaklarında 12 ila 18 MPa) ve mikro kayma hareketinin (kırıcı kafası dönerken 8 ila 25 mikrometre salınımlı yer değiştirme) birleşik etkisi altında soğuk kaynak yaptığında safra oluşumu meydana gelir. Pistonlu tribometreler kullanılarak yapılan laboratuvar testleri, tungsten karbür kaplı dişlerin safra oluşum eşiğini 850 yük döngüsünden 48.000 döngünün üzerine düşürdüğünü (56 kat iyileşme) göstermektedir. Aşındırıcı kireç taşı uygulamalarında çalışan kırıcılarda yapılan saha doğrulaması, kaplamalı somunların 12.800 çalışma saati boyunca ilk ön yükün 95%'si dahilinde tork tutma özelliğini koruduğunu, kaplamasız somunların ise 4.200 saat içinde ön yükün 22 ila 35%'sini kaybettiğini göstermektedir.
Kaplama ayrıca korozyon bariyeri koruması da sağlar. Deniz agregası operasyonlarında çalışan veya tuzla kirlenmiş malzemeleri işleyen kırıcılar, kaplanmamış çelik dişlerde klorür iyonu saldırısına maruz kalır. Elektrokimyasal empedans spektroskopisi ölçümleri, tungsten karbür kaplamanın korozyon akım yoğunluğunu 94% azalttığını ve bunun da kıyı taş ocağı ortamlarında hizmet ömrünü 6.400 saatten 19.000+ saate çıkardığını göstermektedir.
Kurulum Protokolü: Yedi Adımlı Tork Sırası
Doğru kilit somunu montajı, birçok bakım ekibinin hafife aldığı sistematik prosedürlere uyulmasını gerektirir. Aşağıdaki protokol, 23 sıyrılmış ana mil vakasının arıza analizi ile geliştirilmiştir ve mevcut en iyi uygulamayı temsil etmektedir:
- Tüm diş yüzeylerini solvent (MEK veya aseton) ve tel fırça kullanarak temizleyin, eski diş yağlayıcısını, korozyon ürünlerini ve kirlenmeyi giderin. Diş hatvesi ölçer kullanarak diş durumunu doğrulayın - 0,15 milimetre derinliği aşan aşınma gösteren hasarlı dişler, devam etmeden önce ana milin değiştirilmesini gerektirir.
- Kilit somunu dişlerini 10x büyütme altında diş köklerinde başlayan çatlaklar açısından inceleyin. Derinliği 0,8 milimetreyi aşan herhangi bir çatlak ilerlemesi, çalışma saatlerine bakılmaksızın somunun değiştirilmesini zorunlu kılar.
- Yüksek sıcaklık uygulamaları (980 santigrat dereceye kadar) için formüle edilmiş keçe önleyici bileşiği sadece erkek dişlere uygulayın. Uygulama kalınlığı 0,05 ila 0,10 milimetre olmalıdır - fazla bileşik kırıcı haznesini kirletir ve tutarsız sürtünme katsayısı sağlar.
- Kilit somununu parmakla sıkılana kadar elle döndürerek ana mil üzerine geçirin ve sıkışma olmadan düzgün geçme olduğunu doğrulayın. Sıkışma, devam etmeden önce çözülmesi gereken diş hasarı veya kirlenmesini gösterir.
- Kalibre edilmiş hidrolik tork anahtarı kullanarak 800 foot-pound'luk ilk torku uygulayın. Kalibrasyon sertifikaları, son 90 gün içinde doğrulanmış doğrulukla ulusal standartlara göre izlenebilirliği göstermelidir.
- Boya kalemi kullanarak ana mile göre kilit somunu konumunu işaretleyin. Yatak yüzeylerini oturtmak ve ilk diş gevşemesine izin vermek için kırıcı ana milini elle 360 derece döndürün. Kilit somununun işaretli konumdan 5 dereceden fazla geri gitmediğini doğrulayın.
- Üç adımlı sırayı izleyerek son torku uygulayın: 1.200 foot-pound, gerilimin gevşemesini sağlamak için 30 saniye tutun, 1.800 foot-pound'a ilerleyin, 30 saniye tutun, son torku 2.400 foot-pound artı veya eksi 100 foot-pound'a getirin. Elde edilen gerçek torku teknisyen imzası ve kalibre edilmiş anahtar seri numarasıyla birlikte bakım günlüğüne kaydedin.
Saha Örneği Parçacığı: Geçtiğimiz Haziran ayında, dört HP500 kırıcıdan oluşan filosunda sekiz ay içinde üç arıza meydana gelen ve erken kilit somunu gevşemesi yaşayan bir Batı Virginia kömür işleme tesisini araştırdım. Bakım şefi, ekibinin doğru tork prosedürlerini izlediğinde ısrar etti ve bana sürekli olarak 2.350 ila 2.420 foot-pound'a ulaşan kaydedilmiş değerleri gösterdi. Tork anahtarı kalibrasyon kayıtlarını incelediğimde önemli bir gelişme oldu. Hidrolik anahtarlar üreticinin Teksas'taki tesisinde (deniz seviyesinden 420 feet yükseklikte) kalibre edilmişti ancak maden sahasında (2.840 feet yükseklikte) kullanılıyordu. Anahtar kontrolöründeki basınç dengeleme algoritması 12% atmosferik basınç farkı için ayarlanmamıştı, bu da gerçek çıkış torkunun yalnızca 2.065 ila 2.125 foot-pound ölçülmesine neden oldu ve titreşim gevşemesine izin veren 14% ön yük eksikliğini açıkladı. Anahtarları saha yüksekliğinde yeniden kalibre ettikten sonra, 14 ay boyunca tek bir kilit somunu sorunu olmadan çalıştılar.

Arıza Modu Analizi: Katastrofik Hasara Doğru Üç Aşamalı İlerleme
Kilit somunu arızaları, her biri erken müdahaleye olanak tanıyan tanısal göstergeler sunan üç farklı aşama boyunca öngörülebilir bir ilerleme izler:
Aşama 1: İlk Ön Yük Kaybı (0 ila 1.200 Çalışma Saati)
Titreşim kaynaklı mikro rotasyon, başlangıçtaki 180 kilonewtondan 155-165 kilonewtona düşerek kademeli ön yük azalmasına neden olur. Bu aşamada, temel titreşim genliğinin 5 artarak 12%'ye çıkmasının ötesinde minimum dış belirtiler görülür. Yağ analizi, manto ve ana mil arasındaki artan boşluk mikro perdah aşınması yarattığından, yüksek demir içeriği göstermeye başlar ve başlangıçtaki milyonda 25 parçadan 45-60 ppm'ye yükselir. Kızılötesi termografi, manto montaj alanında başlangıç ölçümlerine kıyasla 8 ila 14 santigrat derece sıcaklık artışı tespit eder.
Aşama 2: Hızlandırılmış Diş Aşınması (1.200 ila 2.800 Saat)
Ön yük 140 kilonewtonun altına düşer ve kırma döngüleri sırasında manto sapmasına izin verir. Titreşim genliği saniyede 8-12 milimetreye yükselir ve CSS 3 ila 6 milimetre değiştiğinden ürün derecelendirmesi tutarsız hale gelir. Diş yanakları, boreskop incelemesi altında görülebilen safra hasarı gösterir - yüzeylerin soğuk kaynaklandığı ve yırtıldığı yerlerde malzeme transferini gösteren parlak yamalar. Yağ analizi, demir içeriğinin 120 ppm'i aştığını ve partikül boyutu dağılımının normal rulman çalışmasından ziyade aşındırıcı aşınmanın karakteristiği olan daha büyük parçalara (20 ila 80 mikrometre) doğru kaydığını ortaya koymaktadır.
Aşama 3: Yakın Arıza (2.800+ Saat)
Ön yük 100 kilonewtonun altına düşer. Kilit somunu 1 ila 3 tam dönüşle geri çekilir ve mantonun ana mil omzuna kırma frekansında çarpmasını sağlayan eksenel boşluk oluşturur. Titreşim genliği saniyede 15 milimetreyi aşarak otomatik kapatma sistemlerini tetikler. Diş sıyırma, çalışma saati başına 0,8 ila 2,5 milimetre hızla ilerleyerek hem kilit somunu hem de ana mil dişlerini tahrip eder. Yağ kirliliği kriz seviyelerine ulaşır - demir içeriği 400 ppm'in üzerindedir ve gözetleme camlarında görünür metalik döküntüler vardır.
Kestirimci Bakım: Titreşim İmza Analizi
Ana mil yatak yuvasına üç eksenli ivmeölçerlerin takılması, spektral analiz yoluyla kilit somunu durumunun izlenmesini sağlar. Sağlıklı kilit somunu tertibatları, kırma frekansı (5 ila 7 Hz) ve harmoniklerinin hakim olduğu karakteristik titreşim imzası gösterir. Ön yük azaldıkça iki tanısal gösterge ortaya çıkar:
- Her kırma döngüsü sırasında manto konum değiştirirken düşük frekanslı yalpalamayı gösteren 0,8 ila 1,2 Hz'de ortaya çıkan alt senkron bileşenler
- Kırıcı dönüş frekansında (315 RPM çalışma için 5,25 Hz) genlik modülasyonu, FFT spektrumlarında kırma frekansı etrafında artı veya eksi 5,25 Hz aralıklı yan bantlar olarak gösterilir
0,5 ila 2,0 Hz bandında 150% temel titreşim hızında (RMS) uyarı eşiklerinin oluşturulması, Aşama 3 arızası meydana gelmeden önce 800 ila 1400 saat uyarı sağlayarak acil onarımlar yerine kilit somunu retorque için planlı kapatmaya olanak tanır.
Ekonomik Analiz: OEM Spesifikasyonları ve Satış Sonrası Alternatifler
Genellikle OEM olmayan tedarikçilerden OEM fiyatının 40 ila 55%'sine tedarik edilen maliyeti optimize edilmiş kilit somunları, başlangıçta cazip tasarruflar yaratır. Ancak, gerçekçi hizmet ömrü boyunca toplam sahip olma maliyeti analizi farklı bir hikaye anlatır:
| Maliyet Bileşeni | OEM 42CrMo Kilit Somunu | Satış Sonrası 40Cr Kilit Somunu |
|---|---|---|
| İlk Satın Alma Fiyatı | $485 | $220 |
| Beklenen Hizmet Ömrü (saat) | 14,500 | 4,800 |
| Değiştirme Sıklığı (14.500 saat başına) | 1.0 kez | 3.0 kez |
| Değiştirme Başına Kurulum İşçiliği | $340 | $340 |
| Ana Mil Diş Hasar Riski | 2% olasılık × $68,400 maliyet = $1,368 | 18% olasılık × $68,400 maliyet = $12,312 |
| Arıza Süresi Maliyeti (6 saat @ $2,200/saat) | $13,200 | $39,600 (3 yedek) |
| Toplam Maliyet 14.500 Saatin Üzerinde | $15,393 | $53,492 |
Satış sonrası kilit somunu, 55% daha düşük başlangıç fiyatına rağmen, değiştirme sıklığı ve katastrofik arıza riski uygun şekilde hesaba katıldığında 3,5 kat daha yüksek toplam maliyet oluşturmaktadır. Daha düşük malzeme özellikleri ve hızlandırılmış diş aşınmasından kaynaklanan yüksek ana mil hasar olasılığı, düşük kaliteli bileşen için beklenen maliyetlere $10,944 ekler.
Şartname Doğrulaması: Tedarikçilerden Talep Edilmesi Gerekenler
Herhangi bir kaynaktan kilit somunu tedarik ederken, bu beş kritik parametrenin belgelenmiş doğrulamasında ısrar edin:
- Belirli ısı lotu için gerçek kimyasal bileşim analizini gösteren ASTM A519 veya eşdeğer uluslararası standarda göre malzeme sertifikası. Sadece genel malzeme özellikleri sunan tedarikçileri reddedin.
- Su verme sıcaklığı (840 ila 870 santigrat derece), su verme ortamı ve meneviş sıcaklığını (hedef 300 HBW sertlik için 540 ila 580 santigrat derece) belgeleyen ısıl işlem kayıtları.
- Sertlik testi sonuçları, diş geçme uzunluğu boyunca en az beş ölçüm yapıldığını, sertlik homojenliğinin 25 HBW aralığında olduğunu ve 285 HBW'nin altında ölçüm yapılmadığını göstermektedir.
- Optik karşılaştırıcı veya CMM ile diş hatvesi doğrulaması, minimum 80% diş uzunluğu boyunca nominal spesifikasyondan artı veya eksi 0,08 milimetre hatve sapmasını teyit eder.
- Manyetik indüksiyon ölçer (metalik kaplamalar için) veya girdap akımı yöntemi (seramik kaplamalar için) ile yüzey kaplama kalınlığı ölçümü, minimum kalınlık 180 mikrometreyi karşılar ve ölçülen noktalar arasında 30 mikrometre içinde homojenlik sağlar.
Bu belgeleri sağlamak istemeyen veya "özel" olduğunu iddia eden tedarikçiler değerlendirme dışı bırakılmalıdır. Belgelenmemiş bir kilit somunundan elde edilecek $265 tasarruf, potansiyel $68.000+ ana mil değiştirme maliyeti ile dengelendiğinde kabul edilemez bir risk taşır.
280 Dolarlık Sigorta Poliçesi
Manto kilit somunu, kırıcı bileşen hiyerarşisinde benzersiz bir konuma sahiptir - aynı anda hem ucuz, hem görsel olarak önemsiz, hem de ana mil bütünlüğü için kesinlikle kritiktir. Bu bileşene mühendislik ürünü hassas bir montaj yerine ticari bir bağlantı elemanı muamelesi yapan operasyonlar, yetersiz kilit somunu performansından kaynaklanan kademeli arızalara bağlı olarak sürekli olarak 4,2 ila 7,8 kat daha yüksek bakım maliyetleri yaşamaktadır. Matematik nettir: OEM spesifikasyonu 42CrMo malzeme ve tungsten karbür kaplama için $265 ek maliyet yatırımı yapmak, gerçekçi 14.500 saatlik servis aralıklarında hesaplandığında, harcanan her dolar için 12 ila 19 dolar arasında önlenen maliyet olarak geri döner. Ana mil arızasının 38 ila 62 saatlik üretim kaybına neden olduğu, saatte 600 ila 1.200 ton işleyen kırma operasyonları için kilit somunu spesifikasyon kararı, operasyon yöneticilerinin kullanabileceği en yüksek kaldıraçlı bakım seçeneklerinden birini temsil eder.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese