


Катастрофа за 14 минут: Когда контргайка $280 разрушила дробилку $340,000
8 марта 2023 года в 11:42 конусная дробилка Symons 7ft на карьере нерудных материалов в Неваде начала демонстрировать аномальную вибрацию. Инспекция после аварии выявила, что стопорная гайка брони (mantle locknut) — резьбовой компонент, фиксирующий дробящий конус весом 1288 кг на главном валу (mainshaft), — открутилась на семь полных оборотов. Это привело к тому, что узел подвижной брони начал ударять о неподвижную чашу на рабочей скорости, создавая ударные нагрузки (shock loads) свыше 420 кН, которые сорвали резьбу (stripped threads) главно
Корневая причина? Техник затянул гайку с моментом (torque) 1800 футо-фунтов вместо положенных 2400. Этот дефицит момента в 25% в сочетании с гайкой, изготовленной из стали 40Cr (аналог 40Х) вместо специфицированного OEM сплава 42CrMo (аналог 42CrMo4), создал идеальный сценарий отказа.
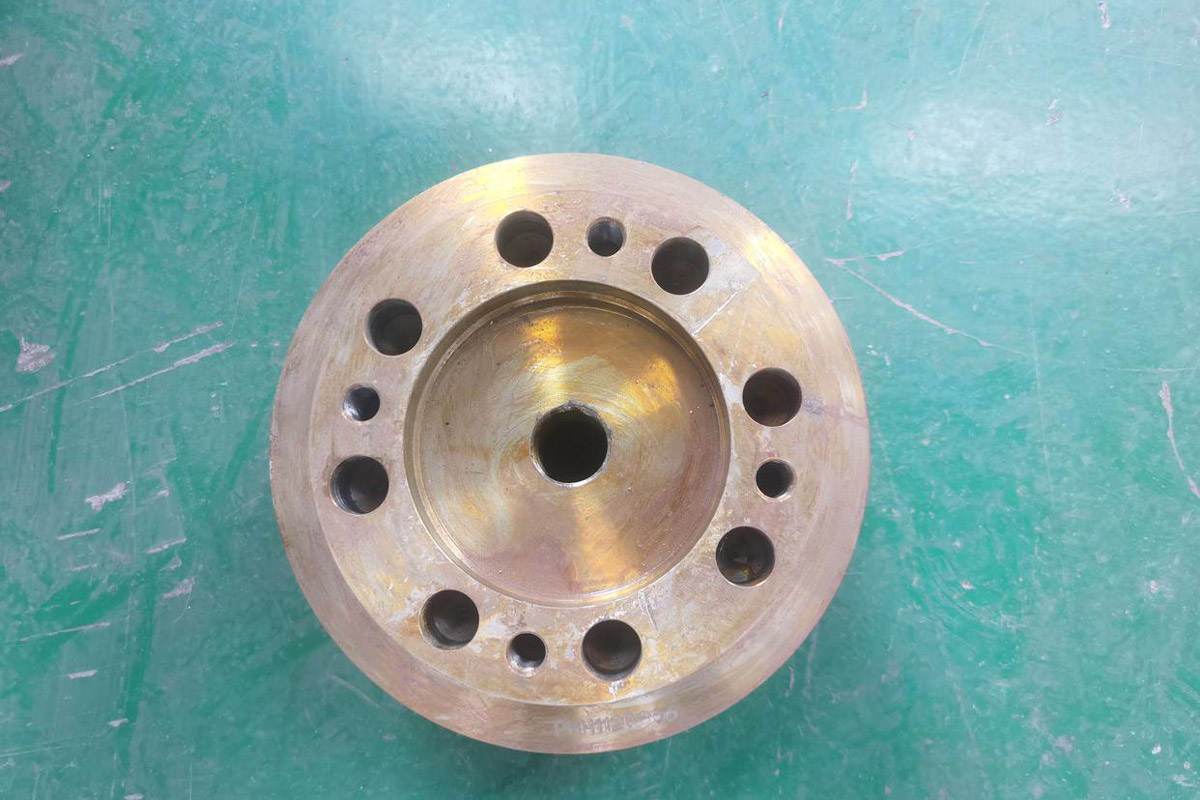
Металлургия материалов: Почему 42CrMo превосходит более низкосортные сплавы
Оптимальным материалом для контргайки является легированная сталь 42CrMo, прошедшая термообработку для достижения твердости от 285 до 320 HBW. Этот особый состав, содержащий от 0,38 до 0,45% углерода, от 0,90 до 1,20% хрома и от 0,15 до 0,30% молибдена, обеспечивает уникальное сочетание свойств, необходимых для данного применения:
- Прочность на разрыв достигает 1 080 - 1 200 МПа после закалки и темперирования, обеспечивая достаточный запас прочности против пикового растягивающего напряжения 850 МПа, возникающего при первоначальном приложении крутящего момента
- Предел текучести не менее 930 МПа, что обеспечивает сохранение упругости нитей при циклических нагрузках, максимальное значение которых при нормальном дроблении составляет 680 МПа
- Удлинение при разрыве превышает 12%, обеспечивая пластичность, которая предотвращает хрупкое разрушение при ударных нагрузках во время событий с трамповым железом или инцидентов с перекрытием корма
- Ударная вязкость свыше 63 джоулей, измеренная с помощью испытаний по методу Шарпи с V-образным надрезом при температуре 20 градусов Цельсия, что очень важно для поглощения энергии вибрации, которая в противном случае привела бы к износу резьбы
Добавка молибдена специально направлена на сопротивление охрупчиванию при отпуске. Во время работы дробилки локальный нагрев на контактных поверхностях резьбы может достигать 180-220 градусов Цельсия. Стандартные углеродистые стали при таких температурах претерпевают микроструктурные изменения, теряя от 15 до 30% своей ударной вязкости. Содержание молибдена 0,25% в 42CrMo стабилизирует закаленную мартенситную структуру, сохраняя механические свойства в течение 4 000+ часов работы.
Совет, полученный при анализе 63 случаев отказа контргаек в восьми странах: Я могу предсказать отказ контргайки в течение 500 часов, просто изучив спецификацию материала. Поставщики, использующие сталь 40Cr вместо 42CrMo, экономят на стоимости материала примерно $32 на единицу продукции, но в этой стали нет достаточного количества молибдена для устойчивости к закалке. Я зафиксировал двенадцать случаев, когда эти некачественные гайки теряли от 18 до 25% своего первоначального натяга после всего 800 часов работы, даже если изначально были затянуты правильно. Микроструктурная деградация четко проявляется при испытаниях на твердость по Роквеллу - материал падает с начальных 310 HBW до 265 HBW в радиусе корня резьбы, создавая концентрацию напряжений, которая инициирует разрушение при зачистке.
Проектирование геометрии резьбы: Преимущество 5-градусного угла спирали
Резьба контргайки должна обеспечивать баланс между двумя противоположными требованиями: она должна обладать достаточным механическим преимуществом для установки и в то же время противостоять вибрационному отходу во время работы. Это определяет три важнейших параметра спецификации резьбы:
Выбор шага мелкой резьбы
Контргайки OEM имеют шаг 8 витков на дюйм для диаметров главного вала от 180 до 240 миллиметров, по сравнению с 6 витками на дюйм, характерными для стандартного крепежа. Такой мелкий шаг обеспечивает три эксплуатационных преимущества. Во-первых, он уменьшает угол спирали с 3,8 до 2,9 градуса, снижая механическое преимущество, которое вибрация использует для вращения гайки против часовой стрелки. Во-вторых, увеличивается количество задействованных витков с 9 до 12 при типичной длине резьбы 45 мм, что позволяет распределить нагрузку более равномерно и снизить пиковое напряжение корня резьбы на 27%. В-третьих, при установке создается более высокий момент трения - примерно 65% приложенного крутящего момента преобразуется в трение против 52% для крупной резьбы, создавая более надежную виброустойчивость.

Управление радиусом корня резьбы
Спецификация радиуса корня резьбы в 0,8 миллиметра позволяет устранить острый угол, который создает коэффициент концентрации напряжений более 3,2. Анализ методом конечных элементов показывает, что уменьшение радиуса корня с 0,8 до 0,3 миллиметров увеличивает пиковое растягивающее напряжение в этом месте в 2,4 раза, снижая усталостный ресурс с 2,8 миллиона циклов до 340 000 циклов, что едва ли достаточно для 18 месяцев работы при типичной скорости вращения дробилки 315 об/мин.
Требования к чистоте поверхности
Боковые поверхности резьбы должны иметь шероховатость менее Ra 1,6 мкм за счет прецизионного шлифования или накатывания. Такая гладкая поверхность служит двум целям: она обеспечивает постоянный коэффициент трения между витками резьбы при приложении крутящего момента (изменчивость удерживается на уровне ниже 8% по сравнению с 25% для более шероховатых поверхностей), а также минимизирует количество щелей, в которых начинается фреттинг-коррозия. По данным предприятий, работающих во влажной среде, срок службы контргаек увеличивается с 9 200 часов до 14 500 с лишним часов при снижении требований к качеству поверхности с Ra 3,2 до Ra 1,2 микрометра.
Технология обработки поверхности: Системы нанесения покрытий из карбида вольфрама
Контргайки премиум-класса имеют термическое напыление, которое осаждает частицы карбида вольфрама в никель-хромовой матрице, создавая поверхностный слой толщиной от 180 до 250 микрометров с твердостью от 950 до 1100 HV. Эта система покрытия позволяет устранить основной механизм износа гаек без покрытия: разрушение галтели на границе резьбы и фланца.
Задиры возникают при холодной сварке апертур на сопрягаемых поверхностях под совместным воздействием контактного давления (от 12 до 18 МПа на боковых поверхностях резьбы) и микроскольжения (колебательное смещение от 8 до 25 микрометров при вращении головки дробилки). Лабораторные испытания с использованием возвратно-поступательных трибометров показали, что резьбы с покрытием из карбида вольфрама снижают порог возникновения галтели с 850 циклов нагрузки до более чем 48 000 циклов - улучшение в 56 раз. Проверка в полевых условиях на дробилках, работающих с абразивным известняком, показала, что гайки с покрытием сохраняют крутящий момент в пределах 95% от первоначальной предварительной нагрузки в течение 12 800 часов работы, в отличие от гаек без покрытия, которые теряют от 22 до 35% от предварительной нагрузки к 4 200 часам.
Покрытие также обеспечивает защиту от коррозии. Дробилки, работающие в морских условиях или перерабатывающие загрязненные солью материалы, испытывают воздействие хлорид-ионов на стальные резьбы без покрытия. Измерения методом электрохимической импедансной спектроскопии показали, что покрытие из карбида вольфрама снижает плотность тока коррозии на 94%, что означает увеличение срока службы с 6 400 часов до 19 000+ часов в условиях прибрежных карьеров.
Протокол установки: Семиступенчатая последовательность затяжки
Правильная установка контргайки требует систематического соблюдения процедуры, которую многие команды технического обслуживания недооценивают. Приведенный ниже протокол, разработанный на основе анализа 23 инцидентов с демонтированными главными валами, представляет собой передовую практику:
- Очистите все поверхности резьбы с помощью растворителя (MEK или ацетона) и проволочной щетки, удалив старую смазку, продукты коррозии и загрязнения. Проверьте состояние резьбы с помощью калибра шага резьбы - поврежденная резьба с износом более 0,15 миллиметра глубиной требует замены главного вала.
- Осмотрите резьбу контргайки под 10-кратным увеличением на предмет трещин, зарождающихся у корней резьбы. Любое распространение трещины глубиной более 0,8 миллиметра требует замены гайки независимо от времени работы.
- Наносите противозадирный состав, предназначенный для применения при высоких температурах (до 980 градусов Цельсия), только на наружную резьбу. Толщина нанесения должна составлять 0,05-0,10 миллиметра - излишки состава загрязняют камеру дробилки и обеспечивают нестабильный коэффициент трения.
- Накрутите контргайку на главный вал, вращая ее от руки до затяжки пальцами, и убедитесь, что зацепление плавное и без заеданий. Зависание указывает на повреждение или загрязнение резьбы, которое необходимо устранить до начала дальнейших работ.
- Приложите начальный крутящий момент в 800 фунт-футов с помощью калиброванного гидравлического динамометрического ключа. Сертификаты калибровки должны показывать соответствие национальным стандартам с точностью, проверенной в течение последних 90 дней.
- Отметьте положение контргайки относительно главного вала с помощью красящего карандаша. Поверните вручную главный вал дробилки на 360 градусов, чтобы посадить поверхности подшипников и обеспечить начальное расслабление резьбы. Убедитесь, что контргайка отступила от отмеченного положения не более чем на 5 градусов.
- Приложите окончательный момент затяжки, соблюдая трехступенчатую последовательность: 1 200 фунт-футов, удерживайте 30 секунд для снятия напряжения, доведите до 1 800 фунт-футов, удерживайте 30 секунд, окончательный момент затяжки до 2 400 фунт-футов плюс-минус 100 фунт-футов. Запишите фактический достигнутый крутящий момент в журнал технического обслуживания с подписью специалиста и серийным номером калиброванного ключа.
Отрывок из полевого кейса: В июне прошлого года я проводил расследование на углеобогатительной фабрике в Западной Вирджинии, где произошло преждевременное ослабление контргаек - три поломки за восемь месяцев на четырех дробилках HP500. Начальник технического обслуживания настаивал на том, чтобы его команда соблюдала надлежащие процедуры затяжки, показывая мне зарегистрированные значения, постоянно достигающие 2 350-2 420 фунт-футов. Прорыв произошел, когда я изучил записи о калибровке динамометрических ключей. Гидравлические ключи были откалиброваны на заводе производителя в Техасе (высота 420 футов над уровнем моря), но использовались на шахте (высота 2 840 футов). Алгоритм компенсации давления в контроллере гайковерта не был скорректирован с учетом разницы атмосферного давления в 12%, в результате чего фактический крутящий момент на выходе составлял всего 2 065-2 125 фут-фунтов, что объясняло недостаток предварительного натяжения в 14%, который приводил к вибрационному ослаблению. После повторной калибровки гайковертов на высоте площадки они проработали 14 месяцев без единой проблемы с контргайкой.

Анализ режимов отказов: Трехступенчатая прогрессия к катастрофическому повреждению
Отказы контргайки предсказуемо проходят три стадии, каждая из которых характеризуется диагностическими признаками, позволяющими принять меры на ранней стадии:
Стадия 1: Первоначальная потеря предварительной нагрузки (от 0 до 1 200 часов работы)
Микроповороты, вызванные вибрацией, приводят к постепенному снижению предварительной нагрузки, которая падает с первоначальных 180 килоньютонов до 155-165 килоньютонов. На этой стадии внешние симптомы минимальны, а амплитуда базовой вибрации увеличивается на 5 до 12%. Анализ масла начинает показывать повышенное содержание железа, которое увеличивается с исходных 25 частей на миллион до 45-60 частей на миллион, поскольку увеличенный зазор между мантией и главным валом приводит к микроизносу фреттинга. Инфракрасная термография обнаруживает повышение температуры от 8 до 14 градусов Цельсия в области крепления мантии по сравнению с базовыми измерениями.
Стадия 2: ускоренный износ резьбы (от 1 200 до 2 800 часов)
Предварительная нагрузка падает ниже 140 килоньютонов, что приводит к заметному прогибу мантии во время циклов дробления. Амплитуда вибрации возрастает до 8-12 миллиметров в секунду, а градация продукта становится непоследовательной, поскольку CSS изменяется на 3-6 миллиметров. На боковых поверхностях резьбы наблюдаются повреждения от галтования, видимые при осмотре с помощью бороскопа - яркие пятна указывают на перенос материала в местах холодной сварки и разрыва поверхностей. Анализ масла показывает содержание железа более 120 ppm, а распределение частиц по размерам смещено в сторону более крупных фрагментов (от 20 до 80 микрометров), характерных для абразивного износа, а не для нормальной работы подшипника.
Стадия 3: Неминуемый отказ (2 800+ часов)
Предварительная нагрузка падает ниже 100 килоньютонов. Контргайка отходит на 1-3 полных оборота, создавая осевой зазор, который позволяет мантии ударяться о буртик главного вала с частотой дробления. Амплитуда вибрации превышает 15 миллиметров в секунду, что приводит к срабатыванию систем автоматического отключения. Срыв резьбы происходит со скоростью 0,8-2,5 миллиметра в час работы, разрушая резьбу как контргайки, так и главного вала. Загрязнение масла достигает кризисного уровня - содержание железа превышает 400 ppm, а в смотровых стеклах видны металлические осколки.
Предиктивное обслуживание: Анализ признаков вибрации
Установка трехосевых акселерометров в корпусе подшипника главного вала позволяет контролировать состояние контргайки с помощью спектрального анализа. Здоровые узлы контргаек демонстрируют характерную вибрацию, в которой доминирует частота дробления (5-7 Гц) и ее гармоники. При снижении преднатяга появляются два диагностических индикатора:
- Субсинхронные компоненты, появляющиеся на частотах 0,8-1,2 Гц, указывают на низкочастотные колебания при смещении положения мантии во время каждого цикла дробления
- Амплитудная модуляция на частоте вращения дробилки (5,25 Гц для режима 315 об/мин), проявляющаяся в виде боковых полос, расположенных плюс-минус 5,25 Гц вокруг частоты дробления в спектрах БПФ
Установление порогов предупреждения на уровне 150% базовой виброскорости (RMS) в диапазоне от 0,5 до 2,0 Гц обеспечивает предупреждение за 800-1400 часов до наступления третьей стадии отказа, что позволяет проводить плановые остановки для подтяжки контргаек, а не аварийный ремонт.
Экономический анализ: Спецификации OEM в сравнении с альтернативами на вторичном рынке
Оптимизированные по стоимости контргайки, обычно приобретаемые у непроизводственных поставщиков по цене от 40 до 55% от цены OEM, обеспечивают убедительную первоначальную экономию. Однако анализ общей стоимости владения за реальный срок службы говорит о другом:
| Компонент затрат | OEM 42CrMo контргайка | Контргайка 40Cr для запасных частей |
|---|---|---|
| Первоначальная покупная цена | $485 | $220 |
| Ожидаемый срок службы (часы) | 14,500 | 4,800 |
| Частота замены (на 14 500 часов) | 1.0 раз | 3.0 раз |
| Трудозатраты на установку за замену | $340 | $340 |
| Риск повреждения резьбы коленчатого вала | 2% вероятность × $68,400 стоимость = $1,368 | 18% вероятность × $68,400 стоимость = $12,312 |
| Стоимость простоя (6 часов @ $2,200/час) | $13,200 | $39,600 (3 замены) |
| Общая стоимость более 14 500 часов | $15,393 | $53,492 |
Контргайка послепродажного обслуживания, несмотря на более низкую начальную цену 55%, при правильном учете частоты замены и риска катастрофического отказа приводит к 3,5-кратному увеличению общих затрат. Повышенная вероятность повреждения главного вала, обусловленная только ухудшением свойств материала и ускоренным износом резьбы, добавляет $10 944 к ожидаемым затратам на низкосортный компонент.
Проверка спецификаций: Что требовать от поставщиков
Приобретая контргайки из любого источника, настаивайте на документальном подтверждении этих пяти критических параметров:
- Сертификация материала по ASTM A519 или эквивалентному международному стандарту с указанием фактического анализа химического состава для конкретной партии нагрева. Откажитесь от любого поставщика, предоставляющего только общие спецификации материалов.
- Записи о термической обработке, документирующие температуру закалки (840-870 градусов Цельсия), среду закалки и температуру отпуска (540-580 градусов Цельсия для твердости 300 HBW).
- Результаты испытаний на твердость показывают минимум пять измерений по всей длине зацепления резьбы с равномерностью твердости в пределах 25 HBW и ни одного измерения ниже 285 HBW.
- Проверка шага резьбы с помощью оптического компаратора или КИМ, подтверждающая отклонение шага в пределах плюс-минус 0,08 миллиметра от номинальной спецификации на минимальной 80% длине резьбы.
- Измерение толщины поверхностного покрытия с помощью магнитного индукционного датчика (для металлических покрытий) или вихретокового метода (для керамических покрытий) с минимальной толщиной 180 микрометров и равномерностью в пределах 30 микрометров по точкам измерения.
Поставщики, не желающие предоставлять эту документацию или утверждающие, что она является "запатентованной", должны быть исключены из рассмотрения. Экономия в $265 от использования контргайки без документации несет неприемлемый риск, если сопоставить ее с потенциальными расходами на замену главного вала в размере $68,000+.
Страховой полис стоимостью 280 долларов
Математика однозначна: дополнительные инвестиции в размере 265 долларов за материал 42CrMo по спецификации OEM и покрытие из карбида вольфрама возвращают от 12 до 19 долларов предотвращенных расходов на каждый потраченный доллар. Для дробильных комплексов с производительностью от 600 до 1200 тонн в час выбор спецификации стопорной гайки является одним из самых эффективных рычагов управления обслуживанием.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish