


كارثة الـ 14 دقيقة عندما دمرت صامولة قفل $280 صامولة قفل $340,000
في الساعة 11:42 صباحًا يوم 8 مارس 2023، بدأت كسارة مخروطية Symons مقاس 7 أقدام في عملية ركام في نيفادا تظهر أنماط اهتزاز غير طبيعية. كشف الفحص بعد الفشل أن صامولة قفل المخروط (mantle locknut) - المكون الملولب الذي يثبت رأس التكسير البالغ وزنه 2840 رطلاً على العمود الرئيسي (mainshaft) - قد انحلت بمقدار سبع دورات كاملة. سمح هذا لمجموعة المخروط بالاصطدام بالحلقة المقعرة بسرعة التشغيل، مما أدى إلى توليد أحمال صدمية (shock loads) تتجاوز 420 كيلو نيوتن أدت إلى تجريد خيوط اللولب (stripped threads) من العمود الرئيسي بعمق 18 مم. بلغ إجمالي فاتورة الإصلاح 342,600 دولار.
السبب الجذري؟ قام فني صيانة بربط صامولة القفل بعزم دوران (torque) قدره 1800 رطل-قدم بدلاً من 2400 رطل-قدم المحدد. أدى هذا النقص في العزم بنسبة 25٪، جنبًا إلى جنب مع صامولة قفل مصنوعة من فولاذ 40Cr بدلاً من سبيكة 42CrMo المحددة من قبل المصنع الأصلي (OEM)، إلى خلق سيناريو الفشل المثالي.
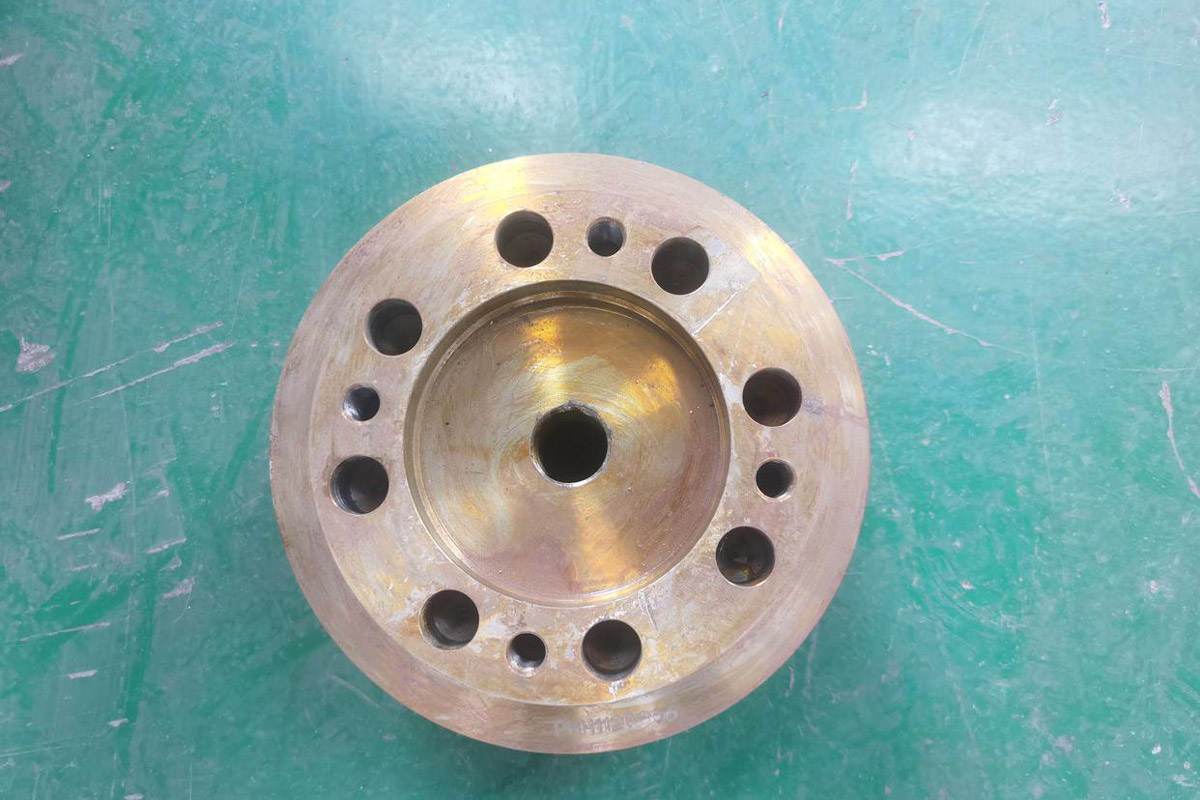
فلزات المواد: لماذا تتفوق سبائك 42CrMo على السبائك منخفضة الدرجة
المواصفات المثلى لمادة صامولة القفل هي سبائك الصلب 42CrMo، المعالجة حرارياً لتحقيق صلابة تتراوح بين 285 و320 HBW. وتوفر هذه التركيبة المحددة - التي تحتوي على 0.38 إلى 0.451 تيرابايت 3 تيرابايت من الكربون، و0.90 إلى 1.201 تيرابايت 3 تيرابايت من الكروم، و0.15 إلى 0.301 تيرابايت 3 تيرابايت من الموليبدينوم - مزيجًا فريدًا من الخصائص الضرورية لهذا التطبيق:
- تصل قوة الشد إلى 1,080 إلى 1,200 ميجا باسكال بعد المعالجة بالتبريد والتبريد، مما يوفر هامش أمان كافٍ ضد ذروة إجهاد الشد البالغ 850 ميجا باسكال الذي يحدث أثناء تطبيق عزم الدوران الأولي
- قوة الخضوع 930 ميجا باسكال كحد أدنى، مما يضمن حفاظ الخيوط على السلوك المرن تحت التحميل الدوري الذي يصل إلى 680 ميجا باسكال أثناء عمليات التكسير العادية
- الاستطالة عند الكسر تتجاوز 12%، مما يمنح ليونة تمنع الكسر الهش عند حدوث أحمال الصدمات أثناء أحداث الحديد المتشرد أو حوادث سد التغذية
- صلابة تأثير أعلى من 63 جول تم قياسها من خلال اختبار Charpy V-notch عند درجة حرارة 20 درجة مئوية، وهو أمر بالغ الأهمية لامتصاص طاقة الاهتزاز التي من شأنها أن تؤدي إلى انتشار تآكل الخيط
تستهدف إضافة الموليبدينوم تحديدًا مقاومة التقصف المزاجي. أثناء تشغيل الكسارة، يمكن أن يصل التسخين الموضعي على أسطح التلامس اللولبية إلى 180 إلى 220 درجة مئوية. ويخضع الفولاذ الكربوني القياسي لتغيرات في البنية المجهرية عند درجات الحرارة هذه، مما يفقده من 15 إلى 30% من صلابته في الصدمات. يعمل محتوى الموليبدينوم 0.25% في 42CrMo على استقرار هيكل المارتينسيت المقسّى، مما يحافظ على الخواص الميكانيكية خلال أكثر من 4000 ساعة تشغيل.
نصيحة احترافية من تحليل 63 حالة فشل صامولة قفل عبر ثمانية بلدان: يمكنني التنبؤ بفشل صامولة القفل في غضون 500 ساعة فقط من خلال فحص مواصفات المادة. يوفر الموردون الذين يستخدمون الفولاذ 40Crr بدلاً من 42CrMo حوالي $32 لكل وحدة في تكلفة المواد، ولكن هذا الفولاذ يفتقر إلى الموليبدينوم الكافي لمقاومة المزاج. لقد قمت بتوثيق اثنتي عشرة حالة فقدت فيها هذه الصواميل الرديئة من 18 إلى 25% من شد التحميل المسبق الأصلي بعد 800 ساعة تشغيل فقط، حتى عند ضبط عزم الدوران بشكل صحيح في البداية. يظهر التدهور في البنية المجهرية بوضوح في اختبار صلابة روكويل - حيث تنخفض المادة من 310 HBW الأولي إلى 265 HBW في نصف قطر جذر اللولب، مما يخلق تركيز الضغط الذي يؤدي إلى فشل التجريد.
هندسة هندسة اللولب: ميزة زاوية اللولب الحلزوني بزاوية 5 درجات
يجب أن توازن خيوط صامولة القفل بين متطلبين متعارضين: فهي تحتاج إلى ميزة ميكانيكية كافية للتركيب ولكن يجب أن تقاوم الارتداد الاهتزازي أثناء التشغيل. وهذا يقود إلى ثلاثة معلمات لمواصفات اللولب الحرجة:
اختيار الملعب اللولبي الدقيق
تحدد صواميل قفل OEM 8 سنون لولبية في البوصة لكل بوصة لميل العمود الرئيسي الذي يتراوح قطره من 180 إلى 240 ملليمتر، مقارنة ب 6 سنون لولبية في البوصة النموذجية للمثبتات القياسية. توفر هذه الدرجة الدقيقة ثلاث مزايا تشغيلية. أولاً، تقلل من الزاوية الحلزونية من 3.8 درجة إلى 2.9 درجة، مما يقلل من الميزة الميكانيكية التي يستخدمها الاهتزاز لتدوير الصامولة عكس اتجاه عقارب الساعة. ثانيًا، يزيد من عدد اللولبات المتشابكة من 9 إلى 12 لولبة نموذجية بطول 45 مليمترًا، مما يوزع الحمل بشكل متساوٍ ويقلل من ذروة إجهاد جذر اللولبة بمقدار 27%. ثالثًا، يولد عزم دوران احتكاك أعلى أثناء التركيب - يتم تحويل ما يقرب من 65% من عزم الدوران المطبق إلى احتكاك مقابل 52% للسنون الملولبة الخشنة، مما يخلق مقاومة اهتزاز أكثر قوة.

التحكم في نصف قطر جذر الخيط
تعمل مواصفات نصف قطر جذر اللولب البالغة 0.8 ملليمتر كحد أدنى على التخلص من الزاوية الحادة التي من شأنها أن تخلق عوامل تركيز إجهاد تتجاوز 3.2. يُظهر تحليل العناصر المحدودة أن تقليل نصف قطر الجذر من 0.8 ملليمتر إلى 0.3 ملليمتر يزيد من ذروة إجهاد الشد في هذا الموقع بمقدار 2.4 مرة، مما يقلل من عمر الكلال من 2.8 مليون دورة إلى 340,000 دورة - وهو ما يكفي بالكاد لمدة 18 شهرًا من التشغيل بسرعة كسارة نموذجية تبلغ 315 دورة في الدقيقة.
متطلبات تشطيب السطح
يجب أن تحقق أجنحة اللولب خشونة السطح أقل من Ra 1.6 ميكرومتر من خلال عمليات الطحن أو الدرفلة الدقيقة. تخدم هذه اللمسة النهائية الملساء غرضين: فهي تضمن معامل احتكاك ثابت بين اللولبات أثناء تطبيق عزم الدوران (تقل التباين عن 8% مقارنة بـ 25% للأسطح الأكثر خشونة)، وتقلل من مواقع الشقوق حيث يبدأ التآكل الناجم عن التآكل. تشير العمليات التي تعمل في البيئات الرطبة إلى أن عمر خدمة صامولة القفل يمتد من 9,200 ساعة إلى أكثر من 14,500 ساعة عندما يتم تشديد مواصفات تشطيب السطح من Ra 3.2 إلى Ra 1.2 ميكرومتر.
تقنية المعالجة السطحية: أنظمة طلاء كربيد التنجستن كربيد التنجستن
تشتمل صواميل القفل الممتازة على طلاء بالرش الحراري الذي يرسب جزيئات كربيد التنجستن في مصفوفة من النيكل والكروم، مما يخلق طبقة سطحية بسماكة 180 إلى 250 ميكرومترًا مع صلابة تصل إلى 950 إلى 1100 من الصلابة العالية. يعالج نظام الطلاء هذا آلية التآكل الأساسية التي تؤثر على الصواميل غير المطلية: فشل التآكل في واجهة اللولب الجانبية.
يحدث التشنج عندما تلتحم النتوءات على أسطح التزاوج على البارد تحت التأثير المشترك لضغط التلامس (12 إلى 18 ميجا باسكال عند أجنحة اللولب) وحركة الانزلاق الدقيقة (إزاحة متذبذبة من 8 إلى 25 ميكرومترًا مع دوران رأس الكسارة). تُظهر الاختبارات المعملية باستخدام مقاييس الترايبومتر الترددية أن الخيوط المطلية بكربيد التنجستن تقلل من عتبة بدء التآكل من 850 دورة تحميل إلى أكثر من 48000 دورة - أي تحسين بمقدار 56 ضعفًا. يُظهر التحقق الميداني من الكسارات التي تعمل في تطبيقات الحجر الجيري الكاشطة أن الصواميل المطلية تحافظ على الاحتفاظ بعزم الدوران في حدود 95% من التحميل الأولي خلال 12800 ساعة تشغيل، مقابل الصواميل غير المطلية التي تفقد من 22 إلى 35% من التحميل الأولي خلال 4200 ساعة.
يوفر الطلاء أيضًا حماية حاجز التآكل. تعاني الكسارات التي تعمل في عمليات الركام البحري أو معالجة المواد الملوثة بالملح من هجوم أيونات الكلوريد على خيوط الفولاذ غير المطلية. تُظهر قياسات التحليل الطيفي للمعاوقة الكهروكيميائية أن طلاء كربيد التنجستن يقلل من كثافة تيار التآكل بمقدار 94%، مما يترجم إلى إطالة عمر الخدمة من 6400 ساعة إلى أكثر من 19000 ساعة في بيئات المحاجر الساحلية.
بروتوكول التثبيت: تسلسل عزم الدوران المكون من سبع خطوات
يتطلب تركيب صامولة القفل بشكل صحيح الالتزام بالإجراءات المنهجية التي تقلل العديد من فرق الصيانة من شأنها. ويمثل البروتوكول التالي، الذي تم تطويره من خلال تحليل الأعطال لـ 23 حادثة عمود رئيسي مفصول، أفضل الممارسات الحالية:
- قم بتنظيف جميع أسطح اللولبة باستخدام مذيب (MEK أو الأسيتون) وفرشاة سلكية، وإزالة مواد تشحيم اللولبة القديمة ومنتجات التآكل والتلوث. تحقق من حالة اللولبة باستخدام مقياس درجة اللولبة - تتطلب اللولبات التالفة التي تظهر تآكلًا يتجاوز عمقها 0.15 ملليمتر استبدال العمود الرئيسي قبل المتابعة.
- افحص لولب الصامولة تحت تكبير 10x بحثًا عن الشقوق التي تبدأ في جذور اللولب. أي تكاثر شقوق يتجاوز عمقها 0.8 ملليمتر يستلزم استبدال الصامولة بغض النظر عن ساعات التشغيل.
- ضع المركب المضاد للتزليق المصمم للتطبيقات ذات درجات الحرارة العالية (المصنفة حتى 980 درجة مئوية) على اللولب الذكر فقط. يجب أن يتراوح سمك الاستخدام من 0.05 إلى 0.10 ملليمتر - المركب الزائد يلوث حجرة الكسارة ويوفر معامل احتكاك غير متناسق.
- قم بربط صامولة القفل على العمود الرئيسي بالتدوير اليدوي حتى يتم إحكام ربطها بإصبعك مع التأكد من سلاسة التعشيق دون ربط. يشير الربط إلى وجود تلف أو تلوث في اللولب مما يتطلب الحل قبل المتابعة.
- تطبيق عزم دوران أولي قدره 800 رطل قدم باستخدام مفتاح عزم الدوران الهيدروليكي المعاير. يجب أن تُظهر شهادات المعايرة إمكانية التتبع وفقًا للمعايير الوطنية مع التحقق من الدقة خلال ال 90 يومًا الماضية.
- ضع علامة على موضع الصامولة بالنسبة للعمود الرئيسي باستخدام قلم طلاء. قم بتدوير العمود الرئيسي للكسارة 360 درجة يدويًا لتثبيت أسطح المحمل والسماح باسترخاء اللولب الأولي. تحقق من أن صامولة القفل لم تتراجع أكثر من 5 درجات عن الموضع المحدد.
- قم بتطبيق عزم الدوران النهائي باتباع تسلسل ثلاث خطوات: 1,200 رطل للقدم، اضغط لمدة 30 ثانية للسماح باسترخاء الضغط، ثم تقدم إلى 1,800 رطل للقدم، اضغط لمدة 30 ثانية، ثم اضغط على عزم الدوران النهائي إلى 2,400 رطل للقدم زائد أو ناقص 100 رطل للقدم. قم بتسجيل عزم الدوران الفعلي المحقق في سجل الصيانة مع توقيع الفني والرقم التسلسلي لمفتاح الربط المعاير.
مقتطف حالة ميدانية: في شهر يونيو الماضي، قمت بالتحقيق في مصنع معالجة الفحم في فيرجينيا الغربية الذي يعاني من ارتخاء صامولة القفل قبل الأوان - ثلاثة أعطال في ثمانية أشهر عبر أسطولهم المكون من أربع كسارات HP500. أصر المشرف على الصيانة على أن فريقه اتبع إجراءات عزم الدوران المناسبة، وأظهر لي القيم المسجلة التي تصل باستمرار إلى 2350 إلى 2420 رطلاً قدمًا. حدثت الطفرة عندما فحصت سجلات معايرة مفتاح عزم الدوران. تمت معايرة مفاتيح الربط الهيدروليكية في منشأة الشركة المصنعة في تكساس (على ارتفاع 420 قدمًا فوق مستوى سطح البحر) ولكن تم استخدامها في موقع المنجم (على ارتفاع 2,840 قدمًا). لم يتم تعديل خوارزمية تعويض الضغط في وحدة التحكم في مفتاح الربط لم يتم ضبطها لفرق الضغط الجوي 12%، مما تسبب في قياس عزم الدوران الناتج الفعلي من 2,065 إلى 2,125 رطل قدم فقط - مما يفسر نقص التحميل المسبق 14% الذي سمح بتخفيف الاهتزاز. بعد إعادة معايرة مفاتيح الربط على ارتفاع الموقع، تم تشغيلها لمدة 14 شهرًا دون حدوث مشكلة واحدة في القفل.

تحليل نمط الفشل: تطور المراحل الثلاث إلى الأضرار الكارثية
تتبع حالات تعطل الصامولة المقفلة تطورًا متوقعًا عبر ثلاث مراحل متميزة، تقدم كل منها مؤشرات تشخيصية تتيح التدخل المبكر:
المرحلة 1: فقدان التحميل المسبق الأولي (من 0 إلى 1,200 ساعة تشغيل)
يتسبب الدوران الجزئي الناجم عن الاهتزاز في انخفاض الحمل المسبق تدريجيًا، حيث ينخفض من 180 كيلو طن مبدئيًا إلى 155-165 كيلو طن. تُظهر هذه المرحلة الحد الأدنى من الأعراض الخارجية التي تتجاوز سعة الاهتزاز الأساسية التي تزيد من 5 إلى 121 كيلو طن. يبدأ تحليل الزيت في إظهار محتوى الحديد المرتفع، حيث يرتفع من 25 جزءًا في المليون من خط الأساس إلى 45-60 جزءًا في المليون حيث تؤدي زيادة الخلوص بين الوشاح والعمود الرئيسي إلى تآكل دقيق في العمود الرئيسي. يكتشف التصوير الحراري بالأشعة تحت الحمراء ارتفاعًا في درجة الحرارة من 8 إلى 14 درجة مئوية في منطقة تركيب الوشاح مقارنةً بقياسات خط الأساس.
المرحلة 2: البلى المتسارع للخيط (1,200 إلى 2,800 ساعة)
ينخفض التحميل المسبق إلى أقل من 140 كيلونيوتن، مما يسمح بانحراف الوشاح بشكل واضح أثناء دورات التكسير. ترتفع سعة الاهتزاز إلى 8-12 ملليمترًا في الثانية، ويصبح تدرج المنتج غير متناسق حيث يتفاوت CSS بمقدار 3 إلى 6 ملليمترات. تُظهر جوانب اللولب تلفًا في اللولب مرئيًا تحت فحص المنظار - بقع ساطعة تشير إلى انتقال المواد حيث تلتحم الأسطح على البارد وتتمزق. يكشف تحليل الزيت عن محتوى الحديد الذي يتجاوز 120 جزء في المليون مع تحول توزيع حجم الجسيمات نحو شظايا أكبر (20 إلى 80 ميكرومتر) وهي خاصية مميزة للتآكل الكاشطة بدلاً من التشغيل العادي للمحمل.
المرحلة 3: الفشل الوشيك (2,800+ ساعة)
ينهار التحميل المسبق أقل من 100 كيلو طن. تتراجع صامولة القفل بمقدار 1 إلى 3 دورات كاملة، مما يخلق خلوصًا محوريًا يسمح للوشاح بالتأثير على كتف العمود الرئيسي بتردد التكسير. تتجاوز سعة الاهتزاز 15 ملليمتر في الثانية، مما يؤدي إلى تشغيل أنظمة الإغلاق التلقائي. ينتشر تجريد اللولب بمعدل 0.8 إلى 2.5 ملليمتر لكل ساعة تشغيل، مما يؤدي إلى تدمير كل من صامولة القفل ولولب العمود الرئيسي. يصل التلوث بالزيت إلى مستويات الأزمة - محتوى الحديد أعلى من 400 جزء في المليون مع وجود حطام معدني مرئي في نظارات الرؤية.
الصيانة التنبؤية: تحليل بصمة الاهتزاز
يتيح تركيب مقاييس تسارع ثلاثية المحاور في مبيت محمل العمود الرئيسي مراقبة حالة صامولة القفل من خلال التحليل الطيفي. تُظهر مجموعات صامولة القفل السليمة بصمة اهتزاز مميزة يهيمن عليها تردد التكسير (5 إلى 7 هرتز) وتوافقياته. مع تدهور التحميل المسبق، يظهر مؤشران تشخيصيان:
- مكونات شبه متزامنة تظهر عند 0.8 إلى 1.2 هرتز، مما يشير إلى تذبذب منخفض التردد مع تغير موضع الوشاح خلال كل دورة سحق
- تعديل السعة عند تردد دوران الكسارة (5.25 هرتز لتشغيل 315 دورة في الدقيقة)، تظهر كنطاقات جانبية متباعدة زائد أو ناقص 5.25 هرتز حول تردد التكسير في أطياف FFT
يوفر تحديد عتبات التنبيه عند سرعة اهتزاز خط الأساس 150% (RMS) في نطاق 0.5 إلى 2.0 هرتز تحذيرًا قبل حدوث عطل في المرحلة 3 بـ 800 إلى 1400 ساعة، مما يتيح الإغلاق المجدول لإعادة عزم القفل بدلاً من الإصلاحات الطارئة.
التحليل الاقتصادي: مواصفات مصنعي المعدات الأصلية مقابل بدائل ما بعد البيع
تخلق صواميل القفل المحسّنة من حيث التكلفة، والتي عادةً ما يتم الحصول عليها من موردين غير مصنعي المعدات الأصلية بسعر يتراوح بين 40 إلى 55% من أسعار مصنعي المعدات الأصلية، وفورات أولية مقنعة. ومع ذلك، فإن تحليل التكلفة الإجمالية للملكية على مدى العمر التشغيلي الواقعي يروي قصة مختلفة:
| مكون التكلفة | صامولة قفل OEM 42CrMo | صامولة قفل ما بعد البيع 40Cr 40Cr |
|---|---|---|
| سعر الشراء الأولي | $485 | $220 |
| عمر الخدمة المتوقع (بالساعات) | 14,500 | 4,800 |
| تكرار الاستبدال (لكل 14,500 ساعة عمل) | 1.0 مرة | 3.0 مرات |
| عمالة التركيب لكل استبدال | $340 | $340 |
| مخاطر تلف خيط العمود الرئيسي | احتمالية 2% × $68,400,400 التكلفة = $1,368 | احتمال 18% × $68,400,400 التكلفة = $12,312 |
| تكلفة وقت التوقف عن العمل (6 ساعات بسعر $2,200/ساعة) | $13,200 | $39,600 (3 بدائل) |
| التكلفة الإجمالية أكثر من 14,500 ساعة | $15,393 | $53,492 |
على الرغم من انخفاض السعر المبدئي 55% لصامولة ما بعد البيع، فإنها تولد تكلفة إجمالية أعلى بمقدار 3.5 مرات عند حساب تكرار الاستبدال ومخاطر الفشل الكارثي بشكل صحيح. إن احتمال تلف العمود الرئيسي المرتفع وحده - المدفوع بخصائص المواد الرديئة وتسارع تآكل الخيط - يضيف $10,944 إلى التكاليف المتوقعة للمكون منخفض الدرجة.
التحقق من المواصفات: ما الذي يجب طلبه من الموردين
عند شراء صواميل الإغلاق من أي مصدر، أصر على التحقق الموثق من هذه المعلمات الخمسة المهمة:
- شهادة المواد وفقًا للمواصفة القياسية ASTM A519 أو ما يعادلها من المواصفات القياسية الدولية، والتي توضح تحليل التركيب الكيميائي الفعلي لدفعة الحرارة المحددة. رفض أي مورد يقدم مواصفات عامة للمواد فقط.
- سجلات المعالجة الحرارية التي توثق درجة حرارة التبريد (من 840 إلى 870 درجة مئوية)، ووسط التبريد، ودرجة حرارة التبريد (من 540 إلى 580 درجة مئوية للصلابة المستهدفة 300 HBW).
- تُظهر نتائج اختبار الصلابة وجود خمسة قياسات على الأقل على طول تعشيق الخيط، مع انتظام الصلابة في نطاق 25 HBW وعدم وجود قياس أقل من 285 HBW.
- التحقق من ميل اللولبة عبر المقارنة الضوئية أو CMM، مع التأكد من انحراف الميل في حدود موجب أو ناقص 0.08 ملليمتر عن المواصفات الاسمية عبر 80% كحد أدنى لطول اللولبة.
- قياس سُمك الطلاء السطحي عن طريق مقياس الحث المغناطيسي (للطلاءات المعدنية) أو طريقة التيار الدوامي (للطلاءات الخزفية)، مع حد أدنى للسُمك يبلغ 180 ميكرومترًا وتوحيد في حدود 30 ميكرومترًا عبر النقاط المقيسة.
يجب استبعاد الموردين غير الراغبين في تقديم هذه الوثائق، أو الادعاء بأنها "مملوكة"، من الاعتبار. تنطوي وفورات $265 من صامولة قفل غير موثقة على مخاطر غير مقبولة عند موازنتها مع تكاليف استبدال العمود الرئيسي المحتملة $68,000+.
بوليصة التأمين بقيمة 280 دولار
الحسابات واضحة: استثمار 265 دولارًا إضافيًا لمادة 42CrMo بمواصفات OEM وطلاء كربيد التنجستن يحقق عائدًا يتراوح بين 12 و 19 دولارًا في التكاليف المتجنبة لكل دولار يتم إنفاقه. بالنسبة لعمليات التكسير التي تعالج 600 إلى 1200 طن في الساعة، يمثل قرار مواصفات صامولة القفل أحد أكثر خيارات الصيانة تأثيرًا المتاحة لمديري العمليات.


 Arabic
 English
 French
 German
 Spanish
 Russian
 Portuguese
 Turkish