

Bir Metso HP500 konik kırıcının (355 kW) operasyonel izlemesi, 60°C'yi aşan dönüş yağı sıcaklıklarının eksantrik burcun hidrodinamik yüzeyinin bozulmasıyla doğrudan ilişkili olduğunu ortaya koymaktadır. Bu kırıcı parçasının radyal boşluğu 1,2 mm'yi aştığında, makine sabit bir yağlama filmi tutma yeteneğini kaybeder, bu da sınır sürtünmesine ve sonunda ana milin tutukluğuna yol açar.
1. Teşhis Metrikleri: Yüzey Altı Arızasının Belirlenmesi
Yüksek kapasiteli Türk madencilik operasyonlarında, eksantrik burç sürekli 355 kW yük döngüsüne dayanmalıdır. Arıza nadiren anlıktır; titreşim analizi ve yağ döküntülerinin izlenmesi yoluyla tespit edilebilen aşamalı bir mekanik düşüştür.
| Teşhis Parametresi | HP500 Nominal Aralık | Kritik Arıza Eşiği | Mekanik Kök Neden |
|---|---|---|---|
| Dönüş Yağ Sıcaklığı | 40°C - 50°C | > 62°C | Yağ kamasının çökmesi; sürtünme artışı. |
| Radyal Titreşim | 4,5 - 8,0 mm/s | > 15 mm/s | Burç iç çapının ağızlanması. |
| Kıyıya İnme Süresi | 90 - 120 saniye | < 30 saniye | Mekanik sürüklenme nedeniyle kaybedilen kinetik enerji (nöbet riski). |
| Petrol Kirlenmesi | ISO 16/14/11 | Görünür Bronz Pullar | Yapışkan aşınması aşınma parçası yüzey. |
2. Metalurji ve İmalat: UNS C93800 Standartları
Bir konik kırıcı parçası ancak tane yapısı kadar güvenilirdir. HP500 için eksantrik burç şu malzemeden dökülmelidir UNS C93800 (Yüksek Kurşun Kalay Bronz). Bu özel alaşım, yağ pompasının arızalanması veya yağ viskozitesinin kritik seviyelerin altına düşmesi durumunda ikincil bir yağlayıcı görevi gören 13-16% Kurşun (Pb) içerir.
2.1 Santrifüj ve Kum Döküm
NewReg kullanır Santrifüj Döküm herkes için kırıcı yedek parçaları. Katılaşma sırasında kalıbı yüksek hızlarda döndürerek, merkezkaç kuvveti (70G'ye kadar) safsızlıkları uzaklaştırmak için merkeze iter ve sonuçta:
- Düzgün Tane Yapısı: Tüm duvar kalınlığı boyunca ince, yoğun bir matris sağlar.
- Gözeneklilik Kontrolü: Sıfır gaz kalıntısı, burcun bir HP500'ün 355 kW darbe yükleri altında çatlamamasını sağlar.

3. Mühendislik Protokolü: Girişim Uyumu ve Termal Hesaplama
Eksantrik çelik gövdeye yeni bir eksantrik burcun takılması hassas bir girişim uyumu gerektirir. Oda sıcaklığında hidrolik pres kullanılması, birleşme yüzeylerinin aşınmasına neden olacağından yasaktır.
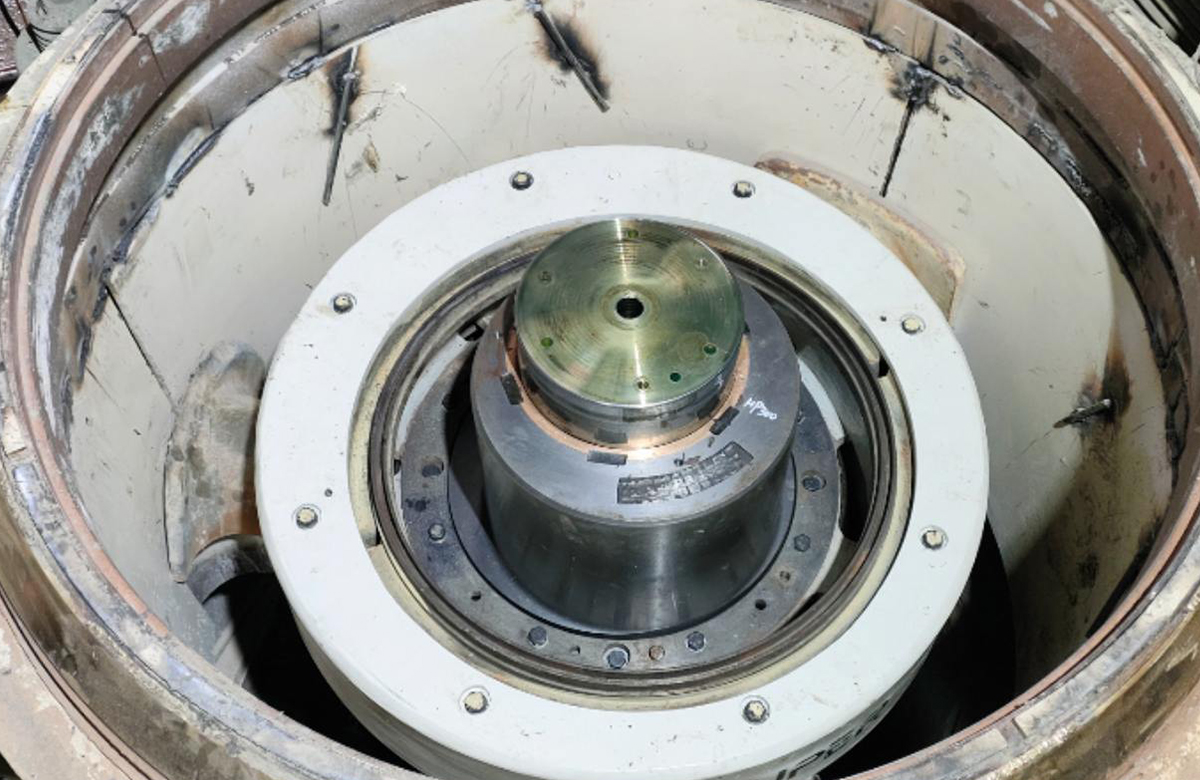
3.1 Termal Daralma Analizi
"Geçmeli" bir uyum elde etmek için burç kuru buz veya sıvı nitrojen kullanılarak soğutulmalıdır. Dış çapı (D) yaklaşık 500 mm olan bir HP500 burç için daralma (ΔD), C93800 (18,5 × 10-⁶ / °C) için doğrusal termal genleşme katsayısı (α) kullanılarak hesaplanır:
ΔD = D × α × ΔT
22°C ortamdan -78°C'ye ulaşmak için kuru buz kullanılıyorsa (ΔT = 100°C):
ΔD = 500 × 0,0000185 × 100 = 0,925 mm
Bu daralma, kırıcı burcunun yüzey hasarı olmadan gövdeye kaydırılması için yeterli boşluk sağlar.
3.2 Yağlama ve Boşluk Sınırları
Yeni bir HP500 için tasarım radyal boşluğu eksantrik burç tipik olarak 0,60 mm ila 0,90 mm. Eğer açıklık 1,5 mm, the konik kırıcı parçası "kullanım ömrünün sonu" olarak kabul edilir. Bu noktanın ötesinde çalıştırma, ana milin "noktasal yüklenmesine" neden olur ve bu da yorulma dökülmesine yol açar.
4. Saha Kurulumu Kontrol Listesi
- Delik Kontrolü: Eksantrik delik yüzey pürüzlülüğünün (Ra) 1,6 veya daha iyi olduğunu doğrulayın.
- Termal Hazırlık: Burcu en az 4 saat boyunca kuru buzda bekletin.
- Hizalanma: Yağ dağıtım oluklarının eksantrik gövdesindeki yağ besleme portlarıyla mükemmel şekilde hizalandığından emin olun.
- Kilitleme: Tüm kilitleme cıvatalarında yüksek mukavemetli diş kilitleyici kullanın ve OEM spesifikasyonuna göre torklayın (bu model için tipik olarak 450 Nm).
5. Türk Maden Sahaları için Stratejik Bakım
Uzak yerlerde faaliyet gösteren madenler için plansız duruş süreleri, saat başına $15.000'e kadar mal olabilir. C93800 standartlarına göre tasarlanmış NewReg kırıcı yedek parçalarının kullanılması, genel kum döküm alternatiflerine kıyasla eksantrik burcun hizmet ömrünü 25%'ye kadar uzatır. Operatörler, her 6.000-8.000 çalışma saatinde bir planlı değişim gerçekleştirerek ana milin bütünlüğünü korur ve kırıcının isim plakası kapasitesini korumasını sağlar.
Teknik Tavsiye: Dönüş yağı sıcaklıklarının sürekli olarak 65°C'yi aştığını tespit ederseniz veya durma süresinde bir azalma fark ederseniz, HP500'ünüze özel bir boşluk ayarlama kılavuzu için uygulama mühendislerimizle iletişime geçin.




 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese