

La supervisión operativa de una trituradora de cono Metso HP500 (355 kW) revela que las temperaturas del aceite de retorno superiores a 60 °C se correlacionan directamente con la degradación de la superficie hidrodinámica del buje excéntrico. Cuando el juego radial de esta pieza de la trituradora supera los 1,2 mm, la máquina pierde su capacidad de mantener una película lubricante estable, lo que provoca fricción límite y, finalmente, el agarrotamiento del eje principal.
1. Métricas de diagnóstico: Identificación de fallos en el subsuelo
En las operaciones de minería turca de alta capacidad, el casquillo excéntrico debe soportar ciclos de carga continuos de 355 kW. El fallo rara vez es instantáneo; se trata de un deterioro mecánico progresivo identificable mediante análisis de vibraciones y control de restos de aceite.
| Parámetro de diagnóstico | Alcance nominal HP500 | Umbral de fallo crítico | Causa mecánica |
|---|---|---|---|
| Temperatura del aceite de retorno | 40°C - 50°C | > 62°C | Colapso de la cuña de aceite; aumento de la fricción. |
| Vibración radial | 4,5 - 8,0 mm/s | > 15 mm/s | Acampanamiento del diámetro interior del casquillo. |
| Tiempo de costa abajo | 90 - 120 segundos | < 30 segundos | Pérdida de energía cinética por arrastre mecánico (riesgo de convulsiones). |
| Contaminación por petróleo | ISO 16/14/11 | Escamas de bronce visibles | Desgaste adhesivo del pieza de desgaste superficie. |
2. Metalurgia y fabricación: Normas UNS C93800
Una pieza de una trituradora de cono es tan fiable como su estructura de grano. Para la HP500, el casquillo excéntrico debe fundirse a partir de UNS C93800 (Bronce con alto contenido de estaño). Esta aleación específica contiene plomo (Pb) 13-16%, que actúa como lubricante secundario en caso de que falle la bomba de aceite o la viscosidad del aceite descienda por debajo de los niveles críticos.
2.1 Fundición centrífuga frente a fundición en arena
NewReg utiliza Fundición centrífuga para todos piezas de repuesto para trituradoras. Al girar el molde a altas velocidades durante la solidificación, la fuerza centrífuga (hasta 70G) empuja las impurezas hacia el centro para su eliminación, lo que resulta en:
- Estructura granulométrica uniforme: Garantiza una matriz fina y densa en todo el espesor de la pared.
- Control de la porosidad: Sin inclusiones de gas, lo que garantiza que el casquillo no se agriete bajo las cargas de impacto de 355 kW de una HP500.

3. Protocolo de ingeniería: Ajuste de interferencias y cálculo térmico
La instalación de un nuevo casquillo excéntrico en el cuerpo excéntrico de acero requiere un ajuste de interferencia preciso. Se prohíbe el uso de una prensa hidráulica a temperatura ambiente, ya que provoca el gripado de las superficies de contacto.
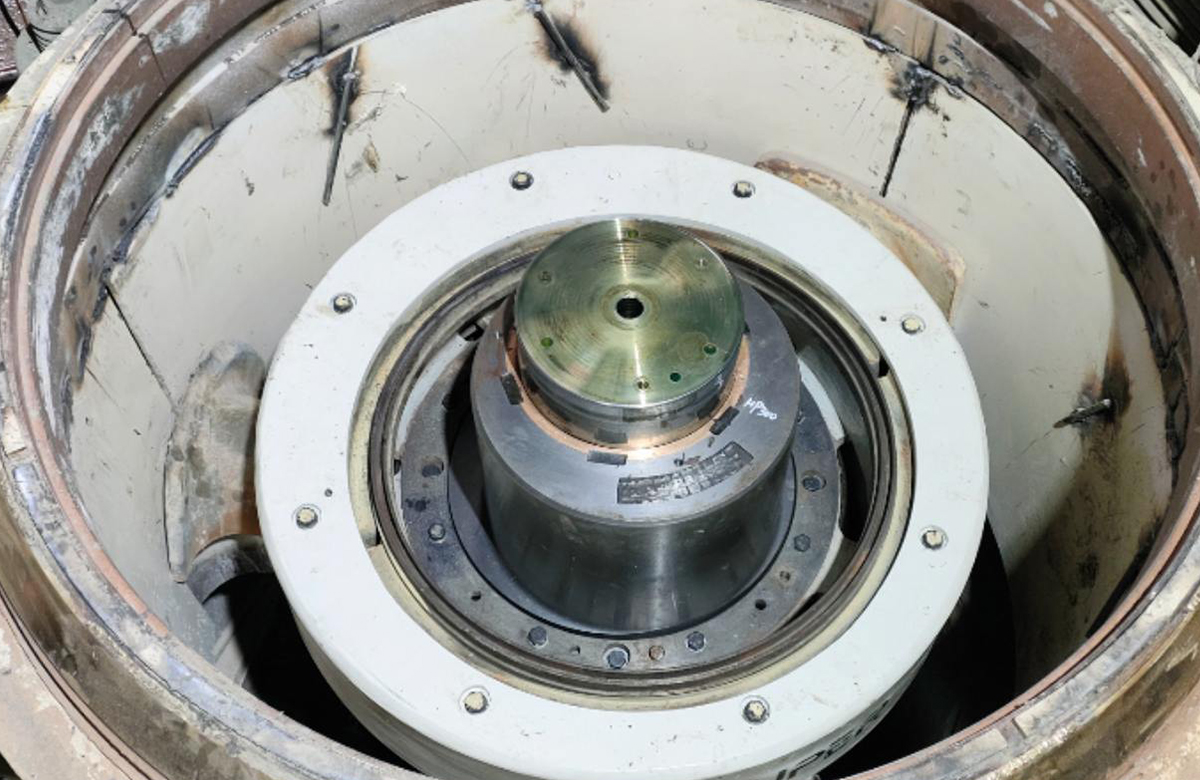
3.1 Análisis de la contracción térmica
Para conseguir un ajuste "drop-in", el casquillo debe enfriarse utilizando hielo seco o nitrógeno líquido. Para un casquillo HP500 con un diámetro exterior (D) de aproximadamente 500 mm, la contracción (ΔD) se calcula utilizando el coeficiente de dilatación térmica lineal (α) para C93800 (18,5 × 10-⁶ / °C):
ΔD = D × α × ΔT
Si se utiliza hielo seco para alcanzar -78°C a partir de un ambiente de 22°C (ΔT = 100°C):
ΔD = 500 × 0,0000185 × 100 = 0,925 mm
Esta contracción proporciona la holgura suficiente para deslizar el casquillo de la trituradora en el alojamiento sin dañar la superficie.
3.2 Lubricación y límites de holgura
El juego radial de diseño para un nuevo HP500 casquillo excéntrico suele ser 0,60 mm a 0,90 mm. Si el espacio libre alcanza 1,5 mmEl pieza de la trituradora de cono se considera "fin de vida útil". El funcionamiento más allá de este punto da lugar a una "carga puntual" del eje principal, lo que provoca desconchamientos por fatiga.
4. Lista de comprobación de la instalación sobre el terreno
- Inspección de orificios: Verificar que la rugosidad superficial (Ra) del taladro excéntrico es de 1,6 o superior.
- Preparación térmica: Sumerja el casquillo en hielo seco durante un mínimo de 4 horas.
- Alineación: Asegúrese de que las ranuras de distribución de aceite estén perfectamente alineadas con los orificios de suministro de aceite del cuerpo excéntrico.
- Bloqueo: Utilice fijador de roscas de alta resistencia en todos los pernos de bloqueo y aplique el par de apriete especificado por el fabricante (normalmente 450 Nm para este modelo).
5. Mantenimiento estratégico de las explotaciones mineras turcas
Para las minas que operan en lugares remotos, el tiempo de inactividad imprevisto puede costar más de $15.000 por hora. La utilización de piezas de repuesto para trituradoras NewReg -diseñadas según las normas C93800- prolonga la vida útil del buje excéntrico hasta 25% en comparación con las alternativas genéricas de fundición en arena. Al mantener una sustitución programada cada 6.000-8.000 horas de funcionamiento, los operadores protegen la integridad del eje principal y garantizan que la trituradora mantenga su capacidad nominal.
Asesoramiento técnico: Si detecta temperaturas del aceite de retorno que superan constantemente los 65°C o nota una reducción del tiempo de parada por inercia, póngase en contacto con nuestros ingenieros de aplicaciones para obtener una guía de ajuste de holguras a medida para su HP500.




 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish