

Мантия гирационной дробилки FLSmidth | Fuller-Traylor Parts
Совместимые модели FLSmidth : 1100×1750 (43″x69″), 1300×1750 (51″x69″), 1370×1950 (54″x77″), 1600×2000 (63″x79″), 1525×2260 (60″x89″), 1525×2790 (60″x113″), серия CG800i (CG810i, CG820i, CG830i, CG850i)
41 в наличии
ПРОДУКТ
Описание
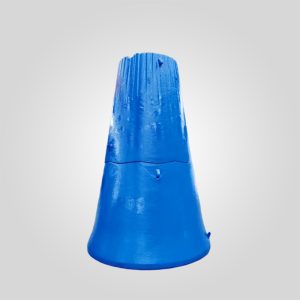
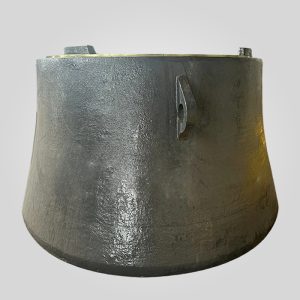
Мантия гирационной дробилки FLSmidth & Fuller-Traylor - первичные изнашиваемые детали
Сайт Мантия гирационной дробилки является компонентом первичного дробления для горных дробилок FLSmidth (и унаследованных Fuller-Traylor).
Являясь движущимся элементом в камере дробления, он оказывает мощное сжимающее усилие на неподвижные конкавы для измельчения руды, добываемой в руднике (ROM).
В отличие от стандартных части конусной дробилкиЭти мантии представляют собой массивные отливки весом до 40 тонн, разработанные для того, чтобы выдерживать экстремальные ударные нагрузки при первичном редуцировании без разрушения.
В качестве специализированного поставщик запчастей для гирационной дробилкиМы производим эти компоненты из высококачественных материалов. Аустенитная марганцевая сталь.
В процессе производства мы уделяем особое внимание точной термической обработке, чтобы гарантировать, что мантия остается достаточно вязкой, чтобы выдерживать удары, и одновременно быстро упрочняется, чтобы противостоять абразивному износу гранита, медной и железной руды.
Основные инженерные преимущества
Надежность первичной станции не подлежит обсуждению. Наши мантии разработаны для решения таких распространенных проблем, как преждевременное растрескивание и неравномерный износ.
- Оптимизированная металлургия (ASTM A128): Мы используем высокочистые марганцевые сплавы (Mn18Cr2 и Mn22Cr2).
Контролируя соотношение углерода и марганца, мы обеспечиваем достижение поверхностной твердости >550 HB при ударе, что позволяет увеличить срок службы 30% по сравнению с типовыми отливками из ZGMn13. - Прецизионный отжиг раствора: Каждая мантия проходит строгий цикл закалки водой.
Это устраняет хрупкие карбиды на границах зерен, обеспечивая сохранение максимальной вязкости стали (значение ударной вязкости >150 Дж/см²) для предотвращения катастрофического разрушения при попадании в камеру неразрушаемого трампового железа. - Обработанные опорные поверхности: Внутренняя сопрягаемая поверхность обрабатывается на станках с ЧПУ, чтобы обеспечить равномерный зазор для подложки.
Это предотвращает появление "горячих точек" и провалов в задней части, которые могут привести к вращению мантии на главном валу.
Технические характеристики
Выберите правильную марку материала в зависимости от степени абразивности и ударной вязкости вашей руды.
| Параметр | Детали спецификации |
|---|---|
| Стандарты материалов | ASTM A128 Gr C (Mn18Cr2) / ASTM A128 Gr E (Mn22Cr2) |
| Начальная твердость | 210 - 240 HB (вязкое состояние) |
| Твердость при закалке | 500 - 600 HB (рабочее состояние) |
| Предел текучести | ≥ 350 МПа |
| Прочность на разрыв | ≥ 800 МПа |
| Внутреннее качество | UT Tested Level 2 (ASTM A609) |
Совместимые модели FLSmidth / Fuller-Traylor
Мы поставляем OEM-взаимозаменяемые запчасти для дробилок для следующих моделей первичных гираторов:
| Серия | Совместимые модели (в дюймах / мм) |
|---|---|
| Фуллер-Трейлор (TC/NT) | 42×65, 54×74, 60×89 (1525×2260), 60×113 (1525×2790) |
| FLSmidth TS / Excel | 1100×1750, 1370×1950, 1600×2000 |
| Sandvik / FLSmidth CG | CG810i, CG820i, CG830i, CG850i |
Диагностика производительности: Когда заменить?
Контроль состояния первичной мантии имеет решающее значение для эффективности работы дробилки.
- "Грибоводство" (пластиковый поток): Если нижний край мантии расширяется и скручивается (как шляпка гриба), значит, материал слишком мягок для давления дробления.
Такая деформация может блокировать настройку разгрузки.
Решение: Обновление до Mn22Cr2 (высокий уровень марганца). - Рифление (износ стиральной доски): Вертикальные борозды указывают на то, что порода не дробится, а скользит.
Это часто происходит, когда дробилка не имеет "Choke Fed". - Ношение через плечо: Если в нижней 1/3 мантии появились изношенные участки, немедленно замените ее.
Износ главного вала может привести к повреждению сердечника вала на сотни тысяч долларов.
Примечание по установке эксперта
Важность опорного компаунда: Гирационные манжеты слишком велики для прямого прилегания металла к металлу.
Вы должны использовать высокопроизводительный Эпоксидная основа чтобы заполнить пустоту между мантией и основным валом.
Важный совет: Убедитесь, что основной вал и мантии предварительно нагреты до температуры не менее 20°C (68°F) перед заливкой основы.
Заливка на холодный металл не позволяет эпоксидной смоле затвердеть должным образом, что приводит к отслоению лайнера и его разрушению под нагрузкой.
Максимально увеличивайте производительность шахты.
Свяжитесь с нашей командой инженеров сегодня, чтобы узнать о сроках поставки совместимых с FLSmidth и Fuller-Traylor мантий.
"Авторитетные инженерные данные: Все критические металлургические характеристики и допуски на размеры (например, ±0,05 мм) строго регламентируются основной документацией на английском языке. Несмотря на то, что локализованные версии предоставляются для оперативного ознакомления, они Английский оригинал остается единственным обязательным органом контроля качества и технического соответствия".


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish