

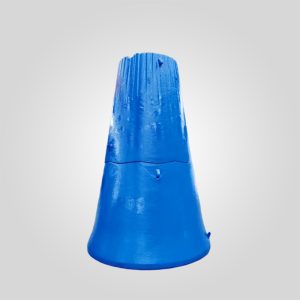
FLSmidth Kreiselbrechermantel | Fuller-Traylor Teile
Kompatible FLSmidth-Modelle : 1100×1750 (43″x69″), 1300×1750 (51″x69″), 1370×1950 (54″x77″), 1600×2000 (63″x79″), 1525×2260 (60″x89″), 1525×2790 (60″x113″), Serie CG800i (CG810i, CG820i, CG830i, CG850i)
41 vorrätig
PRODUKT
Beschreibung
FLSmidth & Fuller-Traylor Kreiselbrechermantel - Primärverschleißteile
Die Mantel des Kreiselbrechers ist die primäre Brechkomponente für Bergbaubrecher von FLSmidth (und früher Fuller-Traylor).
Als bewegliches Element in der Brechkammer übt er eine enorme Druckkraft auf die feststehenden Hohlräume aus, um Run-of-Mine-Erz (ROM) zu zerkleinern.
Im Gegensatz zu Standard KegelbrecherteileBei diesen Mänteln handelt es sich um massive Gussteile mit einem Gewicht von bis zu 40 Tonnen, die so konstruiert sind, dass sie den extremen Stoßbelastungen bei der Primärreduktion standhalten, ohne zu zerbrechen.
Als spezialisierte Lieferant von Kreiselbrecherteilenfertigen wir diese Komponenten unter Verwendung hochwertiger Austenitischer Manganstahl.
Unser Herstellungsverfahren konzentriert sich auf eine präzise Wärmebehandlung, um sicherzustellen, dass der Mantel duktil genug bleibt, um Stößen standzuhalten, und gleichzeitig schnell kaltverfestigt wird, um dem abrasiven Verschleiß von Granit, Kupfer- und Eisenerz zu widerstehen.
Kerntechnische Vorteile
Zuverlässigkeit in der Primärstation ist nicht verhandelbar. Unsere Ummantelungen sind so konzipiert, dass sie gängige Probleme wie vorzeitige Risse und ungleichmäßige Abnutzung lösen.
- Optimierte Metallurgie (ASTM A128): Wir verwenden hochreine Manganlegierungen (Mn18Cr2 und Mn22Cr2).
Durch die Kontrolle des Verhältnisses von Kohlenstoff zu Mangan stellen wir sicher, dass der Mantel eine Oberflächenhärte von >550 HB bei Schlagbeanspruchung erreicht, was eine längere Lebensdauer von 30% im Vergleich zu herkömmlichen ZGMn13-Gussteilen ermöglicht. - Präzises Lösungsglühen: Jeder Mantel durchläuft einen strengen Wasserabschreckungszyklus.
Dadurch werden spröde Karbide an den Korngrenzen eliminiert, so dass der Stahl eine maximale Zähigkeit behält (Kerbschlagzähigkeit >150J/cm²), um ein katastrophales Versagen zu verhindern, wenn unzerkleinerbares Flugeisen in die Kammer gelangt. - Bearbeitete Rückseitenflächen: Die innere Passfläche ist CNC-gefräst, um einen gleichmäßigen Spalt für die Spachtelmasse zu gewährleisten.
Dies verhindert "Hot Spots" und Stützfehler, die dazu führen können, dass sich der Mantel auf der Hauptwelle dreht.
Technische Daten
Wählen Sie die richtige Materialqualität entsprechend der Abrasivität und dem Aufprallgrad Ihres Erzes.
| Parameter | Details zur Spezifikation |
|---|---|
| Materielle Normen | ASTM A128 Gr C (Mn18Cr2) / ASTM A128 Gr E (Mn22Cr2) |
| Anfangshärte | 210 - 240 HB (Duktiler Zustand) |
| Kaltverfestigte Härte | 500 - 600 HB (operationeller Zustand) |
| Streckgrenze | ≥ 350 MPa |
| Zugfestigkeit | ≥ 800 MPa |
| Interne Qualität | UT-geprüft Stufe 2 (ASTM A609) |
Kompatible FLSmidth / Fuller-Traylor Modelle
Wir liefern OEM-auswechselbare Brecher-Ersatzteile für die folgenden primären Kreiselmodelle:
| Serie | Kompatible Modelle (Zoll / mm) |
|---|---|
| Fuller-Traylor (TC/NT) | 42×65, 54×74, 60×89 (1525×2260), 60×113 (1525×2790) |
| FLSmidth TS / Excel | 1100×1750, 1370×1950, 1600×2000 |
| Sandvik / FLSmidth CG | CG810i, CG820i, CG830i, CG850i |
Leistungsdiagnose: Wann sollte man austauschen?
Die Überwachung des Zustands des Primärmantels ist entscheidend für die Effizienz des Brechers.
- "Pilzbildung" (Plastikfluss): Wenn sich der untere Rand des Mantels ausdehnt und einrollt (wie ein Pilzkopf), ist das Material zu weich für den Brechdruck.
Diese Verformung kann die Entladeeinstellung blockieren.
Lösung: Upgrade auf Mn22Cr2 (hoher Mangananteil). - Riffelung (Waschbrettverschleiß): Vertikale Rillen deuten darauf hin, dass das Gestein eher rutscht als zerkleinert wird.
Dies geschieht häufig, wenn der Brecher nicht "Choke Fed" ist. - Durchgehende Kleidung: Wenn in der Nähe des unteren 1/3 des Mantels abgenutzte Stellen auftreten, ersetzen Sie ihn sofort.
Ein Durchscheuern der Hauptwelle kann Hunderttausende von Dollar an Schäden am Wellenkern verursachen.
Experten-Installationshinweis
Die Bedeutung von Backing Compound: Gyratormäntel sind zu groß für eine direkte Metall-auf-Metall-Verbindung.
Sie müssen eine leistungsstarke Epoxidharz-Haftvermittler um den Hohlraum zwischen dem Mantel und dem Hauptschacht zu füllen.
Kritischer Tipp: Stellen Sie sicher, dass der Hauptschacht und der Mantel auf mindestens 20°C (68°F) vorgewärmt sind, bevor Sie die Hinterfüllung gießen.
Das Ausgießen auf kaltem Metall verhindert, dass das Epoxidharz richtig aushärtet, was dazu führt, dass sich der Liner ablöst und unter Last zerbricht.
Maximieren Sie den Durchsatz Ihres Bergwerks.
Wenden Sie sich noch heute an unser technisches Team, um die Lieferzeiten für FLSmidth- und Fuller-Traylor-kompatible Ummantelungen zu erfahren.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish