

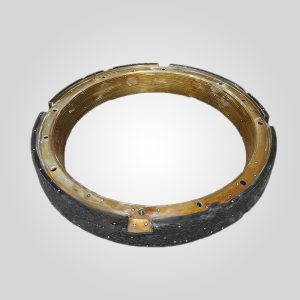
KB63-89 Manteau inférieur surdimensionné pour concasseur giratoire 4609961
Modèle : KB63-89 Poids : 7,080 kg Code article : 4609961
Matériau de coulée : M13Cr2, Mn18Cr2, Mn22Cr2
Matériau applicable : Gravier, granit, basalte, minerai, calcaire, grès, quatz, pierre de taille.
182 en stock
PRODUIT
Description
Analyse technique : KB63-89 manteau inférieur surdimensionné (article 4609961)
Dans les circuits de concassage primaire, la synchronisation des intervalles de maintenance est la stratégie de réduction des coûts la plus efficace. Les KB63-89 manteau inférieur surdimensionné (Code article : 4609961) est conçu spécifiquement à cette fin. En ajoutant environ 15-20% de métal d'usure utilisable à la zone de concassage inférieure par rapport au profil standard, ce composant de 7 080 kg permet aux opérateurs d'aligner le calendrier de remplacement du manteau sur les segments concaves, ce qui élimine efficacement les arrêts "en milieu de campagne".
Pour les opérations de traitement de minerais abrasifs riches en silice (granite, basalte, quartzite), les manchons standard s'usent souvent avant les concaves, ce qui oblige à changer prématurément de revêtement. Cette spécification "surdimensionnée" utilise un profil modifié et des manchons en acier inoxydable. ASTM A128 Grade C (Mn18Cr2) pour résister à l'abrasion par gougeage à haute pression typique du tiers inférieur de la chambre giratoire.
Spécifications techniques
Notre processus de fabrication pour cette pièce de 7 tonnes implique un moulage au sable précis avec une solidification directionnelle contrôlée pour empêcher le retrait de la ligne centrale, ce qui garantit que les sections lourdes sont exemptes de porosité.
| Paramètres techniques | Données de spécification |
|---|---|
| Code article OEM | 4609961 (surdimensionné / usage intensif) |
| Modèle compatible | Concasseur giratoire Thyssenkrupp KB63-89 |
| Poids net | 7 080 kg (±2% Tolérance de la fonderie) |
| Norme matérielle | ASTM A128 Grade C / DIN 1.3401 (Mn18Cr2) |
| Dureté initiale | 200 - 220 HBW (recuit de mise en solution) |
| Potentiel de durcissement au travail | > 500 HBW (sous impact) |
| Limite d'élasticité | ≥ 350 MPa |
| Traitement thermique | 1050°C Trempe à l'eau (traitement de la solution) |
Avantages principaux : Métallurgie et conception des profils
Lors de l'approvisionnement pièces détachées pour concasseurs pour les stations primaires, la composition du matériau détermine le coût par tonne. Nous utilisons un alliage Mn18Cr2 optimisé.
- Physique du travail : Le manteau 4609961 est livré avec un noyau ductile (~220 HB). Lors de l'impact avec le minerai lourd, la microstructure de surface passe de l'austénite à la martensite, créant une peau résistante à l'usure qui se renouvelle d'elle-même (>500 HB). Cela permet d'éviter les défaillances fragiles souvent observées dans les pièces coulées en fonte au chrome.
- Géométrie du profil surdimensionné : La désignation "Oversized" (surdimensionné) fait référence à une section transversale inférieure épaissie. Cela permet de lutter contre l'usure en cloche commune aux concasseurs giratoires, de maintenir le réglage latéral fermé (CSS) pendant une période plus longue et d'assurer une granulométrie constante du produit.
- Usinage de précision : La surface d'assise interne est usinée CNC pour assurer un contact 100% avec l'arbre principal. Un mauvais contact entraîne la rotation du manteau sur l'arbre, ce qui nécessite des réparations coûteuses des soudures de l'arbre.
Comparaison des performances : Standard et surdimensionné
Les données recueillies dans les mines de cuivre et de fer utilisant le KB63-89 démontrent les gains d'efficacité du profil surdimensionné.
| Métrique | Manteau standard | Manteau surdimensionné (4609961) |
|---|---|---|
| Volume de métal d'usure | Ligne de base | +18% Épaisseur dans la zone de broyage |
| Campagne Life (Basalte) | Environ 2 000 heures | Environ 2 450 heures |
| Taux de rebut | 45% (Poids mis au rebut) | 35% (Meilleure utilisation) |
| Stabilité du débit | Le CSS s'ouvre rapidement après 12 heures | Maintien du CSS pour une durée prolongée |
Conseils de diagnostic et d'entretien sur le terrain
1. Suivi de la déformation plastique ("champignon") :
Dans les applications à faible abrasion et à fort impact, l'acier au manganèse peut s'écouler. Vérifier chaque semaine le bord inférieur du manteau. Si du métal s'écoule sur le fond de l'écrou de l'arbre principal, il doit être coupé à l'aide d'une lance thermique (chalumeau). Si l'on ne coupe pas cette coulée, le manteau risque d'être soudé à l'écrou, ce qui rendra son retrait extrêmement difficile lors du prochain remplacement de la chemise.
2. Le test du "son creux" :
Après les premières 48 heures de fonctionnement avec un nouveau manteau, resserrez l'écrou de tête. Si vous entendez un son "creux" lorsque vous frappez le manteau avec un marteau, il se peut que le composé de support ait cédé ou que des vides se soient formés, entraînant une fissuration catastrophique sous la charge.
Assurance qualité
Une coulée de 7 tonnes ne laisse aucune place à l'erreur.
Inspection UT : Un contrôle par ultrasons de niveau II est effectué sur les pattes de levage et le cône de verrouillage supérieur afin de s'assurer qu'il n'y a pas de fissures de retrait internes.
Contrôle dimensionnel : Nous utilisons une jauge annulaire complète pour vérifier que l'angle de conicité interne correspond exactement à la spécification de l'arbre principal OEM.
Foire aux questions (FAQ)
Q1 : Le manteau surdimensionné (7 080 kg) s'adaptera-t-il à mon arbre principal KB63-89 standard ?
A : Oui, la géométrie interne et les cônes de montage sont identiques à ceux de la version standard. L'aspect "surdimensionné" se réfère uniquement à l'épaisseur d'usure externe. Veillez à ce que la capacité de votre grue et votre dispositif de levage soient adaptés à la charge plus lourde de 7,1 tonnes.
Q2 : Dois-je utiliser de la pâte de support avec ce manteau ?
A : Absolument. Malgré la précision de l'usinage, il est obligatoire d'utiliser un composé d'appui (à base d'époxy ou de zinc) pour combler les vides entre le manteau et l'arbre principal. Cela permet d'amortir les chocs et d'éviter la corrosion de contact.
Q3 : Puis-je passer du Mn13Cr2 au Mn18Cr2 pour cette pièce ?
A : Oui, et il est recommandé. Le Mn18Cr2 offre une limite d'élasticité et une résistance à l'usure plus élevées pour les applications dans les roches dures. Le Mn13 est généralement dépassé pour les concasseurs giratoires primaires modernes, sauf s'il s'agit de concasser du calcaire très tendre.
Note d'expert sur l'installation
Du bureau de l'ingénieur : L'installation d'un manteau surdimensionné modifie légèrement la géométrie de la chambre. Bien qu'il prolonge la durée de vie, il réduit temporairement le volume d'admission au fond de la chambre. Les opérateurs doivent surveiller la consommation d'énergie au cours des 50 premières heures. En outre, il faut s'assurer que l'anneau de combustion (anneau de torche) est correctement monté ; avec l'épaisseur supplémentaire de l'article 4609961, il faut vérifier l'espace libre par rapport au joint anti-poussière de la coque inférieure pour éviter tout frottement.
En tant que fabricant de pièces de concassageNous sommes spécialisés dans l'optimisation des profils d'usure. Nous pouvons simuler les conditions de votre chambre de broyage pour déterminer si le passage au manteau surdimensionné 4609961 produira le retour sur investissement nécessaire pour les conditions spécifiques de votre site.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish