
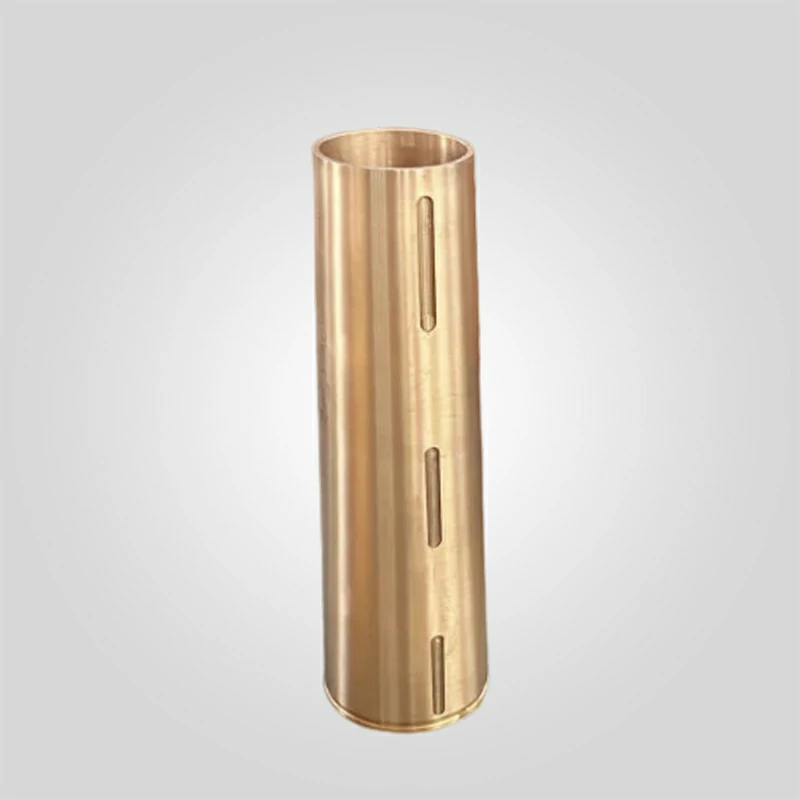
Sandvik CH440 Inner Eccentric Bushing 442.9643-01 | C93700 Bronze
Modèles de concasseurs compatibles : Sandvik CH/CS Series 44 Cone Crusher
Part Name : Inner Eccentric Bushing, Eccentric Sleeve
Matériau primaire : Bronze étamé à haute teneur en plomb (par exemple, C93200/C93400)
Caractéristiques principales : Excellente résistance à l'usure, capacité de charge élevée, bonne conductivité thermique
Exigences en matière de lubrification : Un flux d'huile continu et propre, avec une viscosité et une pression correctes, est essentiel.
221 en stock
PRODUIT
Description
| Paramètres techniques | Valeur de la spécification | Norme d'ingénierie |
|---|---|---|
| Numéro de pièce OEM | 442.9643-01 | Sandvik CH440 / H4800 |
| Nom du composant | Douille excentrique intérieure | Palier d'interface de l'arbre principal |
| Configuration des lancers | 16, 20, 24, 28, 32 mm | Détermine la course d'écrasement |
| Caractéristiques de la conception | Sans entrée de clé | Ajustement de l'interférence (installation à froid) |
| Qualité des matériaux | C93700 Bronze à plomb élevé (SAE 64) | Propriétés anti-grippage élevées |
| Méthode de fabrication | Moulage centrifuge | Structure dense et sans défaut |
| Poids | ~ 130,2 kg | Usinage de précision |
| Dureté | 60 - 70 HBW | Optimisé pour la protection de l'arbre |
Sandvik CH440 Inner Eccentric Bushing | 442.9643-01 | C93700 Bronze
Les Douille excentrique intérieure (442.9643-01) est le composant qui fait battre le cœur du concasseur à cône Sandvik CH440 (anciennement Svedala H4800). Il est pressé dans l'ensemble excentrique rotatif et fournit la surface d'appui contre l'arbre principal stationnaire. Ce numéro de pièce spécifique est conçu pour paramètres de lancement variables (généralement entre 16 et 32 mm), ce qui permet aux opérateurs de régler avec précision la capacité du concasseur et la granulométrie du produit.
En tant que spécialiste fournisseur de pièces de broyeur à cône en bronzeNous ne faisons aucun compromis sur la métallurgie. Nous utilisons Coulé par centrifugation C93700 Bronze étain à haute teneur en plomb. Contrairement aux bagues SAE 660 coulées au sable, notre alliage SAE 64 contient du plomb 8-10%, qui forme un film autolubrifiant microscopique. Cette caractéristique est essentielle pour éviter les brûlures catastrophiques de l'arbre en cas d'écrasement à forte charge ou de chute momentanée de la pression de lubrification.
Ingénierie de base : L'importance du "lancer
La douille 442.9643-01 définit la géométrie du mouvement du broyeur.
- Lancer excentrique : Cette bague est usinée avec un décalage précis. Ce décalage détermine la distance parcourue par le manteau entre le côté fermé et le côté ouvert au cours d'une révolution.
- Logique d'application :
- Petit jet (par exemple, 16-20 mm) : Il est préférable de procéder à un concassage fin (secondaire/tertiaire) pour obtenir un produit cubique.
- Grand jet (par exemple, 28-32 mm) : Meilleure pour la haute capacité, mais peut produire un matériau plus floconneux.
- Pas de réaction brutale : Nos bagues sont usinées selon la tolérance ISO H7 afin de garantir l'absence de jeu entre la bague et l'acier de l'excentrique, évitant ainsi la "corrosion par frottement".
Conseils d'entretien de l'ingénieur (gain d'information)
Diagnostic : Le "flash cuivre" dans l'analyse du pétrole
Comment savoir si votre douille intérieure 442.9643-01 est défectueuse sans ouvrir le broyeur ?
- Analyse de l'huile : Prélevez régulièrement un échantillon de l'huile de retour.
- Avertissement : Un pic soudain de cuivre (Cu) > 50 ppm indique une usure anormale.
- Critique : Si le plomb (Pb) est plus élevé que le cuivre, c'est que la bague a usé la couche de roulement optimale.
- Température Delta : Surveiller la différence entre la température de l'huile d'alimentation et celle de l'huile de retour. Si le delta dépasse 5°C (9°F) à vide, le jeu entre la bague intérieure et l'arbre principal est probablement trop serré ou la bague s'est déformée (ovalisée).
- Conseil d'installation : Cette bague a Pas de voie d'accès. Il repose sur un ajustement serré. Vous DEVEZ utiliser de la glace sèche ou de l'azote liquide pour rétrécir la douille d'environ 0,15 mm avant de l'introduire dans l'excentrique. Ne jamais le marteler.
Pourquoi s'approvisionner auprès de notre fonderie de bronze ?
Nous fournissons pièces détachées pour concasseurs qui surpassent les coûts des équipementiers tout en offrant les mêmes performances.
- Certificats de matériel : Chaque lot est accompagné d'un rapport de spectrométrie vérifiant la teneur en Sn, Pb et Cu.
- Contrôle dimensionnel : Nous utilisons une MMT pour vérifier que l'angle de décalage de l'excentrique est précis à 0,01 degré près.
- Stratégie boursière : Nous avons en stock le modèle 442.9643-01 pour un dépannage immédiat.
"Données d'ingénierie faisant autorité : Toutes les spécifications métallurgiques critiques et les tolérances dimensionnelles (par exemple, ±0,05 mm) sont strictement régies par la documentation principale en anglais. Bien que des versions localisées soient fournies à des fins de référence opérationnelle, la version anglaise de la documentation est la plus récente. Original anglais reste la seule autorité contraignante en matière d'inspection de la qualité et de conformité technique".





 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish