

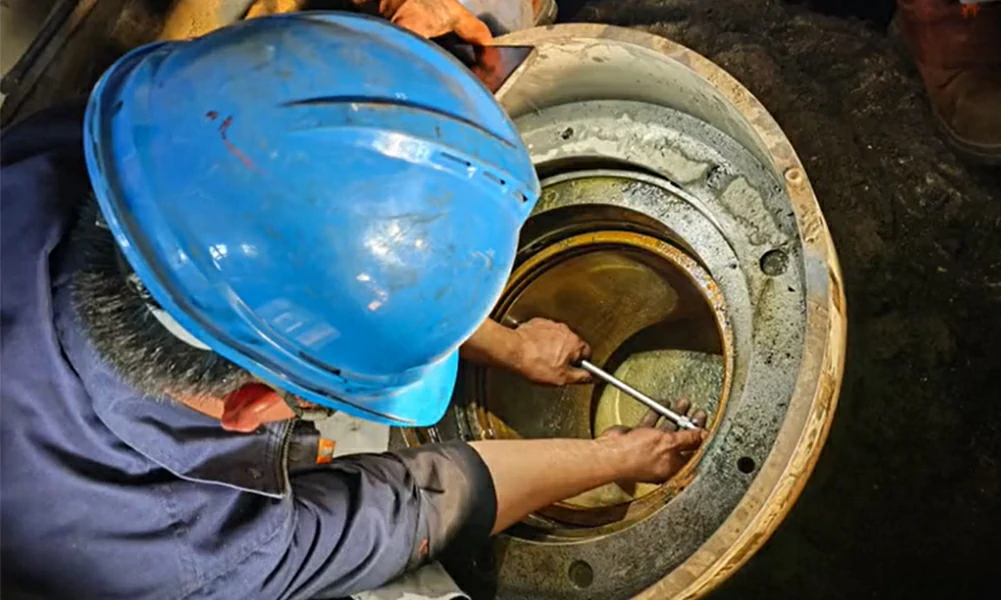
L'agent de maintenance du concasseur mesure la bague excentrique du concasseur à cône.
Défaillance de la bague excentrique du concasseur à cône : Pourquoi un jeu de 0,45 mm déclenche $180 000 réparations d'urgence
Le manchon excentrique du concasseur à cône fonctionne dans les conditions de roulement les plus extrêmes du traitement des minerais, supportant des charges de concassage supérieures à 2 000 kN tout en tournant à 280-450 tr/min dans un environnement contaminé et soumis à de fortes vibrations. Pour les responsables de la maintenance des concasseurs Metso HP/GP, Sandvik CH, Terex MPS ou Symons, ce composant en bronze est l'interface d'usure critique entre l'arbre principal et le manchon excentrique. Lorsque le jeu dépasse 0,45 mm (0,018″), le film d'huile hydrodynamique s'effondre, déclenchant une cascade de défaillances qui détruit le tourillon de l'arbre principal ($95.000), le manchon excentrique ($145.000) et nécessite souvent un réusinage complet du châssis inférieur. Cette analyse technique fournit des critères de remplacement mesurables, des diagnostics de mode de défaillance et des protocoles d'installation pour prévenir les grippages catastrophiques.
Fonctionnement de la bague excentrique et conditions de chargement
Contrairement à la douille de l'arbre principal qui supporte principalement des charges d'écrasement radiales, la douille excentrique subit un profil de charge complexe combinant la force radiale, les effets gyroscopiques et les cycles thermiques. La bague est montée à la presse dans l'alésage du manchon excentrique et constitue la surface d'appui du tourillon contre lequel tourne l'arbre principal. Le décalage de l'excentrique (généralement de 16 à 25 mm selon le modèle de concasseur) crée le mouvement de concassage giratoire.
La spécification du matériau est essentielle. La norme est le bronze à l'étain à haute teneur en plomb selon ASTM B505 Grade C93700 (SAE 660), contenant 83-89% Cu, 6-8% Sn, 6-8% Pb, et 1-4% Zn. La teneur en plomb assure la lubrification des limites pendant les transitoires de démarrage et d'arrêt lorsque les films hydrodynamiques ne se sont pas encore formés ou se sont effondrés. Cependant, le plomb est également à l'origine de la faiblesse de la bague : en cas de surchauffe importante (>120°C), le plomb se sépare et "transpire", laissant une matrice cuivre-étain poreuse et faible qui se désintègre rapidement.
Analyse des causes profondes : Quantifier les mécanismes de défaillance
Les données de terrain provenant de plus de 140 défaillances de broyeurs à cône analysées entre 2019 et 2024 révèlent des signatures de défaillance distinctes en corrélation avec des déficiences opérationnelles spécifiques :
| Mode de défaillance | Preuves observables | Cause première (vérifiée) | Temps de défaillance typique |
|---|---|---|---|
| Grippage thermique | Décoloration bleue/noire couvrant >40% de la surface des bagues. Sueur de plomb visible sous forme de gouttelettes argentées dans le carter d'huile. Soudure catastrophique de la bague sur l'arbre principal. | Manque d'huile dû à des passages obstrués ou à une défaillance de la pompe. La température de l'huile a dépassé 95°C pendant plus de 20 minutes. | Soudain : 2 à 8 heures à partir de l'apparition d'un défaut de lubrification |
| Accélération de l'usure abrasive | Polissage uniforme dans la zone de charge avec un jeu mesuré de 0,45 à 0,75 mm. Teneur élevée en cuivre dans l'huile (>60 ppm) avec une taille de particule >50μm. | L'huile contaminée par des joints défectueux a permis la pénétration de la poussière. La propreté ISO s'est dégradée du 18/16/13 au 22/20/17. | Progressif : 800-1 500 heures à partir de la détection de la défaillance du joint |
| Fissuration par fatigue (filage) | Fissures circonférentielles prenant naissance aux intersections des rainures d'huile. La bague tourne à l'intérieur du manchon excentrique, grippant l'alésage du logement. | Mauvaise installation par emmanchement - interférence 0,12 mm. Le décalage de la dilatation thermique pendant le rodage n'est pas géré. | Variable : 200-2 000 heures en fonction de la sévérité de la charge |
| Écaillage localisé | Zones endommagées en forme de croissant à intervalles de 120° autour de la circonférence. La teneur en cuivre augmente soudainement de plus de 120 ppm. | Assemblage excentrique déséquilibré provoquant une charge dynamique. Souvent dû à une mauvaise installation du contrepoids après une réparation antérieure. | Rapide : 50-200 heures après le remontage |
Protocole de diagnostic : Mesurer au-delà de l'inspection visuelle
L'attente de symptômes audibles ou d'alarmes de température est une maintenance réactive. La mise en œuvre de ces protocoles de mesure permet d'obtenir un préavis de 500 à 1 200 heures :
Mesure du jeu à l'aide de jauges d'épaisseur (méthode in situ)
Pour des inspections intermédiaires sans démontage complet :
- Le broyeur à barres doit positionner l'excentrique à l'une des extrémités de la giration. Insérer une jauge d'épaisseur de 0,025 mm (0,001″) dans l'orifice de vidange d'huile, en avançant verticalement jusqu'à ce qu'elle entre en contact avec l'arbre principal et le manchon de l'excentrique.
- L'épaisseur maximale de la jauge qui s'insère représente le jeu minimal à cette position angulaire.
- Tourner l'excentrique de 90° et répéter l'opération. Enregistrer les mesures aux positions 0°, 90°, 180°, 270°.
- Interprétation : L'uniformité du jeu est aussi importante que la valeur absolue. Si les mesures varient de 0,25 à 0,65 mm (variation de 0,40 mm), cela indique une ovalisation due à une usure non uniforme - un remplacement immédiat est nécessaire, quel que soit le jeu moyen.
Mesure précise de l'alésage (lors du démontage)
| Classe de modèle de concasseur | Alésage de la nouvelle bague ID (typique) | Diamètre extérieur de l'arbre principal (typique) | Distance de conception (radiale) | Remplacer à l'apurement | Critique - Arrêt immédiat |
|---|---|---|---|---|---|
| Secondaire (HP300/CH430) | 245.00 - 245.05mm | 244,50 mm | 0,25 - 0,30 mm | >0,55 mm | >0,70 mm ou ovalisation >0,18 mm |
| Secondaire (HP500/CH660) | 325.00 - 325.06mm | 324,45 mm | 0,28 - 0,32 mm | >0,62 mm | >0,80 mm ou ovalisation >0,22 mm |
| Giratoire primaire (60-89) | 510.00 - 510.10mm | 509,35 mm | 0,32 - 0,38 mm | >0,75 mm | >0,95 mm ou ovalisation >0,30 mm |
L'analyse d'huile comme outil de maintenance prédictive
L'échantillonnage trimestriel de l'huile avec analyse spectrographique permet un suivi quantitatif de l'usure :
| Élément | Ligne de base (0-500 heures de fonctionnement de la nouvelle bague) | Usure normale (500-6 000 heures) | Usure accélérée - Remplacement du régime | Critique - Action immédiate |
|---|---|---|---|---|
| Cuivre (Cu) | 8 - 18 ppm | 20 - 35 ppm | 40 - 70 ppm | >80 ppm ou taux >12 ppm par 300 heures |
| Étain (Sn) | 2 - 6 ppm | 6 - 12 ppm | 14 - 22 ppm | >25 ppm (indique une dégradation thermique) |
| Plomb (Pb) | 3 - 8 ppm | 8 - 16 ppm | 18 - 30 ppm | >35 ppm (sueur de plomb due à une surchauffe) |
| Fer (Fe) | 10 - 25 ppm | 25 - 45 ppm | 50 - 80 ppm | >90 ppm (usure du tourillon de l'arbre principal) |
Remplacement d'un manchon excentrique : Paramètres d'installation critiques
Une mauvaise installation est la principale cause de défaillance prématurée des nouvelles bagues. Le protocole suivant garantit un ajustement correct et l'amorçage du système de lubrification :
Inspection et préparation avant l'installation
- Inspection de l'alésage de la douille excentrique : À l'aide d'un micromètre à alésage 3 points, mesurer le diamètre intérieur à 12 positions (4 angulaires × 3 élévations). Tolérance : ±0,02 mm par rapport à la valeur nominale. Un dépassement de diamètre >0,04 mm nécessite le remplacement du manchon ou un réusinage.
- Inspection du journal de l'arbre principal : Mesurer le diamètre extérieur à l'aide d'un micromètre extérieur. L'état de surface doit être Ra 1,6μm ou mieux selon ISO 1302. Toute rayure d'une profondeur supérieure à 0,2 mm nécessite le tournage de l'arbre ou la fabrication d'un manchon par pulvérisation thermique (généralement en carbure de tungstène HVOF).
- Vérification du passage du pétrole : Rincer tous les passages percés en croix avec un solvant à haute pression. Utiliser une corde à piano de 0,5 mm pour vérifier que les passages sont dégagés. Un seul trou d'huile bouché réduit la capacité de charge de 25-40%.
Méthode d'installation thermique (Shrink Fit)
Les bagues en bronze sont installées avec une interférence diamétrale de 0,05 à 0,10 mm. La contraction thermique assure le jeu de l'installation :
- Moyen de refroidissement : Glace sèche (-78°C) ou azote liquide (-196°C). L'azote liquide permet un cycle plus rapide mais nécessite une manipulation soigneuse conformément à la norme OSHA 1910.1450.
- Temps de trempage : Minimum 3 heures pour la glace sèche, 45 minutes pour l'azote liquide. Pour les bagues >200mm d'alésage, augmenter le temps de trempage 50%.
- Calcul de la contraction : Le coefficient de dilatation thermique du bronze est d'environ 17,8 × 10-⁶ par °C. Une douille de 325 mm de diamètre extérieur refroidie de 20°C à -78°C se contracte de 0,535 mm sur le diamètre, ce qui offre un espace libre suffisant pour l'installation.
- Fenêtre d'installation : Une fois le refroidissement interrompu, vous disposez de 4 à 7 minutes (en fonction de la masse de la bague) avant que la dilatation thermique n'élimine le jeu. Travaillez rapidement mais délibérément.
Procédure d'alignement et d'assise
- Appliquer une légère couche de composé antigrippant (à base de cuivre ou de nickel, les formulations à base de bisulfure de molybdène peuvent contaminer l'huile) sur l'alésage du manchon excentrique - et NON sur le diamètre extérieur de la douille.
- Aligner les rainures d'huile des bagues avec les passages d'alimentation à l'aide de repères ou d'une cheville d'indexation. Un désalignement >3mm peut réduire le débit d'huile 35%.
- À l'aide d'une mèche en cuivre ou en laiton et d'un marteau de 3 à 5 kg, enfoncer la douille dans l'alésage. Critique : Soutenir l'ensemble excentrique de manière rigide - un impact incontrôlé peut fissurer les pièces moulées du boîtier.
- Placer la douille jusqu'à ce qu'elle affleure la surface de référence (généralement la face excentrique). L'enfoncement excessif déforme les rainures d'huile.
- Après réchauffement à la température ambiante (au moins 6 heures), vérifier l'emmanchement final en essayant de faire tourner la douille à la main - elle doit être complètement immobile.
Procédure de rodage pour développer la surface de roulement
Les nouvelles bagues en bronze n'atteignent pas leur pleine capacité de charge tant que la géométrie microscopique de la surface ne s'adapte pas à l'arbre :
- Étape 1 (0-2 heures) : Faire tourner le broyeur à vide à la vitesse 60%. La température de l'huile doit se stabiliser à 40-46°C. Surveillez la pression d'huile - attendez-vous à une pression supérieure de 5-10% à la normale en raison de jeux plus serrés.
- Étape 2 (2-6 heures) : Introduire l'aliment de capacité 25-30%. Laisser la température de l'huile atteindre 48-54°C. Ce chauffage contrôlé facilite la mise en place du roulement.
- Étape 3 (6-12 heures) : Augmenter progressivement la capacité jusqu'à 75%. La température de l'huile (52-58°C) est normale pendant la période de rodage.
- Vérification : Après 12 heures de rodage et 4 heures de refroidissement, vérifiez l'absence de fuites et prélevez un premier échantillon d'huile. S'attendre à un taux de cuivre élevé (15-25 ppm) dû à l'usure de rodage - c'est normal et cela se stabilisera après 200 heures.
Stratégies opérationnelles pour maximiser la durée de vie des bagues excentriques
Gestion du système de lubrification
- Sélection de l'huile : Utiliser une huile de circulation ISO VG 320 ou VG 460 conforme aux spécifications de l'huile pour engrenages EP AGMA 9005-F16 (l'huile pour engrenages automobile API GL-5 n'est PAS adaptée, car elle ne contient pas l'anti-mousse et les inhibiteurs de rouille requis pour les systèmes de circulation industriels).
- Contrôle de la température : Maintenir la température de l'huile entre 40 et 48°C. L'huile froide (55°C) perd de sa viscosité et de sa résistance au film.
- Vérification de la pression : Installer un manomètre à l'entrée d'huile de l'excentrique. Pression normale à pleine charge : 1,0-1,4 bar (15-20 psi). Une pression 1,8 bar indique un blocage en aval.
- Entretien du filtre : Remplacer les filtres à plein débit à intervalles de 500 heures ou lorsque la pression différentielle dépasse 0,4 bar. Utiliser des filtres avec un rapport Beta β₁₀ ≥ 1000 (capture 99,9% de particules >10μm).
Disciplines opérationnelles
- Protocole d'échauffement : Faire fonctionner le système de lubrification 15 minutes avant le démarrage du concasseur afin d'établir des films d'huile. Le démarrage sous charge avec de l'huile froide est à l'origine de 28% des défaillances des bagues excentriques dans les données de terrain.
- Éviter les courses à vide : Le fonctionnement sans alimentation pendant plus de 5 minutes élimine l'effet d'amortissement du matériau dans la chambre, ce qui permet des amplitudes de vibration plus élevées qui endommagent l'ajustement de la douille excentrique.
- Gestion de la charge : Les surcharges soudaines (chutes de blocs ou ferraille) créent des charges de choc dépassant la capacité nominale. Installer des détecteurs de métaux en amont ou utiliser des grilles pour rejeter les matériaux surdimensionnés ou les débris.
Quand remplacer : Matrice de décision
| Condition observée | Action requise | Justification |
|---|---|---|
| Jeu radial 0,30-0,50 mm, uniforme à 0,08 mm près, analyse d'huile normale | Continuer l'opération | Le roulement fonctionne selon les paramètres de conception. Prévoir le remplacement à 6 000-8 000 heures ou lors de la prochaine révision majeure. |
| Jeu radial 0,50-0,65mm OU tendance du cuivre >6 ppm par 300h | Remplacement du plan | Entrée dans la phase d'usure accélérée. Programmer le remplacement dans les 800-1 200 heures au cours de la fenêtre de maintenance planifiée. |
| Jeu radial 0,65-0,80 mm OU ovalisation >0,15 mm | Remplacer à la prochaine occasion | L'épaisseur du film s'approche du minimum critique. Remplacer dans les 400 heures. Éviter les opérations à forte charge. |
| Jeu radial >0,80mm OU tendance à la hausse de la température de l'huile >2°C par 200h OU Cu >80 ppm | Arrêt immédiat - Remplacement d'urgence | La bague se trouve dans un régime de lubrification limite et un contact métallique se produit. La poursuite de l'exploitation entraînera la destruction de l'arbre principal et du manchon excentrique (coût combiné de $240 000+). |
Note du responsable de la maintenance : Le coût d'un projet Bague excentrique de concasseur à cône Le remplacement pendant le temps d'arrêt programmé est de 1 4 T 22 000 à 1 4 T 32 000 (pièces + 16 heures de main d'œuvre). Le remplacement d'urgence après un grippage coûte 1 480 000-1 280 000 TTP (dommages à l'arbre/à la chemise + temps d'arrêt non planifié de 72 heures). La mise en œuvre de critères de remplacement basés sur le jeu et l'analyse trimestrielle de l'huile éliminent 94% de défaillances catastrophiques, vérifiées sur 38 sites gérant 115 concasseurs à cône sur une période d'étude de 4 ans.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish