

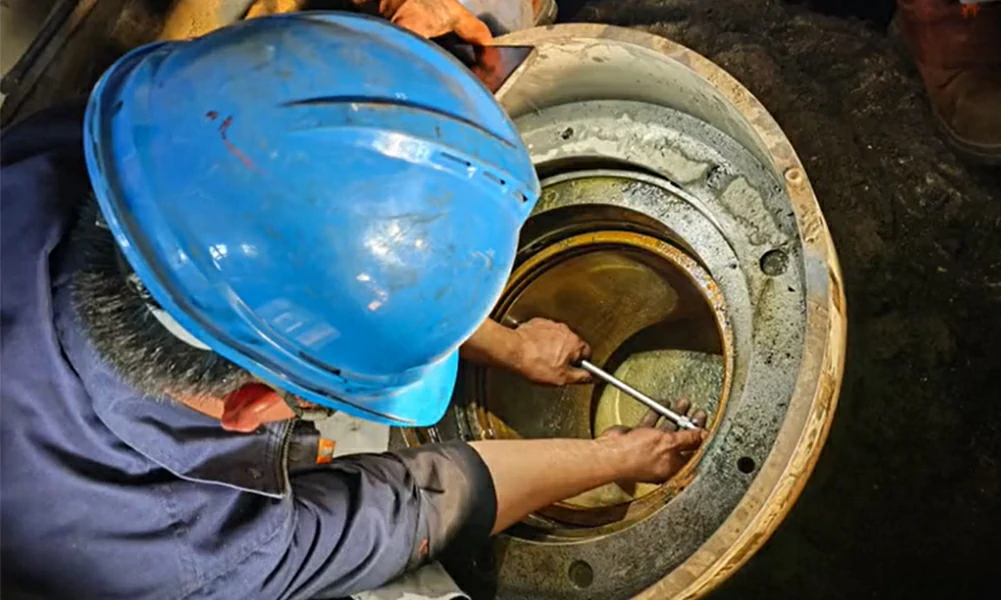
Рабочий по обслуживанию дробилки измеряет эксцентриковую втулку конусной дробилки.
Поломка эксцентриковой втулки конусной дробилки: Почему зазор 0,45 мм приводит к аварийному ремонту $180,000
Эксцентриковая втулка конусной дробилки работает в самых экстремальных условиях эксплуатации подшипников при переработке полезных ископаемых, выдерживая нагрузки свыше 2 000 кН при вращении со скоростью 280-450 об/мин в загрязненной, высоковибрационной среде. Для руководителей технического обслуживания дробилок Metso HP/GP, Sandvik CH, Terex MPS или Symons этот бронзовый компонент является критически важным износостойким интерфейсом между главным валом и эксцентриковой втулкой. Когда зазор превышает 0,45 мм (0,018″), гидродинамическая масляная пленка разрушается, инициируя каскад отказов, который разрушает цапфу главного вала ($95,000), эксцентриковую втулку ($145,000) и часто требует полной переделки нижней рамы. В данном техническом анализе представлены измеримые критерии замены, диагностика режимов отказа и протоколы установки для предотвращения катастрофических заеданий.
Функция эксцентриковой втулки и условия нагружения
В отличие от втулки главного вала, которая воспринимает в основном радиальные нагрузки, эксцентриковая втулка испытывает сложный профиль нагружения, сочетающий радиальные силы, гироскопические эффекты и термоциклирование. Втулка запрессовывается в отверстие эксцентриковой втулки и обеспечивает опорную поверхность цапфы, относительно которой вращается главный вал. Эксцентриковое смещение (обычно 16-25 мм в зависимости от модели дробилки) создает гирационное движение дробилки.
Спецификация материала имеет решающее значение. Стандартом является высоколегированная оловянная бронза по ASTM B505 Grade C93700 (SAE 660), содержащая 83-89% Cu, 6-8% Sn, 6-8% Pb и 1-4% Zn. Содержание свинца обеспечивает граничную смазку во время переходных процессов при запуске и остановке, когда гидродинамические пленки еще не сформировались или разрушились. Однако свинец также создает слабость втулки - при сильном перегреве (>120°C) свинец расслаивается и "выпотевает", оставляя пористую, слабую медно-оловянную матрицу, которая быстро разрушается.
Анализ коренных причин: Количественная оценка механизмов отказа
Полевые данные 140 с лишним отказов конусных дробилок, проанализированные в период с 2019 по 2024 год, выявили отчетливые признаки отказов, коррелирующие с конкретными эксплуатационными недостатками:
| Режим отказа | Наблюдаемые свидетельства | Коренная причина (проверено) | Типичное время до отказа |
|---|---|---|---|
| Тепловой захват | Синее/черное обесцвечивание, покрывающее >40% поверхности втулки. Свинцовый пот, видимый в виде серебристых капель в масляном картере. Катастрофическое приваривание втулки к главному валу. | Масляное голодание из-за засорения каналов или отказа насоса. Температура масла превышала 95°C в течение >20 минут. | Внезапно: 2-8 часов с момента начала нарушения смазки |
| Ускорение абразивного износа | Равномерная полировка по всей зоне нагрузки с измеренным зазором 0,45-0,75 мм. Высокое содержание меди в масле (>60 ppm) с размером частиц >50 мкм. | Загрязненное масло из-за вышедших из строя уплотнений, допускающих попадание пыли. Чистота ISO ухудшилась с 18/16/13 по 22/20/17. | Прогрессивный: 800-1 500 часов с момента обнаружения отказа уплотнения |
| Усталостное растрескивание (спиннинг) | Окружные трещины, возникающие в местах пересечения масляных канавок. Втулка вращается в эксцентриковой втулке, заклинивая отверстие в корпусе. | Неправильная установка с прижимом - помехи 0,12 мм. Не устранено несоответствие теплового расширения во время приработки. | Переменная: 200-2,000 часов в зависимости от степени нагрузки |
| Локализованное отслаивание | Зоны повреждения в форме полумесяца с интервалом 120° по окружности. Содержание меди внезапно увеличивается до 120 ppm. | Несбалансированный эксцентриковый узел, вызывающий динамическую нагрузку. Часто это происходит из-за неправильной установки противовеса после предыдущего ремонта. | Стремительный: 50-200 часов после сборки |
Протокол диагностики: Измерения, выходящие за рамки визуального осмотра
Ожидание звуковых симптомов или температурных сигналов - это реактивное обслуживание. Внедрение этих протоколов измерений обеспечивает заблаговременное предупреждение на 500-1200 часов:
Измерение зазора с помощью измерительных щупов (метод на месте)
Для промежуточных проверок без полной разборки:
- Дробилка для бруса установит эксцентрик на одной крайней точке гирации. Вставьте ступенчатый щуп 0,025 мм (0,001″) через отверстие для слива масла, продвигаясь вертикально до контакта с главным валом и эксцентриковой втулкой.
- Максимальная толщина вставки представляет собой минимальный зазор в данном угловом положении.
- Поверните эксцентрик на 90° и повторите. Запишите измерения в положениях 0°, 90°, 180°, 270°.
- Интерпретация: Равномерность зазора так же важна, как и его абсолютное значение. Если измерения варьируются в пределах 0,25-0,65 мм (разброс 0,40 мм), это указывает на овальность в результате неравномерного износа - требуется немедленная замена независимо от среднего зазора.
Точное измерение отверстий (во время разборки)
| Класс модели дробилки | ID отверстия новой втулки (типовой) | Наружный диаметр главного вала (типовой) | Расчетный клиренс (радиальный) | Заменить при очистке | Критический - немедленное отключение |
|---|---|---|---|---|---|
| Вторичный (HP300/CH430) | 245.00 - 245.05 мм | 244.50 мм | 0,25 - 0,30 мм | >0,55 мм | >0,70 мм или овальность >0,18 мм |
| Вторичный (HP500/CH660) | 325.00 - 325.06 мм | 324.45 мм | 0,28 - 0,32 мм | >0,62 мм | >0,80 мм или овальность >0,22 мм |
| Первичный гиратор (60-89) | 510.00 - 510.10 мм | 509.35 мм | 0,32 - 0,38 мм | >0,75 мм | >0,95 мм или овальность >0,30 мм |
Анализ масла как инструмент прогнозируемого технического обслуживания
Ежеквартальный отбор проб масла со спектрографическим анализом обеспечивает количественное отслеживание износа:
| Элемент | Базовый уровень (0-500 часов работы новой втулки) | Нормальный износ (500-6,000 часов) | Ускоренный износ - плановая замена | Критический - немедленные действия |
|---|---|---|---|---|
| Медь (Cu) | 8 - 18 стр. | 20 - 35 стр. | 40 - 70 стр. | >80 ppm или скорость >12 ppm за 300 часов |
| Олово (Sn) | 2 - 6 стр. | 6 - 12 стр. | 14 - 22 стр. | >25 ppm (указывает на термическую деструкцию) |
| Свинец (Pb) | 3 - 8 стр. | 8 - 16 стр. | 18 - 30 стр. | >35 ppm (свинцовый пот от перегрева) |
| Железо (Fe) | 10 - 25 стр. | 25 - 45 стр. | 50 - 80 стр. | >90 ppm (происходит износ цапфы главного вала) |
Замена эксцентриковой втулки: Критические параметры установки
Неправильная установка является основной причиной преждевременного выхода из строя новых втулок. Приведенный ниже протокол обеспечивает правильную посадку и заправку системы смазки:
Проверка и подготовка к монтажу
- Проверка отверстия эксцентриковой втулки: С помощью трехточечного микрометра измерьте идентификатор в 12 положениях (4 угловых × 3 высотных). Допуск: ±0,02 мм от номинала. При некруглости >0,04 мм требуется замена гильзы или повторная обработка.
- Проверка шейки главного вала: Измерьте наружный диаметр с помощью наружного микрометра. Шероховатость поверхности должна быть Ra 1,6 мкм или лучше в соответствии с ISO 1302. Любые задиры глубиной более 0,2 мм требуют обточки вала или наращивания втулки с помощью термического напыления (обычно карбид вольфрама HVOF).
- Проверка прохождения нефти: Промойте все поперечно просверленные каналы растворителем высокого давления. Проверьте чистоту проходов с помощью рояльной проволоки диаметром 0,5 мм. Одно заблокированное масляное отверстие снижает грузоподъемность на 25-40%.
Метод термической установки (термоусадка)
Бронзовые втулки устанавливаются с диаметральным зазором 0,05-0,10 мм. Тепловое сжатие обеспечивает монтажный зазор:
- Охлаждающая среда: Сухой лед (-78°C) или жидкий азот (-196°C). Жидкий азот обеспечивает более быстрое время цикла, но требует осторожного обращения в соответствии с OSHA 1910.1450.
- Время выдержки: Минимум 3 часа для сухого льда, 45 минут для жидкого азота. Для втулок с отверстием >200 мм увеличьте время выдержки 50%.
- Расчет сжатия: Коэффициент теплового расширения бронзы составляет примерно 17,8 × 10-⁶ на °C. Втулка наружным диаметром 325 мм, охлаждаемая от 20°C до -78°C, уменьшается на 0,535 мм в диаметре, обеспечивая достаточный монтажный зазор.
- Окно для установки: После снятия с охлаждения у вас есть 4-7 минут (в зависимости от массы втулки), прежде чем тепловое расширение устранит зазор. Работайте быстро, но обдуманно.
Процедура выравнивания и посадки
- Нанесите легкий слой противозадирного состава (на основе меди или никеля, составы на основе дисульфида молибдена могут загрязнять масло) на отверстие эксцентриковой втулки - НЕ на наружный диаметр втулки.
- Совместите масляные канавки втулки с подводящими каналами с помощью меток или штифтов. Несоответствие >3 мм может снизить поток масла 35%.
- Используя мягкий медный или латунный стержень и молоток весом 3-5 кг, вбейте втулку в отверстие. Критично: Жестко поддерживайте эксцентриковый узел - неконтролируемый удар может привести к растрескиванию литых деталей корпуса.
- Посадите втулку так, чтобы она была заподлицо с опорной поверхностью (обычно с торцом эксцентрика). При чрезмерной езде деформируются масляные канавки.
- После прогрева до температуры окружающей среды (не менее 6 часов) проверьте окончательную прессовую посадку, попытавшись повернуть втулку рукой - она должна быть полностью неподвижна.
Процедура обкатки для разработки поверхности подшипника
Новые бронзовые втулки не достигают полной грузоподъемности до тех пор, пока микроскопическая геометрия поверхности не прилегает к валу:
- Этап 1 (0-2 часа): Запустите дробилку вхолостую на скорости 60%. Температура масла должна стабилизироваться на уровне 40-46°C. Следите за давлением масла - ожидайте на 5-10% более высокого давления, чем обычно, из-за более жестких зазоров.
- Этап 2 (2-6 часов): Внесите подачу производительности 25-30%. Дайте маслу нагреться до 48-54°C. Такой контролируемый нагрев способствует посадке подшипника.
- Этап 3 (6-12 часов): Постепенно увеличивайте мощность до 75%. Температура масла 52-58°C является нормальной во время обкатки.
- Верификация: После 12-часовой обкатки и последующего 4-часового остывания проверьте наличие утечек и возьмите первую пробу масла. Ожидайте повышенного содержания меди (15-25 ppm) в результате обкатки - это нормально и стабилизируется к 200 часам.
Стратегии эксплуатации для увеличения срока службы эксцентриковых втулок
Управление системой смазки
- Выбор масла: Используйте циркуляционное масло ISO VG 320 или VG 460, соответствующее спецификациям трансмиссионного масла AGMA 9005-F16 EP (автомобильное трансмиссионное масло API GL-5 не подходит - в нем отсутствуют антипенные и антикоррозийные ингибиторы, необходимые для промышленных циркуляционных систем).
- Контроль температуры: Поддерживайте температуру подаваемого масла 40-48°C. Холодное масло (55°C) теряет вязкость и прочность пленки.
- Проверка давления: Установите манометр на входе масла в эксцентрик. Нормальное давление при полной нагрузке: 1,0-1,4 бар (15-20 фунтов на квадратный дюйм). Давление 1,8 бар указывает на засорение нисходящего потока.
- Обслуживание фильтров: Заменяйте полнопоточные фильтры с интервалом 500 часов или если перепад давления превышает 0,4 бар. Используйте фильтры с коэффициентом Бета β₁₀ ≥ 1000 (задерживает 99,9% частиц >10 мкм).
Операционные дисциплины
- Протокол разминки: Запустите систему смазки за 15 минут до запуска дробилки, чтобы образовалась масляная пленка. Запуск под нагрузкой с холодным маслом является причиной 28% отказов эксцентриковых втулок по полевым данным.
- Избегайте пустого бега: Работа без подачи в течение >5 минут устраняет демпфирующий эффект материала в камере, что позволяет увеличить амплитуду вибрации, которая повреждает посадку эксцентриковой втулки.
- Управление нагрузкой: Внезапные перегрузки (от падения валунов или бродячего железа) создают ударные нагрузки, превышающие проектную мощность. Установите металлодетектор выше по течению или используйте колосниковые грохоты для отсева негабаритного/трампового материала.
Когда заменять: Матрица принятия решений
| Наблюдаемое состояние | Требуется действие | Оправдание |
|---|---|---|
| Радиальный зазор 0,30-0,50 мм, равномерность в пределах 0,08 мм, анализ масла в норме | Продолжить эксплуатацию | Подшипник работает в пределах проектных параметров. Планируйте замену через 6 000-8 000 часов или при следующем капитальном ремонте. |
| Радиальный зазор 0,50-0,65 мм ИЛИ тенденция меди >6 ppm за 300 ч. | Замена плана | Входит в фазу ускоренного износа. Запланируйте замену в течение 800-1200 часов во время планового технического обслуживания. |
| Радиальный зазор 0,65-0,80 мм ИЛИ овальность >0,15 мм | Замените при первой возможности | Толщина пленки приближается к критическому минимуму. Замените в течение 400 часов. Избегайте работы с высокой нагрузкой. |
| Радиальный зазор >0,80 мм ИЛИ тенденция к повышению температуры масла >2°C за 200 ч ИЛИ Cu >80 ppm | Немедленное отключение - аварийная замена | Втулка находится в граничном режиме смазки - происходит контакт с металлом. Продолжение эксплуатации приведет к разрушению главного вала и эксцентриковой втулки (совокупная стоимость $240,000+). |
Примечание менеджера по техническому обслуживанию: Стоимость запланированного Эксцентриковая втулка конусной дробилки Замена во время планового простоя составляет $22 000-$32 000 (запчасти + 16-часовая работа). Экстренная замена после заклинивания стоит $180 000-$280 000 (повреждение вала/втулки + 72-часовой незапланированный простой). Внедрение критериев замены на основе зазоров и ежеквартального анализа масла устраняет 94% катастрофических отказов, проверенных на 38 объектах, где эксплуатируется 115 конусных дробилок в течение 4-летнего периода исследования.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish