

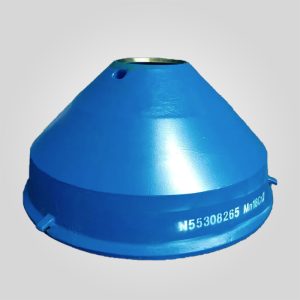
Metso Nordberg HP400 Bowl Assembly | OEM Ref: N90258018 | ASTM A148 Grade 105-85 Low Alloy Cast Steel
OEM-Teilenummer: N90258018
Kompatible Modelle :Metso HP400 Kegelbrecher
Montageart: Komplette Schüsselmontage
Materialzusammensetzung: Hochfester Stahlguss
Gewichtsklasse Heavy-Duty: (ca. 5.000-7.000 kg)
Oberflächenbehandlung: Hochwertige Anti-Korrosions-Beschichtung
433 vorrätig
PRODUKT
Beschreibung
Technische Highlights: Strukturelle Metallurgie, Gewindetribologie und Ermüdungsmechanik
In der Architektur des Kegelbrechers HP400 ist die Trommelanordnung (N90258018) kein passives Gehäuse, sondern der dynamische obere Amboss des Zerkleinerungssystems. Sie erfüllt zwei wichtige mechanische Funktionen: Sie dient als starre Unterlage für die Trommelauskleidung (Konkav) und fungiert als primärer Verstellantrieb, der über seine Gewinde mit großem Durchmesser Rotationsbewegungen in vertikale Einstelländerungen umsetzt. Die Integrität dieses 5.200 kg schweren Gussteils bestimmt die Präzision der Closed Side Setting (CSS) und die Sicherheit des hydraulischen Tramp Release Systems.
1. Metallurgische Architektur: Hochfester niedrig legierter Stahlguss (HSLA)
Im Gegensatz zu den Verschleißauskleidungen, die sie tragen (die aus Manganstahl bestehen), ist die Schale eine strukturelle Komponente, die aus ASTM A148 Güteklasse 105-85 (oder DIN 1.7225 / GS-42CrMo4 gleichwertig).
- Gießerei-Physik: Die Herstellung eines Gussteils dieser Masse erfordert eine komplexe Erstarrungskinetik. Wir verwenden chemisch gebundene Sandformen mit exothermen Speisern, um die Abkühlgeschwindigkeit zu steuern. Dies verhindert Schwindungsporosität in der Mittellinie - ein häufiger Fehler bei minderwertigen Nachrüstschüsseln, wo die dicken Teile (Montageflansch) auf die dünneren Wandteile treffen. Porosität in diesen Übergangszonen führt zu Spannungskonzentration und schließlich zu katastrophalen Rissen unter der zyklischen Belastung von 300-400 Brechhüben pro Minute.
- Wärmebehandlung (N&T): Das Gussteil wird einem strengen Normalisierungs- und Anlaßzyklus unterzogen. Das Normalisieren bei 900°C - 920°C verfeinert das grobe austenitische Korngefüge im Gusszustand und gewährleistet gleichmäßige mechanische Eigenschaften. Das anschließende Anlassen stellt die Zugfestigkeit auf ≥ 725 MPa und die Streckgrenze auf ≥ 585 MPa ein. Dieses Gleichgewicht ist von entscheidender Bedeutung: Das Material muss steif genug sein, um einer elastischen Verformung (Biegung) unter Last zu widerstehen, und gleichzeitig duktil genug (>15% Dehnung), um den Schock des die Kammer durchlaufenden Eisens zu absorbieren, ohne zu zerbrechen.
2. Das Gewindesystem: Tribologie und Lastverteilung
Der Außendurchmesser der Schale weist ein massives, präzisionsgefertigtes Gewindeprofil auf (in der Regel eine modifizierte Sägezahn- oder Sägezahnform). Dieses Gewinde greift in den Justierring ein.
- Oberflächengüte und Reibung: Die Gewinde werden mit einer Oberflächenrauhigkeit von Ra 3,2μm oder besser. Im Betrieb verstellt sich der Brecher unter Last (Einstellungsveränderungen) oder räumt die Kammer hydraulisch. Wenn die Gewindeoberfläche rau ist, steigt der Reibungskoeffizient an, was zu "Gewindefressen" (Kaltverschweißen) führt. Wenn das Gewinde festsitzt, setzt sich die Schale im Einstellring fest und muss zerstörend entfernt werden (thermisches Lanzen).
- Lastübertragung: Während eines Brechzyklus kann die nach oben gerichtete Kraft 400 Tonnen übersteigen. Diese Kraft wird vollständig über die Gewindeflanken übertragen. Wir überprüfen den kumulierten Steigungsfehler der Gewinde über die gesamte Länge der Schraubenlinie. Wenn der Steigungsfehler 0,05 mm/Meter übersteigt, konzentriert sich die Last auf eine einzelne Gewindegänge, anstatt sich über die gesamte Eingriffslänge zu verteilen, was zu einer schnellen Schermüdung des Gewindes führt.
3. Die Schnittstelle Sitzen: Geometrische Metrologie
Die konische Innenfläche, auf der die Schalenauskleidung (Concave) sitzt, wird mit einer Toleranzklasse von IT7 bearbeitet.
- Konische Konzentrizität: Die Konzentrizität dieser Sitzfläche im Verhältnis zu den Außengewinden wird innerhalb von 0,15 mm gehalten. Wenn der Sitz exzentrisch ist, variiert der Brechspalt (CSS) bei der Drehung der Trommel, was zu einer uneinheitlichen Produktkurve führt (hohe Standardabweichung der Partikelgröße).
- Kontakt Integrität: Die Oberfläche muss vollkommen eben (konisch) sein. Eine Abweichung von >0,2 mm führt zu einem ungestützten Spalt hinter der Manganauskleidung. Trotz der Verwendung von Epoxidharz kann sich die Auskleidung während des Brechvorgangs durch diese Lücken biegen. Manganstahl hat eine geringe Ermüdungsfestigkeit bei Biegung; die Biegung führt zu vertikalen Rissen in der Auskleidung, wobei häufig die Sitzfläche der Schüssel beschädigt wird.
Tabelle der Spezifikationen: Physikalische und mechanische Parameter
Die folgenden Daten spiegeln die grundlegenden technischen Standards für eine Premium-Ersatzschalenbaugruppe der OEM-Klasse für die HP400 wider.
| Technische Parameter | Spezifikation Wert | Technische Norm / Anmerkung |
|---|---|---|
| Komponente Name | Schaleneinheit (oberer Rahmen) | Ref: N90258018 |
| Kompatible Ausrüstung | Metso Nordberg HP400 (Standard/Kurzer Kopf) | Serie HP300/400/500 Kompatibilität |
| Material Klasse | ASTM A148 Gr 105-85 / GS-42CrMo4 | Hochfester Stahlguss |
| Zugfestigkeit (Rm) | ≥ 725 MPa (105 ksi) | ASTM A370 |
| Streckgrenze (Rp0,2) | ≥ 585 MPa (85 ksi) | Grenze der plastischen Verformung |
| Härte | 217 - 255 HBW | Optimiert für Zerspanbarkeit und Zähigkeit |
| Dehnung | ≥ 17% | Entscheidend für die Stoßdämpfung |
| Kerbschlagzähigkeit (Charpy V) | ≥ 40 J @ -20°C | Tieftemperatur-Duktilbruch |
| Gussgewicht | ~5.200 kg (ungefähr) | Je nach Bearbeitungsstufe |
| NDT-Protokoll | UT (ASTM A609 Stufe 2) + MT (Gewinde) | 100% Volumetrische und Oberflächenkontrolle |
| Gewindeprofil | Besondere Vorspannung / Sägezahn | Präzision CNC-gedreht |
Vertiefung: Fehlermodus- und Betriebsbelastungsanalyse
Das Verständnis der Ausfallmechanik der Schalenbaugruppe ermöglicht eine proaktive Wartung und bessere Beschaffungsentscheidungen. Die Lebensdauer einer Schale ist nicht unendlich; sie ist ein ermüdungsbegrenztes Bauteil.
1. Gewindewurzel-Müdigkeit
Die häufigste Art des Versagens einer HP400-Schale ist die Rissbildung an der Wurzel des Außengewindes.
- Mechanismus: Die Quetschkraft erzeugt einen Aufwärtsvektor. Die Gewindeflanken halten dem entgegen und setzen den Gewindegrund unter Spannung. Wird der Brecher kontinuierlich mit hoher Leistung (hoher Werkzeuginnendruck) oder mit "Ring Bounce" (hydraulische Überlastung) betrieben, übersteigt die zyklische Spannung die Belastungsgrenze des Stahlgusses.
- Die Diagnose: Risse entstehen in der Regel am ersten eingerasteten Gewinde in der Nähe der Unterseite des Einstellrings. Diese Risse breiten sich nach innen in Richtung des Schüsselkörpers aus. Sobald die Risstiefe eine kritische Masse erreicht, kann sich ein Teil des Gewindes - oder der gesamte untere Flansch - ablösen.
2. Erosion der Sitzfläche (Fretting)
Die Schnittstelle zwischen der Manganschalenauskleidung und der Stahlschüssel ist nicht statisch.
- Mechanismus: Bei der Zerkleinerung des Gesteins dehnt sich die Auskleidung aus und zieht sich leicht zusammen. Wenn sich die Stützmasse (Epoxid) abbaut oder mit Hohlräumen gegossen wurde, bewegt sich die Auskleidung relativ zur Schüssel. Diese Mikrobewegung führt zu "Reibungsverschleiß" und schleift die präzisionsgefertigte Sitzfläche der Schale ab.
- Die Konsequenz: Eine abgenutzte Sitzfläche führt zu Spannungserhöhungen. Der Einbau einer neuen Auskleidung auf einer abgenutzten Schüssel ist eine Garantie für ein Versagen; die neue Auskleidung wird nicht gleichmäßig abgestützt und reißt.
Herstellungsprotokoll: Sicherstellung der OEM-Äquivalenz
Unsere Ersatzschalen werden nicht aus verschlissenen Teilen nachgebaut, sondern auf der Grundlage der nominalen OEM-Geometrie mit spezifischen Verbesserungen hergestellt.
1. Erstarrungssimulation
Bevor ein einziger Tropfen geschmolzenen Stahls gegossen wird, simulieren wir den Gießprozess mit MAGMAsoft Software. Dadurch können wir die Lage von Schrumpfungsporosität und thermischen Hotspots vorhersagen. Wir konzipieren das Anschnitt- und Steigsystem so, dass diese Defekte in Opferzonen verlagert werden, die maschinell entfernt werden, um sicherzustellen, dass das endgültige Bauteil ein porositätsfreies Gefüge aufweist (Dichte > 7,82 g/cm³).
2. Spannungsarmes Glühen
Nach der Grobbearbeitung enthält die Schüssel erhebliche Restspannungen, die durch den Materialabtrag entstanden sind. Unbehandelt führen diese Spannungen dazu, dass sich die Schale während des Betriebs oder der Lagerung verzieht (oval wird). Wir führen ein zweites Spannungsarmglühen bei 600°C für 8 Stunden durch. Dadurch wird die Gitterstruktur entspannt und die Formstabilität gewährleistet. Eine Schale, die auch nur 0,5 mm unrund ist, wird sich im Gewinde des Einstellrings festsetzen.
Ratschläge von Ingenieuren: Installation, Wartung und Diagnostik
Die Langlebigkeit der Schalenbaugruppe ist 20% von der Fertigungsqualität und 80% von der Betriebshygiene abhängig.
Ratschlag 1: Die "Fadenkleber"-Disziplin
Die Gewinde des HP400 Bowl arbeiten in einer rauen Umgebung.
- Der Fehler: Verwendung von handelsüblichem Fahrgestellfett oder offenem Getriebeschmierstoff. Diese Schmiermittel verkohlen unter der Hitze des Quetschens (oft >60°C) und verlieren ihre Filmfestigkeit unter dem extremen Druck der Gewindeflanken.
- Das Protokoll: Sie müssen eine spezielle Paste mit hohem Feststoffgehalt verwenden, die Molybdändisulfid (MoS2) und Graphit. Wir empfehlen eine Paste mit einem Festschmierstoffgehalt von >40%. Die Feststoffpartikel lagern sich auf dem Stahl ab und verhindern den Kontakt von Metall zu Metall, selbst wenn das Grundöl verdampft. Tragen Sie diese Paste jedes Mal großzügig auf, wenn die Schale zum Auswechseln der Auskleidung entfernt wird. Ein trockenes Gewinde ist ein festsitzendes Gewinde.
Ratschlag 2: Inspektion des "Sitzplatzlandes"
Jedes Mal, wenn Sie den Konkav (Schüsselauskleidung) wechseln, müssen Sie eine forensische Prüfung der Sitzfläche der Schüssel durchführen.
- Die Rechnung: Reinigen Sie die Oberfläche mit einer Drahtbürste. Fahren Sie mit einer geraden Kante über den konischen Sitz. Suchen Sie nach Vertiefungen oder "Stufen". Wenn Sie eine 0,10-mm-Fühlerlehre unter das Lineal in der tragenden Zone schieben können, muss die Schüssel repariert werden.
- Die Reparatur: Leichte Abnutzungserscheinungen können mit einem Stein beseitigt werden. Bei starkem Verschleiß (>0,5 mm) muss die Schale in eine Werkstatt zum "Aufschweißen und Nachbearbeiten" geschickt werden. Versuchen Sie nicht, diese Hohlräume mit zusätzlicher Spachtelmasse zu füllen; Epoxidharz hat nicht die Drucksteifigkeit von Stahl und führt zum Versagen der Auskleidung.
Tipp 3: Überwachung des "Ring Bounce"
Der größte Feind der Schalenmontage ist der hydraulische Ring Bounce.
- Die Physik: Wenn der Brecher mit unzerkleinerbarem Material oder übermäßigem Feinanteil beschickt wird, lassen die Hydraulikzylinder los, um die Maschine zu schützen. Der gesamte Einstellring (und die Trommel) hebt sich und schlägt wieder auf den Boden. Diese Stoßbelastung wird direkt über die Trommelgewinde übertragen.
- Die Aktion: Wenn Sie sehen, dass sich der Einstellring während des Betriebs mehr als 2 mm auf dem Rahmen bewegt, zerstören Sie aktiv das Gewinde der Schüssel. Prüfen Sie Ihre Futterverteilung (Entmischung), prüfen Sie den Stickstoffdruck im Speicher oder öffnen Sie die Einstellung. Ignorieren Sie das Springen nicht.
Diagnostik: Wann wird eine Schale ausgemustert?
Eine Schalenbaugruppe ist ein wichtiges Ersatzteil, das jedoch verbraucht werden kann.
- Ultraschallprüfung (UT): Führen Sie alle 3 Jahre oder 6.000 Stunden eine UT-Prüfung der Gewindeansätze und des Flanschradius durch. Werden unter der Oberfläche liegende Mikrorisse entdeckt, muss das Gerät ausgemustert werden. Ein katastrophales Schalenversagen kann Teile mit einem Gewicht von Hunderten von Kilogramm herausschleudern und stellt ein großes Sicherheitsrisiko für das Personal dar.
- Dicke des Gewindes: Messen Sie die Gewindedicke an der Steigungslinie. Wenn das Gewinde um mehr als 20% seines ursprünglichen Profils abgenutzt ist, ist die Scherfestigkeit beeinträchtigt. Tauschen Sie die Schale aus.
Wenn Sie eine detaillierte technische Zeichnungsprüfung wünschen oder die spezifische Schweißverfahrensspezifikation (WPS) für die Reparatur der Sitzfläche Ihrer vorhandenen N90258018-Schüssel anfordern möchten, wenden Sie sich an unser technisches Support-Team. Wir bieten einen umfassenden Lebenszyklus-Support für schwere Metso-Gussteile.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish