

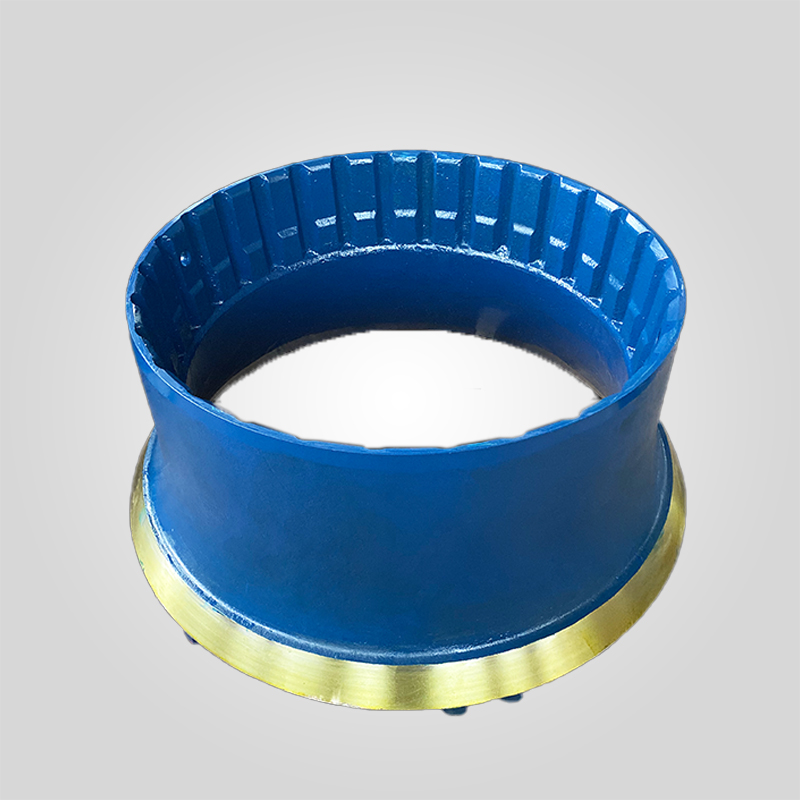

452.3027-001 Sandvik Kegelbrechermantel H4800 H4000 CH440
Kompatible Modelle: Sandvik H4800, H4000, CH440 Kegelbrecher
Bauteil-Typ: Mantel des Kegelbrechers (beweglicher Kegel)
Herstellungsverfahren: Hochdruck-Präzisionsguss
182 vorrätig
PRODUKT
Beschreibung
Technische Überprüfung: Sandvik CH440 / H4800 Mantelrohr (beweglicher Kegel)
Die Betriebseffizienz der Sandvik-Kegelbrecher CH440, H4800 und H4000 hängt vollständig von der Integrität der Brechkammer ab. Bei der Verarbeitung von Materialien mit Druckfestigkeiten von mehr als 220 MPa, wie z. B. Granit oder Flusskies, kommt es bei einem Standard-Manganmantel häufig zu einer plastischen Verformung (Pilzbildung), bevor seine Lebensdauer voll ausgeschöpft ist. Diese technische Spezifikation beschreibt unseren verbesserten Mn18Cr2-Mantel, der entwickelt wurde, um die spezifischen Probleme der geringeren Streckgrenze und der Kopfdrehung zu lösen, die bei allgemeinen Teilen auf dem Ersatzteilmarkt auftreten.
Technische Kernspezifikationen
Dieser Mantel dient als primäre bewegliche Verschleißkomponente. Es ist von entscheidender Bedeutung, die Kammerkonfiguration (A, B, C usw.) zu überprüfen, damit sie mit der gewünschten Ansaugöffnung und der Einstellung der geschlossenen Seite (CSS) übereinstimmt.
| Parameter Kategorie | Technische Daten | Prüfung Standard |
|---|---|---|
| Kompatible Ausrüstung | Sandvik CH440 / H4800 / H4000 | OEM-Einbau verifiziert |
| Material Klasse | Mn18Cr2 (Austenitisches Mangan) | ASTM A128 Güteklasse C |
| Anfangshärte | 210 - 230 HBW | ASTM E10 |
| Arbeitshärtungsgrenze | 500 - 550 HBW | Gemessenes Feld (Peak) |
| Streckgrenze | ≥ 600 MPa | ISO 6892 |
| Bearbeitungstoleranz | Sitzkonus-Kontakt ≥ 85% | Blue-fit-Prüfung |
| Montage Typ | Selbstspannend (Kopfmutternhalterung) | K.A. |
Metallurgie und Design: Jenseits von Standard-Mangan
Obwohl der Basisstahl Mn13Cr2 verfügbar ist, standardisiert unser Ingenieurteam auf Mn18Cr2 für die Serie CH440. Die Logik basiert auf der "Work-Hardening Rate".
Bei der Hochdruckzerkleinerung muss sich die Oberfläche des Mantels schnell von weichem Austenit in harten Martensit umwandeln.
- Der Mn18-Vorteil: Der Zusatz von 18% Mangan und 2% Chrom stabilisiert das Korngefüge, so dass die Oberfläche beim Aufprall eine Härte von 550 HB erreicht, während der Kern eine hohe Duktilität beibehält (Schlagzähigkeit > 140 J/cm²). Dadurch wird verhindert, dass der Mantel beim Durchgang von nicht zerkleinerbarem Flugeisen reißt.
- Strukturelle Bewehrung: Das Design weist integrierte Rillenmuster (Rippen) auf. Diese sind nicht nur ästhetisch, sondern vergrößern auch die Oberfläche für die Haftung des Trägermaterials und tragen dazu bei, die enorme Hitze (bis zu 90 °C), die beim Zerkleinern entsteht, abzuleiten, wodurch eine vorzeitige Zersetzung des Epoxidträgers verhindert wird.
[Option C: Fallbeispiel]
"In einem Basaltsteinbruch in Australien ersetzten wir den Mn13-Mantel eines Mitbewerbers, der am Boden 'aufpilzte' und die Entfernung fast unmöglich machte. Durch den Wechsel zu dieser Mn18Cr2-Spezifikation verlängerte der Kunde nicht nur die Verschleißlebensdauer um 35%, sondern reduzierte auch die Brennschneidzeit beim Auswechseln um 2 Stunden, da die Auskleidung ihre Formstabilität beibehielt."
Einbau- und Montageprotokolle
Unsachgemäßer Einbau ist die Hauptursache für vorzeitiges Versagen von Auskleidungen in Kegelbrechern. Die Passung zwischen dem Mantel und dem Kopfzentrum ist nicht verhandelbar.
1. Vorbereitung des Kopfes
Bevor Sie den neuen Mantel einbauen, prüfen Sie den Kopf auf Stufen oder Verschleiß. Ein abgenutzter Kopf lässt den Mantel wackeln, was zu Ermüdungsschäden führt. Entfernen Sie alle alten Spachtelmassen und Rost. Die Oberflächenrauhigkeit sollte Ra ≤ 6,3 μm betragen.
2. Backing Compound ist kritisch
[Option B: Profi-Tipp]
"Lassen Sie die Spachtelmasse nicht weg, auch wenn die Passform eng erscheint. Wir empfehlen ein hochschlagfestes Epoxidharz. Wichtig ist, dass Sie den Hohlraum bis zu den Fülllöchern oder der oberen Ebene auffüllen. Hohlräume hinter dem Mantel schaffen tote Punkte", an denen sich der Stahl nach innen biegen und unter Belastung vertikal reißen kann. Stellen Sie sicher, dass die Umgebungstemperatur >15°C beträgt, damit das Epoxidharz richtig aushärtet."
3. Der Verbrennungsring
Überprüfen Sie immer den Brennerring, wenn Sie den Mantel austauschen. Wenn der Ring verschlissen ist, ist die Kopfmutter dem Abrieb ausgesetzt, der das Gewinde der Hauptwelle zerstören kann.
Leistungsvergleich: TCO-Analyse
Der Kauf von billigen Brecher-Ersatzteilen führt oft zu höheren Betriebskosten aufgrund häufiger Ausfallzeiten. Hier ist die Lebenszyklusanalyse für Hartgesteinsanwendungen:
| Metrisch | Generischer Mn13-Mantel | Erhöhter Mn18Cr2-Mantel | Operativer Gewinn |
|---|---|---|---|
| Nutzungsdauer (Granit) | ~450 Stunden | ~650 Stunden | +44% Betriebszeit |
| Beibehaltung der Form | Schneller Profilverlust | Beibehaltung des Spaltwinkels | Konsistente Tonnage |
| Austausch von Arbeitskräften | Hoch (mehr Haltestellen) | Niedrig (weniger Haltestellen) | Reduziertes Risiko |
| Preis vs. Wert | Grundkosten | Basis + 20% | Niedrigere Kosten pro Tonne |
Felddiagnose: Wann sollte man austauschen?
Warten Sie nicht, bis der Mantel bis zum Trägermaterial durchgescheuert ist.
- Der "Goldring"-Indikator: Unsere Mäntel sind mit einer maschinell bearbeiteten Rille oder einer lackierten Anzeige versehen. Wenn der Verschleiß diese Linie erreicht, haben Sie noch etwa 10% Lebensdauer.
- Schwankungen in der Stromaufnahme: Wenn die Leistungsaufnahme des Brechers trotz gleichmäßiger Beschickung unregelmäßig wird, kann das Profil der Auskleidung beeinträchtigt werden, was zu Schlupf in der Brechzone führt.
Qualitätssicherung
Wir sind ein erstklassiger Lieferant von Brecherteilen und gewährleisten eine strenge Qualitätskontrolle:
- ISO 2768-m: Alle Passflächen sind in der mittleren Toleranzklasse bearbeitet.
- Ultraschallprüfung: Auf innere Schrumpfung oder Hohlräume geprüft, um katastrophales Zerbrechen zu verhindern.
- Rückverfolgbarkeit: Jeder Mantel ist mit einer Schmelznummer versehen, die mit dem Bericht über die chemische Zusammensetzung verknüpft ist.
Häufig gestellte Fragen (FAQ)
F1: Kann ich diesen Mn18Cr2-Mantel für das ältere Modell H4000 verwenden?
A: Ja, die H4000 und die H4800 haben viele interne Geometrien gemeinsam, aber überprüfen Sie Ihr spezifisches Handbuch. Die H4800 ist im Wesentlichen die verbesserte Version der H4000. Unsere Teilenummern-Datenbank bestätigt die Kompatibilität für die meisten Standardkammern.
F2: Warum ist der Mantel blau gestrichen?
A: Die blaue Beschichtung ist ein standardisiertes industrielles Rostschutzmittel. Sie schützt die präzisionsgefertigten Sitzflächen vor Korrosion während des Seefrachtverkehrs und der Lagerung. Sie brennt in der ersten Betriebsstunde harmlos ab.
F3: Wie kann ich verhindern, dass sich der Mantel auf dem Kopf dreht?
A: Das Durchdrehen des Mantels wird durch einen lockeren Sitz verursacht. Vergewissern Sie sich, dass die Kopfmutter mit dem OEM-Drehmoment angezogen ist (mit dem Schlagschrauber oder der Hydraulikmutter). Vergewissern Sie sich vor allem, dass die Spachtelmasse vollständig ausgehärtet ist, bevor Sie Vorschubmaterial einführen.
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".





 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish