

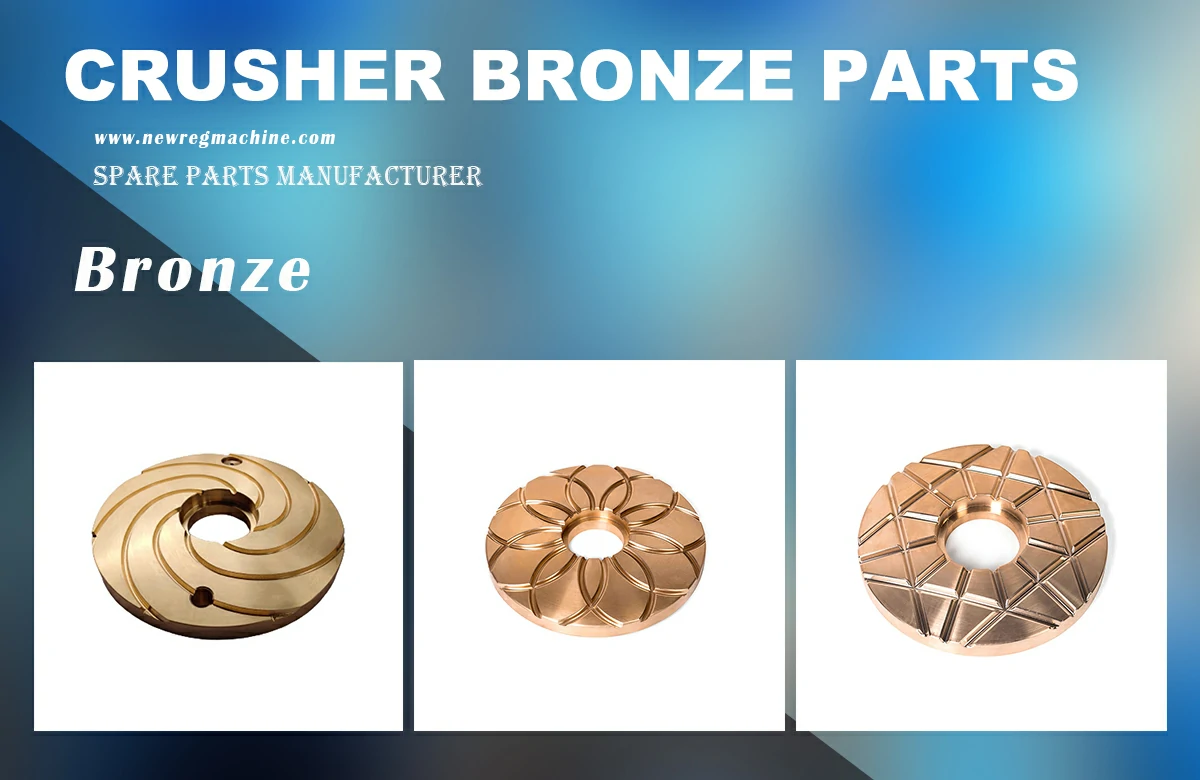
Konik Kırıcılarda Standartların Altında Bronz Alaşım Seçiminin $52,000 Sonucu
Beklenen hizmet ömrünün yarısı olan 4.200 çalışma saatinde soket astarı arızası, toplam operasyonlara ortalama şu maliyete neden olur $38,000-$52,000 Acil parça tedariki ($8,500-$12,000), planlanmamış duruş süresi ($1,800-$2,400/saat üretim marjı kaybında 18-24 saat) ve ana milde yeniden taşlama gerektiren ikincil hasar ($6,000-$9,500) hesaba katıldığında olay başına. Zamanından önce arızalanan bronz kırıcı parçalarının metalürjik arıza analizi, kök nedenin aylar önce verilen tek bir karara dayandığını göstermektedir: dökümhanenin işlenmemiş alaşım bronz hammadde ile geri dönüştürülmüş hurda malzeme arasında yaptığı seçim.
Performans deltası çok küçük değildir. Kuzey Amerika'daki taş ocağı operasyonlarında 240'tan fazla konik kırıcıdan elde edilen laboratuvar testleri ve saha verileri, sertifikasız geri dönüştürülmüş alaşımlardan üretilen bronz bileşenlerin sergilediği performansı belgelemektedir:
- Gözeneklilik yoğunluğu: 3,2-5,8 vol%'ye karşılık işlenmemiş alaşım dökümlerde <0,5% (per ASTM E155 radyografik analiz)
- Sertlik değişimi: Sertifikalı işlenmemiş bronzda 18-26%'ye karşı 6-9% varyasyon katsayısı
- Hizmet ömrü: Eşdeğer uygulamalar için 14.000-18.000 saate karşılık 6.000-9.500 saat
- Katastrofik arıza oranı: 19-28%'ye karşı 3-5% (ana mil safrası, yatak tutukluğu, kırılma)
Saha vakası: Teksas'taki bir kireçtaşı ocağı OEM bronz eksantrik burçları (işlenmemiş malzemeden üretilmiş C93700 alaşım başına ASTM B505), 32% maliyet tasarrufuyla (set başına $4,100'e karşı $6,050) "eşdeğer bronz" olarak ilan edilen satış sonrası parçalarla değiştirilmiştir. Satış sonrası tedarikçisi ne malzeme izlenebilirliğini ne de kimyasal sertifikasyonunu açıklamıştır. 5.800 çalışma saatinde, ana mil bir gece vardiyası sırasında tutukluk yaptı - bronz burç, yüzey altı gözeneklilik yayılımı nedeniyle parçalanmıştı. Yedek parçaların acil helikopter teslimatı, 26 saatlik arıza süresi ve $18,400 ana mil yenileme masrafı toplamı $61,200 tasarruf etmek için maliyetlerde $1,950 ilk satın alımda.
Geri Dönüştürülmüş Bronz Hammaddesindeki Metalurjik Eksiklikler
Bileşimsel Kirlenme ve Alaşım Bozulması
Bakir bronz alaşımları ASTM B505 spesifikasyonlar sıkı kompozisyon kontrolünü sürdürür. Geniş çaplı spesifikasyonlar için C93700 (yüksek kurşunlu kalay bronz), standart bunu gerektirir:
| Element | ASTM B505 Spesifikasyonu (wt%) | Tipik Virgin Alaşım Kontrolü | Fonksiyon |
|---|---|---|---|
| Bakır (Cu) | Kalan (77-81%) | 79.5-80.5% | Yapısal matris, gerilme mukavemeti |
| Kalay (Sn) | 9.0-11.0 | 9.8-10.4 | Katı çözelti güçlendirme, korozyon direnci |
| Kurşun (Pb) | 9.0-11.0 | 9.5-10.5 | Katı yağlayıcı, gömülebilirlik, işlenebilirlik |
| Çinko (Zn) | 1.0-3.0 | 1.5-2.5 | Oksijen giderici, akışkanlık arttırıcı |
| Demir (Fe) | ≤0,30 (çelik destekli için ≤0,35) | ≤0.15 | Zararlı: sert kalıntılar oluşturur, sünekliği azaltır |
| Alüminyum (Al) | Belirtilmemiş (safsızlık) | ≤0.02 | Zararlı: aşırı oksit oluşumu, gaz gözenekliliği |
Yıkılan sıhhi tesisat armatürlerinden, vana gövdelerinden, eski burçlardan ve karışık bakır alaşımlı tornalardan elde edilen geri dönüştürülmüş bronz hurdalar kontrolsüz kirlilik içerir. Satış sonrası tedarikçilerinden alınan 18 geri dönüştürülmüş bronz partisinin spektroskopik analizi ortaya çıkarmıştır:
- Demir kirliliği: 0,42-1,18% (işlenmemiş alaşım limitlerinin 2,8-7,9 kat üzerinde). Demir, bronz matris içinde kırılgan iğneler olarak çökelen metaller arası bileşikler (FeSn₂, Fe₃Sn) oluşturarak kırılma tokluğunu 30-45% azaltır.
- Alüminyum içeriği: 0,08-0,35% (16-40× tipik işlenmemiş seviyeler). Alüminyum erime sırasında çözünmüş oksijenle reaksiyona girerek metal-metal bağlanmasını önleyen ve büzülme gözenekliliğini çekirdeklendiren Al₂O₃ oksit filmleri oluşturur
- Silikon izinsiz girişi: 0,12-0,28% pirinç kontaminasyonundan. Silikon bakırla birleşerek kırma ekipmanı şaftlarında aşınmayı hızlandıran sert, aşındırıcı Cu₃Si parçacıkları oluşturur
- Kalay tükenmesi: Minimum 9,0% spesifikasyonuna karşılık 7,2-9,1%'de ölçülmüştür. Düşük kalay katı çözelti güçlenmesini azaltarak akma dayanımını 110 MPa için 78-92 MPa
Hapsolmuş Hidrojen ve Oksidasyondan Kaynaklanan Gaz Porozitesi
Hava ortamında eriyen bronz, hidrojen ve oksijen gazlarını çözer. Katılaşma sırasında, çözünürlük hızla düşer-bakır 0,08 cm³/100g H₂ likidus sıcaklığında ancak sadece 0,001 cm³/100g katı halde. Donmadan önce gaz kaçışı için yeterli zaman yoksa, reddedilen gaz küresel gözenekler olarak çekirdeklenir.
Bakir alaşım üreticileri kontrollü eritme uygulamaları kullanmaktadır:
- Argon atmosferi altında indüksiyon ergitme veya nemden hidrojen toplanmasını önlemek için vakum (10-²-10-³ mbar)
- Fosfor deoksidasyonu (0,02-0,04% P ilavesi) fosfor pentoksit (P₂O₅) cürufu olarak çözünmüş oksijeni temizlemek için
- Döner nitrojen lansı ile gaz giderme veya vakum işlemi, çözünmüş gaz içeriğini <3 ppm H₂
- Kontrollü dökme sıcaklığı: +80-120°C aşırı ısınma Likidüsün üzerinde gaz emilim süresini en aza indirirken akışkanlığı korur
Maliyet minimizasyonunu hedefleyen geri dönüştürülmüş bronz operasyonları, atmosfer kontrolü olmayan açık pota fırınlarında sıklıkla eritilir. Bu tür eriyiklerdeki hidrojen içeriği 8-15 ppm-üretmek için yeterli 2,5-4,5 vol% gözeneklilik son dökümde. Radyografik muayene ASTM E155 geri dönüştürülmüş bronz parçaların gözenek çapları 1,5-6,0 mm derinliklerde 5-18 mm İşlenmiş yüzeyin altında - yüzey altı yayılma servis sırasında çatlaklar oluşturana kadar görünmez.
Yanlış Geçitlemeden Kaynaklanan Büzülme Boşluğu Oluşumu
Bronz geçirir 5,8-6,5% hacimsel daralma katılaşma sırasında. Telafi etmek için sürekli sıvı metal beslemesi yapılmazsa, interdendritik boşluklar birleşerek makroskopik büzülme boşluklarına dönüşür. Bakir alaşım dökümhaneleri yolluk sistemleri tasarlar:
- Yönlü katılaştırma soğuk yerleştirme yoluyla, döküm uçlarından yükselticiye doğru kademeli donma sağlanması
- Yükseltici boyutlandırma hesaplamaları dayalı Chvorinov Kuralı: soğuma süresi (hacim/yüzey alanı)² ile ölçeklenir. Büzülmeyi sürekli beslemek için yükselticiler en son katılaşmalıdır
- Ekzotermik manşon uygulaması yükselticiler üzerinde, döküm gövdesi katılaştıktan sonra +15-25 dakika boyunca erimiş havuzun korunması
Bütçeye uygun geri dönüştürülmüş bronz operasyonlarında genellikle uygulamaya özel yolluk optimizasyonu olmadan genel kalıp modelleri kullanılır. Sonuç: büzülme gözeneklilik kümeleri Geometrik geçişlerde (kalın-ince kesitler) ve yükselticilerden uzak bölgelerde. Gaz gözenekliliğinin (küresel) aksine, büzülme boşlukları dendritik morfoloji sergiler - don kristallerini andırır - düzensiz reflektör geometrisi nedeniyle ultrasonik test yoluyla tespit edilebilirliği azalır.
Performans Karşılaştırması: Konik Kırıcı Uygulamalarında Bakir Alaşım ve Geri Dönüştürülmüş Bronz
Mekanik Özellik Bozulması
Çekme testi başına ASTM B505 konik kırıcı burçlarından alınan işlenmiş numuneler üzerinde önemli özellik farklılıkları ortaya koymaktadır:
| Mülkiyet | Virgin C93700 (Sürekli Döküm) | Geri Dönüştürülmüş Bronz (Kum Döküm) | Performans Etkisi |
|---|---|---|---|
| Çekme Dayanımı (MPa) | 220-240 | 165-195 | 18-25% azaltma → şok yükler altında erken akma |
| Akma Dayanımı (MPa) | 105-120 | 75-95 | 20-29% azaltma → plastik deformasyon, boşluk büyümesi |
| Kopma Uzaması (%) | 12-18 | 6-11 | 33-42% azaltma → kırılgan kırılma duyarlılığı |
| Brinell Sertliği (HB 500/10) | 75-85 | 62-74 | 13-21% azaltma → hızlandırılmış aşındırıcı aşınma (aşınma oranı ∝ 1/sertlik) |
| Charpy Darbe Enerjisi (J) | 18-24 | 9-15 | 37-50% azaltma → serseri demir olaylarından çatlak başlangıcı |
| 10⁷ döngüde Yorulma Dayanımı (MPa) | 85-98 | 52-68 | 30-39% azaltma → döngüsel yükleme altında çatlak ilerlemesi |
Sertlik farkı aşınma direncini doğrudan etkiler. Archard'ın aşınma denklemi hacimsel aşınma oranını şu şekilde ölçer Q = (K × F × s) / HBurada K = aşınma katsayısı, F = normal kuvvet, s = kayma mesafesi, H = sertliktir. Bir 20% sertlik azalması (85 HB → 68 HB) aşınma oranını şu kadar artırır 25%Bu da geri dönüştürülmüş bronz burçların saha kurulumlarında gözlemlenen 40-50% daha kısa hizmet ömrünü açıklamaktadır.
Sınır Yağlama Altında Tribolojik Performans
Konik kırıcı bronz parçaları zorlu sınır yağlama koşulları altında çalışır - özellikle hidrodinamik yağ filmi kalınlığının altına düştüğü başlatma ve kapatma sırasında 5 μm. Bronz alaşımındaki kurşun (Pb) katı bir yağlayıcı görevi görür ve temas yüzeyleri boyunca bulaşarak safra oluşumunu önler. Bununla birlikte, geri dönüştürülmüş bronzdaki kurşun dağılımı ciddi makrosegregasyon sergiler:
- Kurşun tükenmiş bölgeler: 6,2-8,5 wt% Pb (spesifik minimum 9,0%'nin altında) ve çeliğe karşı sürtünme katsayısı 0.18-0.22 hedefe karşı 0.08-0.10
- Kurşun bakımından zengin havuzlar: 12.8-15.2 wt% Pb, bitişik matristen 60-80% daha hızlı aşınan yumuşak bölgeler oluşturur
- Kurşun oksidasyonu: PbO filmleri (atmosfere maruz kalan geri dönüştürülmüş hurdadan) tane sınırlarında yoğunlaşarak mikroyapıyı gevrekleştirir
Virgin alaşımlı santrifüj döküm (per ASTM B271) merkezkaç kuvvetleri oluşturur. 60-100 Gbileşimsel homojenizasyonu teşvik eder. Döküm sonrası kurşun dağılım varyansı ±0,4% burç kesiti boyunca. Bu homojenlik tutarlı sürtünme davranışı sağlar ve termal yorulma çatlaklarını çekirdeklendiren sıcak nokta oluşumunu önler.
Toplam Sahip Olma Maliyeti Analizi: 5 Yıllık İşletme Döngüsü
250 kW Sekonder Konik Kırıcı için Ekonomik Modelleme
Karşılaştırmalı analiz için temel varsayımlar:
- Kırıcı verimi: 380 TPH (bazalt agregası, Mohs 6-7)
- Yıllık çalışma saatleri: 5,200 saat
- Üretim marjı: $5,20/ton (gelir - değişken maliyetler)
- Eksantrik burç spesifikasyonu: Ø420mm dış çap × 280mm uzunluk, C93700 alaşım
- Bakım işçiliği oranı: $98/saat (genel gider yükü dahil)
| Maliyet Kategorisi | Virgin C93700 Bronz (ASTM B505) | Geri Dönüştürülmüş Bronz (Sertifikasız) | 5 Yıllık Delta |
|---|---|---|---|
| Birim satın alma fiyatı | Her biri $5,400 | Her biri $3,680 (-32%) | Birim başına görünür $1,720 tasarruf |
| Ortalama hizmet ömrü | 15.800 saat | 7,600 saat | 2,08 kat daha uzun ömür |
| Gerekli birimler (toplam 26.000 saat) | 1,65 → 2 birim = $10,800 | 3,42 → 4 birim = $14,720 | +$3,920 fiili malzeme maliyet artışı |
| Değiştirme işçiliği (12 saat/olay @ $98/saat) | 2 × $1,176 = $2,352 | 4 × $1,176 = $4,704 | +$2,352 |
| Üretim duruş süresi (9 saat/olay) | 18 saat × 380 TPH × $5,20 = $35,568 | 36 saat × 380 TPH × $5,20 = $71,136 | +$35,568 |
| Ana mil yenileme (çentik hasarı) | $0 (hasar olayı yok) | $9,200 (9,500 saatte 1 etkinlik) | +$9,200 |
| Acil durum nakliyesi (planlanmamış değiştirme) | $0 (planlı değişimler) | $1,650 (2 hızlandırılmış sevkiyat) | +$1,650 |
| Denetim/izleme maliyetleri | $1,200 (rutin titreşim analizi) | $2,850 (artan izleme sıklığı) | +$1,650 |
| 5 Yıllık Toplam Harcama | $49,920 | $104,260 | +$54,340 (109% daha yüksek) |
Geri ödeme hesaplaması: İşlenmemiş alaşımlı bronz için yapılan $1,720'lik ek yatırım 640 çalışma saati (yaklaşık 16 haftalık kesintisiz çalışma) sayesinde önlenen duruş süresi ve uzatılmış servis aralığı. 20 yıllık bir kırıcı ekonomik ömrü boyunca, kümülatif TCO avantajı aşağıdakileri aşar $217,000 makine başına.
Riske Göre Ayarlanmış Finansal Etki
Doğrudan maliyetlerin ötesinde, geri dönüştürülmüş bronz operasyonel risk primlerini de beraberinde getirir:
- Planlanmamış kesinti dalgalanması: Hizmet ömründeki değişim katsayısı 31% (geri dönüştürülmüş) ile 9% (işlenmemiş) - bakım planlamasını karmaşıklaştırır ve 40-60% daha yüksek yedek parça envanterini zorlar
- Ürün kalite farklılığı: Hızlandırılmış burç aşınmasından kaynaklanan CSS kayması ±4,5 mm ürün boyutu varyasyonuna karşı ±1,8 mm işlenmemiş bronz parçalarla - $4,20/ton yeniden işleme maliyetiyle spesifik olmayan agrega üretiminin 180-250 ton/yıl artırılması
- Güvenlik olayına maruz kalma: 7,2 kat daha yüksek katastrofik arıza oranı (ana mil tutukluğu) acil sorun giderme sırasında personel yaralanması potansiyeli yaratır
Bronz Kırıcı Parçaları için Satın Alma Doğrulama Protokolü
Zorunlu Malzeme Sertifikasyon Gereklilikleri
Kritik konik kırıcı bronz bileşenleri için satın alma siparişleri zorunlu olmalıdır:
- Malzeme Test Raporu (MTR) sertifikalı EN 10204 Tip 3.1optik emisyon spektroskopisi (OES) ile ısıya özgü kimyasal analizin hassas bir şekilde belgelenmesi ±0.02% ana unsurlar için
- Bakire alaşım beyanı: Hammaddenin geri dönüştürülmüş hurda değil 100% birincil bakır, kalay ve kurşun olduğuna dair yazılı onay. Tedarikçinin gelen malzeme tedarik kayıtlarını talep edin
- Mekanik özellik sertifikası: Çekme testi sonuçları başına ASTM B505 minimum değerlere uygunluk gösteren (çekme ≥220 MPa, akma ≥100 MPa, uzama ≥12%)
- Sertlik araştırması: Varyasyon katsayısı ile minimum 5 noktalı Brinell sertlik ölçümleri (10 mm bilye, 500 kgf yük) ≤8%
- Yoğunluk doğrulaması: Archimedes yöntemi başına ASTM B311 onaylama ≥8,88 g/cm³ (gözeneklilik sağlar <0,8%)
- Üretim süreci dokümantasyonu: Sürekli döküm şartnamesi (ASTM B505) veya santrifüj döküm (ASTM B271)-kum döküm kritik uygulamalar için kabul edilemez
Tahribatsız Muayene Kabul Kriterleri
| NDT Yöntemi | Standart Referans | Kabul Eşiği | Ret Kriterleri |
|---|---|---|---|
| Radyografik Test (RT) | ASTM E155 | Gözeneklilik seviyesi ≤Sınıf 2, bireysel gözenekler ≤Ø3mm | Herhangi bir doğrusal gösterge >6mm, gözenek kümesi yoğunluğu cm² başına >3 |
| Ultrasonik Test (UT) | ASTM E114 | Reflektör genliği 12mm | Reflektör >Ø5mm eşdeğeri, çalışma yüzeyinden <8mm uzakta |
| Sıvı Penetrant (PT) | ASTM E1417 | İşlenmiş parçalarda ilgili yüzey işaretleri yok | Çatlak benzeri herhangi bir belirti >3mm, yüzey gözenekliliği kümeleri |
| Yoğunluk Ölçümü | ASTM B311 | ≥8,88 g/cm³ (gözeneklilik <0,8%) | 2,5% gözenekliliği gösterir) |
Tedarikçi Yeteneği Kırmızı Bayrakları
Bronz kırıcı parçaları sergileyen tedarikçileri derhal diskalifiye edin:
- Isıya özel MTR'leri sağlamayı reddetme: Parça partiniz için gerçek analiz yerine "tipik" kimya önermek, malzeme izlenebilirliği eksikliğini veya uygunsuzluğu gizleme niyetini gösterir
- Sertifikasyon olmadan "ASTM'ye eşdeğer" iddiaları: Meşru tedarikçiler, desteklenmeyen eşdeğerlik iddiaları değil, akredite laboratuvarlardan (ISO/IEC 17025) test raporları sağlar
- Hammadde kaynağının izlenememesi: Bakir alaşım üreticileri, birincil bakır rafinerilerinden külçe alımını gösteren tedarik kayıtları tutarlar - geri dönüştürülmüş hurda operasyonları kaynağı belgeleyemez
- Kritik burçlar için kum döküm metodolojisi: Kum döküm, düşük gerilimli uygulamalar (vana gövdeleri, dekoratif donanım) için kabul edilebilir, ancak doğal gözeneklilik nedeniyle konik kırıcı yatakları için kabul edilemez (2-4 vol% tipik)
- Fiyat 40%+ piyasanın altında: Virgin C93700 emtia fiyatı $12-$14/kg (bakır LME + kalay primi + kurşun + dönüştürme). $7-$8/kg fiyatlandırması matematiksel olarak geri dönüştürülmüş hammadde ikamesini gerektirir
Üretim Süreci Kontrolü Yoluyla Kalite Güvencesi
Nitelikli bronz dökümhaneleri titiz eritme atölyesi prosedürleri uygular:
- Ücret hesaplama: Beklenen oksidasyon kayıpları için ayarlama ile spesifikasyonun orta aralığını (C93700: 80% Cu, 10% Sn, 10% Pb) hedeflemek için hesaplanan parti bileşimi
- Koruyucu atmosfer altında indüksiyonla eritme: Argon battaniyesi veya vakum (10-² mbar) havadaki nemden hidrojen toplanmasını önler (hedef <3 ppm H₂)
- Eriyik sıcaklık kontrolü: Optik pirometre izleme bakımı 1050-1100°C Aşırı gaz emilimi olmadan optimum akışkanlık için (970°C likidüs üzerinde +80-120°C aşırı ısıtma)
- Fosfor deoksidasyonu: 0.02-0.04% Cu-P ana alaşım ilavesi, 5 dakika bekletmeden sonra cüruf giderme
- Spektroskopik doğrulama: Bakır bilyesi veya kalay külçesi ilavesiyle ayarlanan spesifikasyon dışı ısılar dökülmeden önce OES analizi, devam etmeden önce yeniden test edilir
- Gaz giderme işlemi: Döner nitrojen lansı (0,8-1,2 bar, 8-12 dakika) veya çözünmüş hidrojeni aşağıdakilere indirgeyen vakumlu gaz giderme <2 ppm
Sürekli Döküm Prosesinin Avantajları
Sürekli döküm yoluyla üretilen bronz burçlar (ASTM B505) üstün mikroyapısal homojenlik sergiler:
- Tek yönlü katılaşma: Erimiş bronz, su soğutmalı bakır kalıptan merkez eksene doğru kademeli olarak katılaşır ve sürekli sıvı metal beslemesi sayesinde merkez hattı büzülmesini ortadan kaldırır
- Hızlı soğutma hızı: 25-45°C/dk kritik katılaşma aralığında ince taneli yapı üretir (ASTM E112 tane boyutu 6-7, ortalama çap 45 μm) kum dökümlerde 120-200 μm'ye karşı
- Kontrollü kimya gradyanı: Kurşun ayrımı aşağıdakilerle sınırlıdır ±0,5% statik kalıp dökümünde ±2,8%'ye karşı radyal varyans
- Azaltılmış gözeneklilik: Hızlı dondurma ile gaz evrim süresi en aza indirilerek <0,3 vol% HIP son işleme olmadan gözeneklilik
Döküm sonrası, sürekli döküm bronz çubuk stoğu, nihai burç boyutlarına göre işlenir. ±0,08 mm Kritik çaplarda tolerans - uygun yağ boşluğunun sağlanması (0.18-0.24% şaft çapının) hidrodinamik yağlama için.
Pro-Tip: Bakir Alaşımlı Bronzun Saha Doğrulaması
Yeterli sertifikasyona sahip olmayan satış sonrası bronz burçları alırken, montajdan önce bu hızlı doğrulamayı gerçekleştirin:
- Yoğunluk ölçümü: Burcu havada ve suya batırılmış halde tartın. Yoğunluğu hesaplayın = (kütle_hava) / (kütle_hava - kütle_su) × ρ_su. Virgin C93700 şunları vermelidir 8,88-8,93 g/cm³. 8,75 g/cm³ altındaki okumalar >2% gözenekliliği gösterir (geri dönüştürülmüş hurda imzası)
- Sertlik traversi: Çevresel 4 konumda taşınabilir Brinell test cihazı. Bakir alaşım gösterir 75-85 HB ±4 HB varyasyon. 12 HB'yi aşan varyans veya 68 HB'nin altındaki okumalar, hurda hammaddesinden gelen bileşimsel heterojenliği göstermektedir
- Kıvılcım testi: Tezgah taşlama makinesi ile küçük bir alanı taşlayın (koruyucu gözlük takın). Bakir bronz üretir kısa, donuk turuncu kıvılcımlar minimum hacim ile. Parlak beyaz kıvılcımlar veya aşırı kıvılcım hacmi, geri dönüştürülmüş malzemeden kaynaklanan demir kontaminasyonunu (>0,4%) gösterir
- Makroskopik inceleme: Burç ucundan bir numune dilimi kesin (veya tedarikçiden kesit sağlamasını isteyin). 30 saniye boyunca 10% demir klorür çözeltisi ile aşındırın. İşlenmemiş alaşım 10× büyütme altında düzgün tane yapısı sergiler. Geri dönüştürülmüş bronz koyu oksit şeritleri, kurşun ayrışma bantları ve homojen olmayan tane morfolojisi gösterir
Sandık üzerinde "ASTM B505" işaretleri taşımalarına rağmen yoğunluk kontrolünden geçemeyen gelen burçları reddederek üç ana mili erken safralaşmadan kurtardım. Yoğunluğun 8,80 g/cm³'ün altında olması, her türlü evrak iddiasını geçersiz kılan acil bir kırmızı bayraktır.
Endüstri Trendi: Sertifikalı Virgin Alaşım Standartlarına Geçiş
OEM Tedarikçi Yeterlilik Programları
Başlıca kırıcı üreticileri (Metso Outotec, Sandvik, Terex) son 36 ay içinde satış sonrası parça kabul kriterlerini sıkılaştırmıştır:
- Zorunlu işlenmemiş alaşım sertifikasyonu: Garanti kapsamı artık ISO/IEC 17025 akredite laboratuvarlardan üçüncü taraf malzeme doğrulaması gerektiriyor
- Birincil metal kaynaklarına kadar izlenebilirlik: Tedarikçiler bakır katot kaynağını (örneğin, LME depo makbuzları), kalay külçe kaynağını (sertifikalı rafineriler), kurşun külçe saflığını (birincil izabe tesislerinden 99,9%+) belgelemelidir
- Yıllık dökümhane denetimleri: Eritme atölyesi uygulamalarının yerinde denetimi, hammadde depolama ayrımı, spektroskopik kalibrasyon kayıtları
- İstatistiksel süreç kontrolü (SPC): Kimyasal bileşim ve mekanik özellik verileri, kritik parametreler için Cpk ≥1.33 olduğunu göstermelidir
Sigorta ve Sorumlulukla İlgili Hususlar
Ekipman arızası teminatı sağlayan sigortacılar, yedek parçaların OEM spesifikasyonlarını karşıladığının veya aştığının belgelendirilmesini giderek daha fazla talep etmektedir. Kritik aşınma parçalarında sertifikalı olmayan geri dönüştürülmüş bronz kullanımının belgelenmesi, kapsamı geçersiz kılabilir ve operasyonları yıkıcı arızalar için 100% sorumluluğuna maruz bırakabilir. A $420,000 ana bilgisayar yeniden inşa talebi, sigortacının metalürji uzmanının geri dönüştürülmüş bronz burçları aşağıdakilerle tanımlaması üzerine 2023 yılında reddedilmiştir 4.2% gözeneklilik satış sonrası tedarikçisinin MTR'sinin yanlış bir şekilde iddia ettiği temel neden olarak ASTM B505 uygunluk.
Bakir alaşımlı bronz seçimi, konik kırıcı parçaları üretimi için temel kalite kararını temsil eder. 109% toplam maliyet cezası, hızlandırılmış değiştirme sıklığı ile yönlendirilen 5 yıllık bir çalışma döngüsü boyunca gösterilmiştir (2,08 kat daha kısa ömür), planlanmamış duruş süreleri ve ikincil hasar olayları, 32%'nin daha düşük ön fiyatına rağmen geri dönüştürülmüş bronzu ekonomik olarak savunulamaz hale getirir. Bileşimsel kirlenme (Fe, Al, Si), gaz gözenekliliği (3-5 vol% karşı <0,5%) ve mekanik özelliklerde bozulma (-25% çekme dayanımı, -39% yorulma dayanımı) aşan üretim kayıplarına dönüşen güvenilirlik riskleri yaratır. $ Arıza olayı başına 50.000. Tedarik şartnameleri ısıya özel malzeme sertifikasyonu, işlenmemiş hammadde izlenebilirliği ve NDT kabul kriterlerini zorunlu kılmalıdır. ASTM B505/B271/E155 Bronz kırıcı parçalarının, ekonomik kırma işlemleri için gerekli olan 14.000-18.000 çalışma saati servis aralıklarını sunmasını sağlamak için.


 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese