

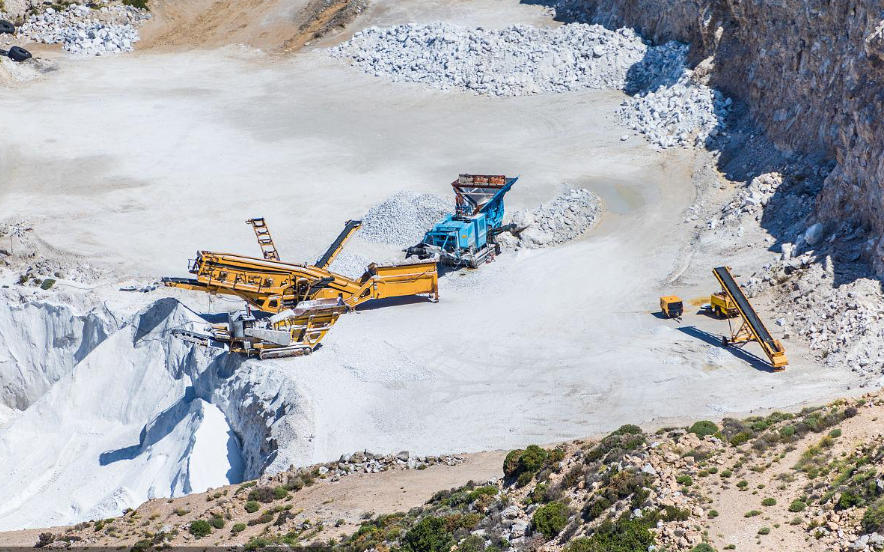
La physique du débit : Gérer 15 000 tonnes par heure
Dans un circuit de concassage primaire entraîné par un broyeur FLSmidth KB 63-130 Pro, la défaillance d'un seul segment de concave n'est pas seulement un problème de maintenance, c'est un goulot d'étranglement de plusieurs millions de dollars. Lors du traitement du minerai de fer avec un Bond Work Index > 18 kWh/t, le taux d'usure des segments concaves est très élevé. Pièces pour concasseurs giratoires s'accélère de manière exponentielle. Un contre-batteur standard en Mn14 peut durer 600 heures, mais un alliage spécialisé en Mn18Cr2 avec des inserts en carbure peut porter ce chiffre à 1 000 heures, ce qui permet d'éviter un arrêt majeur par an.
Pour les ingénieurs mécaniciens, le défi consiste à faire correspondre la métallurgie des pièces de rechange à l'énergie cinétique de la conception "Top-Service" du TSUV. L'installation d'un manteau générique de seconde monte sur une machine capable de produire 15 000 TPH est une invitation à une défaillance catastrophique de l'ensemble excentrique.
Analyse des composants critiques : L'écosystème TSUV et KB Pro
L'architecture FLSmidth exige des propriétés matérielles spécifiques pour supporter les immenses forces d'écrasement.
1. La chambre de broyage (Concaves et manchons)
L'interaction entre le manteau et le concave définit l'Open Side Setting (OSS) et le débit.
- Le problème : Dans les applications à haut débit comme la KB 63-89 Pro (5 800 TPH), l'acier au manganèse standard souffre d'une déformation plastique ("champignon") avant d'être complètement durci. Cela réduit l'écart, ce qui augmente la consommation d'énergie et risque de provoquer un blocage.
- La solution : Préciser Mn18Cr2 + TiC (carbure de titane) plaquettes. Les piliers en carbure (dureté > 1500 HV) résistent à l'abrasion initiale par gougeage, ce qui permet à la matrice en manganèse de se durcir à > 500 HBW sans se déformer. La géométrie de la chambre est ainsi maintenue plus longtemps pour la 30%.
2. Le train d'entraînement (arbre principal et excentrique)
L'arbre principal est l'épine dorsale du concasseur.
- Spécifications des matériaux : Les arbres standard sont souvent en acier 4340. Pour le KB 63-130 Pro, nous recommandons d'opter pour 42CrMo4 (Chrome-Molybdène) l'acier.
- Traitement : L'arbre doit être redressé au laser avec une tolérance de battement de < 0,05 mm. Tout écart à ce niveau se traduit par des vibrations massives au niveau de la douille araignée, détruisant le joint et contaminant le système de lubrification.
Protocole d'entretien : La tolérance de 3 à 8 mm
Le jeu entre la douille excentrique et l'arbre principal est la dimension la plus critique de la machine.
La règle : Pour les modèles TSUV, cet espace doit être maintenu entre 3mm et 8mm en fonction de la température.
Le risque : Si le jeu tombe en dessous de 3 mm en raison de la déformation de la bague ou de la dilatation thermique (température de l'huile > 60°C), le film d'huile se déchire. Il en résulte une "bavure de bronze", où la bague se soude à l'arbre.
La solution : Utilisation C93800 Bronze à haute teneur en plomb bagues. La teneur en plomb (13-16%) fournit une couche lubrifiante à sécurité intégrée lors d'événements de lubrification limite (par exemple, arrêts sous charge).
Extrait d'un cas pratique : Le coussinet "flottant" de l'araignée
"J'ai contrôlé une mine au Brésil utilisant une KB 63-130. Ils remplaçaient les bagues de l'araignée tous les trois mois. La cause première n'était pas l'usure, mais l'ajustement. Les bagues de remplacement étaient usinées pour un ajustement serré standard, mais le moyeu de l'araignée s'était usé de 0,2 mm en 10 ans de service. Nous les avons remplacées par une douille surdimensionnée refroidie à l'azote liquide pour l'installation. Le "frettage" a bloqué la bague en place, empêchant la corrosion par frottement qui détruisait l'assemblage. La durée de vie est passée à 18 mois.
Pièces intelligentes : Intégrer l'IdO à la métallurgie
La maintenance moderne est axée sur les données. La série TSUV de FLSmidth permet une surveillance avancée.
1. QSC Laser Scanning : Utilisez des scanners laser 3D lors des changements de revêtement pour cartographier le profil d'usure. Ces données vous permettent de commander des gaines d'usure sur mesure. Pièces pour concasseurs giratoires qui placent plus de métal dans les zones à forte usure (typiquement le tiers inférieur de la chambre).
2. LMF+ Tension des boulons : Les vibrations desserrent les boulons du contre-batteur. Les rondelles intelligentes avec indicateurs de tension donnent une alerte visuelle avant qu'un segment concave ne tombe dans la chambre de broyage.
| Composant | Mise à niveau technologique | Avantages opérationnels |
| Segments concaves | Mn18Cr2 + TiC Plaquettes | +40% Wear Life in Taconite |
| Douille excentrique | Coulée centrifuge C93800 | Empêche le grippage à une température de l'huile supérieure à 60°C |
| Joint anti-poussière | FKM (Viton) Matériau | Résiste à la chaleur > 150°C (le NBR standard cède à 100°C) |
Stratégie de la chaîne d'approvisionnement : Remplacement des paires
Une erreur fréquente consiste à remplacer le manteau sans les concaves afin de réduire le budget.
L'inadéquation géométrique : Un nouveau manteau contre les concaves usés modifie l'angle de pincement. Cela réduit la capacité du concasseur à saisir les grosses roches, ce qui provoque un "bouillonnement" dans l'ouverture d'alimentation et réduit le débit jusqu'à 15%. Remplacez toujours Pièces pour concasseurs giratoires en tant qu'ensemble assorti pour restaurer la géométrie de la chambre d'origine.
Conclusion : Le coût de l'efficacité
Dans une exploitation de 9 000 TPH, le coût des pièces est négligeable par rapport au coût des temps d'arrêt. En spécifiant une métallurgie de première qualité (42CrMo4, Mn18Cr2) et en respectant des tolérances dimensionnelles strictes (< 0,05 mm de faux-rond), vous protégez la disponibilité de l'actif. N'achetez pas de pièces, investissez dans l'assurance du rendement.


 French
 English
 German
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish