


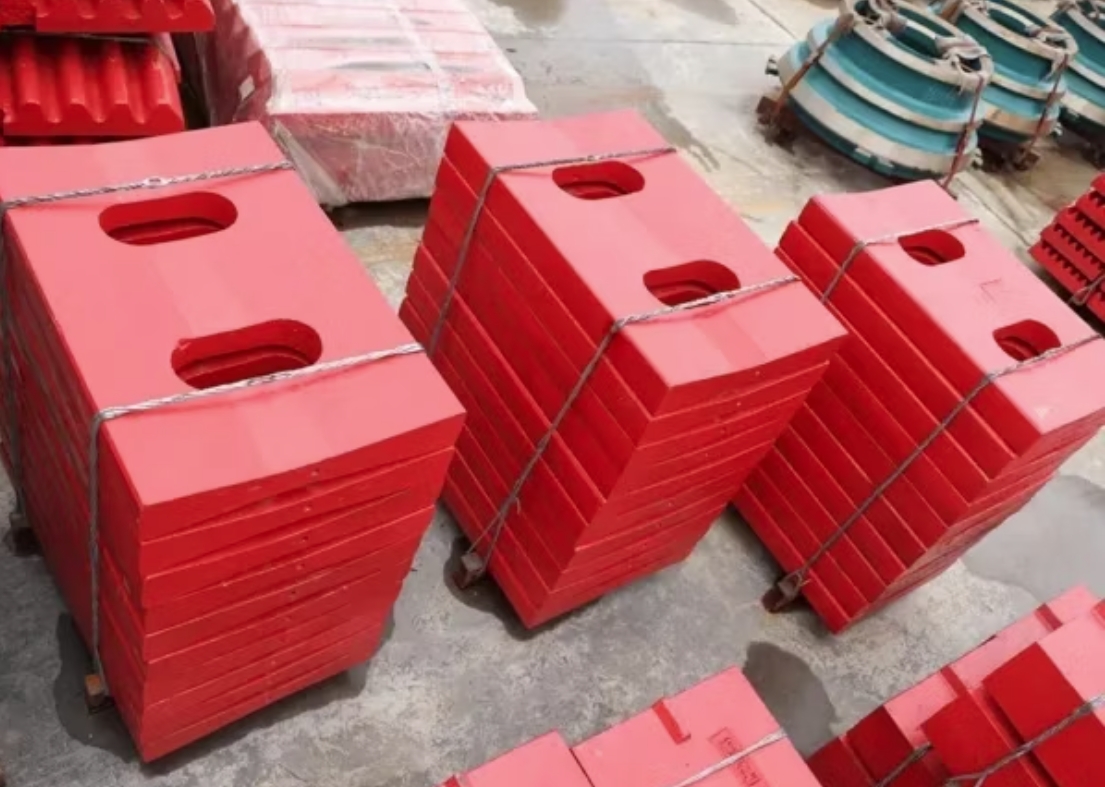
Çeneli Kırıcı Geçiş Plakaları: 46MnSiB Alaşımlı Çelik ile Mükemmel Yapısal Sigortanın Mühendisliği
- Malzeme: 46MnSiB Alaşımlı Çelik
- Yüzey Sertliği: HRC 48-52 (sertleştirilmiş)
- Çekme Dayanımı: ≥ 1200 MPa
- Darbe Dayanımı: 20°C'de 50J
- Boyutsal Tolerans: ±0,5 mm
182 stokta var
ÜRÜN
Açıklama
Çeneli Kırıcı Geçiş Plakası: Yapısal Sigorta Mekaniği, 46MnSiB Metalurjisi ve Yük İletim Dinamikleri
Tek geçişli bir çeneli kırıcının kinematiğinde, mafsal plakası karmaşık bir mühendislik paradoksu oluşturan ikili bir işlevi yerine getirir: Eksantrik pitmandan reaksiyon bloğuna 4.000 kN'ye kadar kırma kuvveti iletecek kadar sert, ancak kırma odası kırılamaz malzemeyle (serseri demir) karşılaştığında anında kopacak kadar kırılgan olmalıdır. Tanımı gereği, kalibre edilmiş bir yapısal sigortadır. Tam olarak hesaplanan yükte kırılmaması, eksantrik milinde yıkıcı plastik deformasyona, parçalanmış rulmanlara veya ana çerçeve tertibatında çatlaklara neden olur - mafsal plakasının kendi fiyatının 20 katına mal olabilecek onarımlar.
Bu teknik dosya, 46MnSiB alaşımlı çelikten üretilen yüksek performanslı mafsal plakalarının arkasındaki mühendisliği analiz etmektedir. Mafsal yuvalarının tribolojisini, kontrollü arıza için gerekli ısıl işlem profillerini ve doğru Kapalı Taraf Ayarlarını (CSS) korumak için gerekli boyutsal hassasiyeti keşfetmek için yüzeysel açıklamaların ötesine geçeceğiz.
"Yapısal Sigorta" Mekaniği
Mafsal plakası, uçlarında yuvarlanma sürtünmesi ile birlikte yüksek çevrimli sıkıştırma yorgunluğu rejimi altında çalışır. Normal çalışma sırasında plaka, eksantrik milin dönme hareketini döner çenenin ileri geri doğrusal hareketine dönüştüren bir kaldıraç görevi görür. Bununla birlikte, güvenlik işlevi Euler Burkulma ilkesine veya saf kayma gerilimi sınırlarına dayanır.
Eski makinelerde kullanılan ve genellikle çok erken veya çok geç kırılma yoluyla arızalanan dökme demir plakaların aksine, modern 46MnSiB alaşımlı çelik plakalar öngörülebilir bir akma noktası sunar. Geometri, belirli bir gerilim yoğunlaşma bölgesini tanımlamak için Sonlu Elemanlar Analizi (FEA) kullanılarak tasarlanmıştır. Sıkıştırma yükü "Güvenli Çalışma Sınırını" aştığında (tipik olarak kırıcının maksimum nominal kırma kuvvetinin 120%'si olarak ayarlanır), malzeme akar ve plaka bükülür veya kesilir. Bu, tahrik sistemini çeneden anında ayırarak kinetik enerjiyi dağıtır ve pahalı sermaye bileşenlerini korur.
Bu işlevin güvenilirliği tamamen metalürjik tutarlılığa bağlıdır. Malzeme sertliğinde sadece 5 HRC'lik bir değişiklik, arıza noktasını yüzlerce kilonewton kaydırarak güvenlik işlevini işe yaramaz hale getirebilir.
Malzeme Bilimi: Neden 46MnSiB Alaşımlı Çelik?
Standart karbon çelikleri (Q235 veya A36 gibi) veya gri dökme demir yerine 46MnSiB (Bor-Manganez Çelik) seçimi, yüksek gerilme mukavemeti ve sertleşebilirlik ihtiyacından kaynaklanmaktadır.
- Bor Geliştirme: Çok az miktarda Bor (0.0005-0.003%) ilavesi, Molibden gibi pahalı alaşım elementleri gerektirmeden çeliğin sertleşebilirliğini önemli ölçüde artırır. Bu, su verme işleminden sonra homojen bir martensitik yapı elde edilmesini sağlar.
- Manganez/Silikon Sinerjisi: Manganez (yaklaşık 1.0-1.3%) katı çözelti güçlendiricisi olarak işlev görürken, Silikon akma dayanımını ve elastik sınırı geliştirir. Bu kombinasyon, plakanın normal ezilme yükleri altında plastik olarak deforme olmamasını (bükülmemesini) sağlayarak CSS'yi korur.
- Isıl İşlem Profili: Ham plaka, ≥ 1200 MPa'lık bir çekirdek çekme mukavemeti elde etmek için bir Söndürme ve Temperleme (Q&T) işlemine tabi tutulur. Bununla birlikte, uçlar (haddeleme uçları) ikincil Yüksek Frekanslı İndüksiyonla Sertleştirme. Bu sayede temas noktalarında HRC 52-56 yüzey sertliği oluşarak mafsal yuvalarına karşı aşınmaya ve aşındırıcı aşınmaya karşı direnç gösterirken, çekirdek normal titreşim altında yorulma çatlamasını önlemek için biraz daha sünek (HRC 48-52) kalır.
Üretim Hassasiyeti ve Yüzey Bütünlüğü
Mafsal plakasının boyutsal doğruluğu, kırıcının boşaltma ayarını ve mekanik verimliliğini doğrudan belirler. Uzunluktaki 2 mm'lik bir değişiklik, CSS'de ve redüksiyon oranında önemli bir kayma anlamına gelir.
Alevle Kesme ve Talaşlı İmalat:
Düşük maliyetli plakalar genellikle son işlem yapılmadan alevle kesilir. Bu da metalin kırılgan ve mikro çatlamaya eğilimli olduğu kenarlarda Isıdan Etkilenen Bölge (HAZ) bırakır. Üretim protokolümüz bilgisayar kontrollü alevli kesimi ve ardından HAZ'ı tamamen ortadan kaldırmak için CNC frezelemeyi içerir. Bu, kenar geometrisinin termal stres yükselticilerinden arınmış olmasını sağlar.
Geçiş Koltuğu Arayüzü:
Mafsal plakasının uçları mafsal yuvalarına (yastıklara) karşı yuvarlanır. Bu, yağlanmamış veya yarı yağlanmış bir yuvarlanma temas bölgesidir. Mafsal plakası uçlarının yüzey kalitesi şu şekilde kontrol edilmelidir Ra 1,6 μm ya da daha iyisi. Daha pürüzlü bir yüzey eğe görevi görerek bronz veya çelik mafsal yuvalarını hızla aşındırır. Ayrıca, mafsal plakası ucunun yarıçapı, nokta teması yerine hat teması sağlamak ve yükü kırıcının genişliği boyunca eşit olarak dağıtmak için katı bir toleransla (tipik olarak yuva yarıçapına göre -0,1 mm ila -0,3 mm) işlenir.
Yüzey İşlem ve Yorulma Direnci
Yorulma çatlaklarının başlamasıyla mücadele etmek için plakalar Shot Peening ısıl işlemden sonra. Yüzeyi çelik bilye ile bombardıman ederek, yüzey katmanında artık basınç gerilimi oluşturuyoruz. Bu sıkıştırıcı tabaka, çekme yükleri altında mikro çatlakların açılmasını engeller (geri tepme darbesi sırasında plakanın alt tarafında meydana gelir).
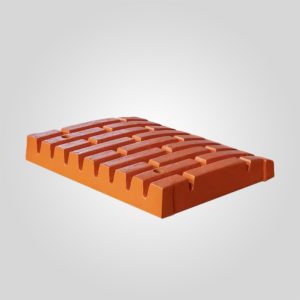
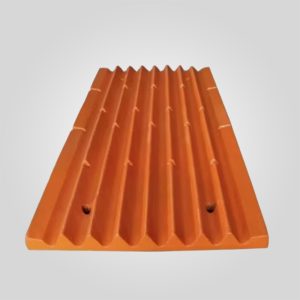
Ürün görsellerinde görülen "Pas Kahverengisi" kaplama özel bir oksit astardır. Haddeleme uçları montaj için çıplak metale parlatılırken, plakanın gövdesi depolama ve çalışma sırasında korozyon çukurlarını önlemek için kaplanır. Derin korozyon çukurları stres yoğunlaştırıcı görevi görerek aşırı yük kırılma noktasını tahmin edilemeyecek şekilde düşürebilir.
Teknik Özellikler Veriler
| Parametre | Değer / Özellikler | Mühendislik Standardı / Not |
|---|---|---|
| Malzeme Tanımlaması | 46MnSiB (Borlu Çelik) | DIN 1.5531 Eşdeğeri |
| Çekme Dayanımı ($R_m$) | ≥ 1200 MPa | ISO 6892-1 uyarınca test edilmiştir |
| Akma Dayanımı ($R_{p0.2}$) | ≥ 1050 MPa | Yük döngülerinden sonra elastik toparlanma sağlar |
| Yüzey Sertliği (Uçlar) | HRC 52 - 56 | İndüksiyonla Sertleştirilmiş Derinlik 3-5mm |
| Çekirdek Sertliği | HRC 48 - 52 | İçten sertleştirilmiş yapı |
| Etki Enerjisi | 50J @ -20°C | Charpy V-Notch (Soğuk gevrek kırılmayı önleme) |
| Uzunluk Toleransı | ±0,5 mm | Tutarlı CSS için kritik |
| Yorulma Döngüsü Derecesi | > 100.000 döngü | 80% nominal yükte |
| Yüzey İşlemi (Uçlar) | Ra 1,6 μm | Yuvarlanma teması için taşlanmış yüzey |
Uyumluluk ve Özelleştirme
Mafsal plakası tasarımı prensipte evrenseldir ancak geometri açısından oldukça spesifiktir. Büyük kırıcı markaları için OEM spesifikasyonlarına göre üretim yapıyoruz, ancak "Shim-Compensation" uzunlukları da sunuyoruz.
- Standart Boylar: Fabrika ayarları için OEM parça numarasıyla tam olarak eşleşir.
- Eksi/Artı Uzunluklar: Plakaları ±5mm veya ±10mm'lik artışlarla sağlıyoruz. Mafsal yuvaları ve çene kalıpları aşındıkça CSS açılır. Biraz daha uzun bir mafsal plakası takmak, operatörlerin kama ayarlama sistemini maksimuma çıkarmadan orijinal boşaltma ayarına dönmelerini sağlar.
- Model Kapsamı: Metso C Serisi (C100, C120, C160), Sandvik CJ Serisi ve Terex/Pegson üniteleri ile uyumludur.
Kök Neden Analizi: Ucuz Plakalar Neden Başarısız Olur?
Arızalı satış sonrası plakaların metalürjik incelemesi genellikle "Bant Ayrışması "nı ortaya çıkarır - çelik levhanın yanlış yuvarlanmasından kaynaklanan farklı sertlikteki katmanlar. Bir kırıcının yüksek frekanslı titreşimi altında (yaklaşık 250-300 RPM), bu bantlar delaminasyona uğrar. Bir diğer yaygın sorun ise Hidrojen Kırılganlığı. Kaplama veya asitleme işlemini bir gevreklik giderme fırını takip etmezse, kafes yapısında sıkışan hidrojen atomları plakanın nominal kapasitenin 50%'si kadar düşük yükler altında kırılmasına ve gereksiz duruş sürelerine neden olur.
Mühendis Tavsiyesi: Saha Operasyonları ve Bakım
[Seçenek B: Pro-Tip] - "Koltuk" Kritikliği:
Bunu ne kadar vurgulasam azdır: Aşınmış veya hasarlı mafsal yuvalarına asla yeni bir mafsal plakası takmayın. Operatörlerin kırılmış bir plakayı değiştirdiklerini ancak oyulmuş yuvayı görmezden geldiklerini gördüm. Hasarlı yuva, pürüzsüz bir yuvarlanma yüzeyi yerine yüksek sürtünmeli "yakalama noktaları" oluşturur. Bu da geçiş plakasını yuvarlanmak yerine bükülmeye zorlayarak tasarlanmadığı bükülme momentlerini ortaya çıkarıyor. Sonuç mu? Yeni plaka 48 saat içinde kopar. Yuvaları her zaman kontrol edin; çıkıntılar veya düz noktalar varsa bunları plaka ile değiştirin.
[Seçenek C: Saha Örneği Parçacığı] - Gürültü Göstergesi:
Bir geri dönüşüm sahasına yapılan son sorun giderme ziyaretinde, kırıcı dönüş strokunda yüksek bir "tıkırtı" sesi çıkarıyordu. Operatör bunun gergi çubuğu yayı olduğunu düşündü. Ama değildi. Mafsal plakası 4 mm uzunluğunda aşınmıştı ve geometri kaymıştı, bu da mafsal ucunun yuvayla temasını anlık olarak kaybetmesine ve ardından yerine geri çarpmasına neden oldu. Bu darbe şoku pitman'a gerilim dalgaları gönderiyor. Plakayı ve yuvaları değiştirdik ve ana şasideki titreşim seviyeleri 40% kadar düştü. Gömlek değişimleri sırasında geçiş plakası uzunluğunuzu ölçün; 3-5 mm'den fazla aşınmışsa hurdaya çıkarın.
Sonuç
Mafsal plakası, kırıcınızın yapısal bütünlüğünün koruyucusudur. Güç ve fedakarlık arasındaki ince çizgiye saygı duyan bir üretim süreci gerektirir. 46MnSiB alaşımı, hassas CNC işleme ve titiz ısıl işlem protokolleri kullanarak, bu bileşenin görevini yerine getirmesini sağlıyoruz: gücü her gün verimli bir şekilde iletmek ve yalnızca makinenizi kurtarmak için kesinlikle gerekli olduğunda öngörülebilir şekilde arızalanmak.
"Yetkili Mühendislik Verileri: Tüm kritik metalürjik özellikler ve boyut toleransları (örneğin ±0,05 mm) kesinlikle ana İngilizce belgelere tabidir. Operasyonel referans için yerelleştirilmiş versiyonlar sağlanmış olsa da İngilizce orijinal kalite denetimi ve teknik uygunluk konusunda tek bağlayıcı otorite olmaya devam edecektir."
 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese