

Batı Avustralya'daki bir demir cevheri işleme tesisinde, bir Metso HP500 konik kırıcıda sürekli titreşim izleme, Ekim 2024'te sona eren 90 günlük bir süre boyunca yatay yer değiştirmede (başlangıçtaki 0,6 mm/s RMS'den kritik 1,8 mm/s RMS'ye) 200%'lik bir artış tespit etti. Ultrasonik kalınlık ölçümü ve endoskopik inceleme, temel nedeni doğruladı: eksantrik şaftlı konik kırıcı burcunda, hidrodinamik yağ filminin katastrofik bozulmasına işaret eden lokal yüzey erimesi ile 0,5 mm derinliğinde uzunlamasına oluklar gelişmişti. Kırıcı kapalı devre konfigürasyonu altında saatte 680 ton (TPH) manyetit (Fe₃O₄) işlerken, bakım ekibi ana milin tutukluğunu önlemek için HP500 için NewReg santrifüj döküm satış sonrası parçaları kullanarak acil değişim başlattı; bu arıza modu üretim kaybında saatte $47.000 AUD'ye mal oldu.
4 Aşamalı Bozulma Sırası: Hidrodinamikten Metal-Metal Temasına
Pilbara bölgesindeki 34 demir cevheri kırıcısından elde edilen saha verileri (2019-2024), aşağıdaki durumlarda öngörülebilir bir arıza ilerlemesini ortaya koymaktadır koni̇ kirici burcu kalitesi veya yağlama protokolü tehlikeye girer:

Aşama 1 (0-8 Aylar): Mikrofilm Kararsızlığı
Jikle beslemeli koşullar altında, HP500'ün 355 kW tahrik motoru, eksantrik tertibatı üzerinde 180-240kN'lik döngüsel itme yükleri üretir. Yağlama filmi kalınlığı kritik 3-5μm eşiğinin altına düştüğünde, asperity teması başlar. Yüzey gözenekliliği 2,8-3,6% olan genel kum döküm burçlar, aşındırıcı ince parçaları yağ galerilerinde hapsederek bu geçişi hızlandırır. Titreşim 0,6 mm/s'den 0,8 mm/s'ye yükselir.
2. Aşama (8-12. Aylar): Lokalize Ani Isıtma
Sınır yağlama tam hidrodinamik filmin yerini aldıkça, sürtünmeli ısınma burcun yatak yüzeyinde sıcak noktalar (120-180°C) oluşturur. CuSn10Pb10 bronz (ASTM B505) 140°C'nin üzerindeki sürekli sıcaklıklarda mikroyapısal yumuşamaya uğrayarak sertliği HB 105'ten HB 78-85'e düşürür. Bu pozitif bir geri besleme döngüsü yaratır: daha yumuşak malzeme daha yüksek aşınma oranına eşittir. Ölçülen titreşim: 0,8-1,2 mm/s.
3. Aşama (12-16. Aylar): Geometrik Bozulma
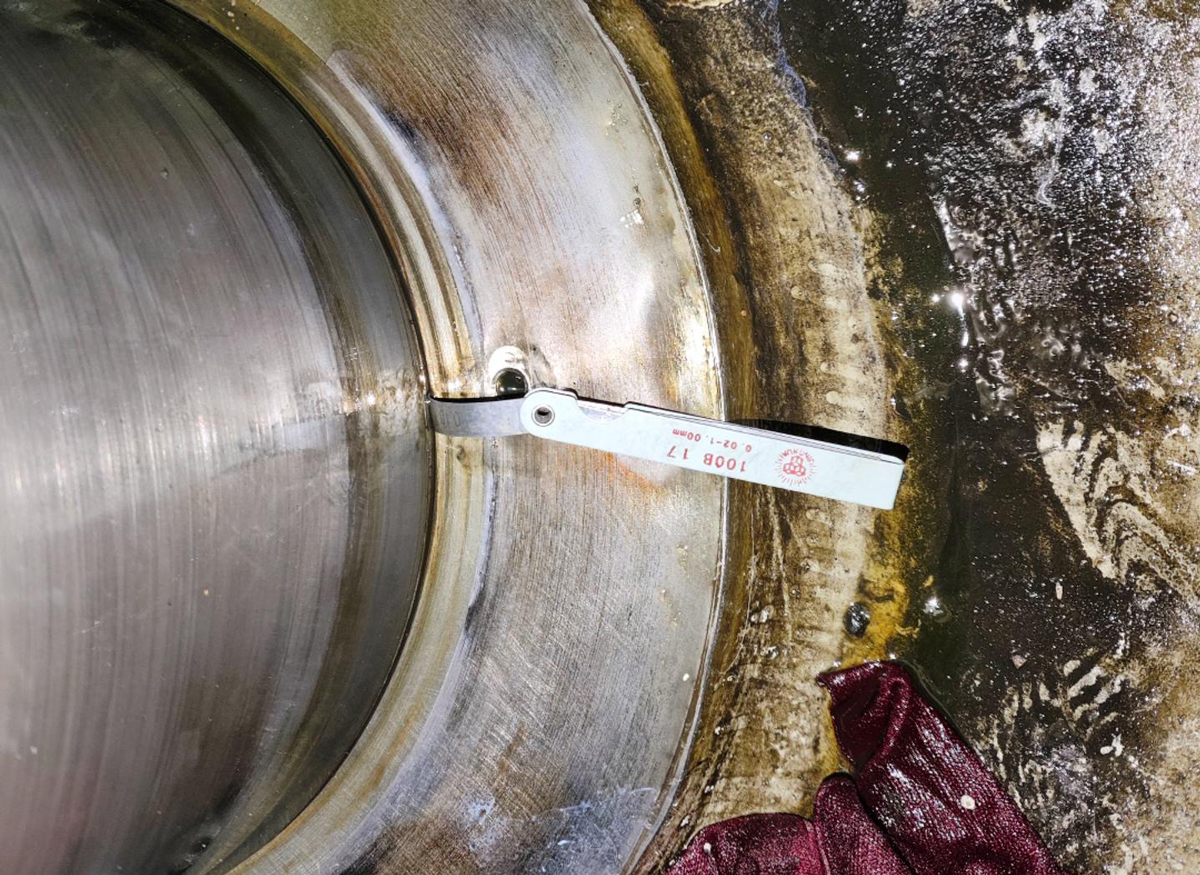
HP500'ün eksantrik burç iç çapı (ID) tasarlanan çaptan genişler 450.00 mm ±0.02mm Malzeme akışı nedeniyle yuvarlak olmayan bir duruma. Bu, radyal boşluğu optimumdan artırır 0,85 mm aşırı 1.50 mm-Servis kılavuzlarında belirtilen 1,80 mm reddetme sınırına yaklaşır. Bu noktada, eksantrik şaft yörüngesel "çekiçleme "ye maruz kalarak 1X ve 2X frekanslı ani yükselmeler oluşturur. Gözlenen genlik: 1,2-1,8 mm/s.
4. Aşama (16-18. Aylar): Kademeli Başarısızlık
Açıklık 1,80 mm'yi aştığında, darbeli yükleme burcun kurşun-kalay matrisini kırar. Yerinden çıkan bronz partiküller yağlama sistemini kirleterek aşağı yöndeki karşı mil kutusu yataklarına ve hidrolik keçelere zarar verir. Queensland'de belgelenen bir 2022 arızası, ana milin tutukluk yapmasıyla sonuçlanmış ve toplam onarım ve duruş süresi maliyetlerinde $1.3M AUD'ye neden olmuştur.
Mühendislik Şartnamesi: HP500 Ağır Hizmet için OEM Sınıfı Burç Gereksinimleri
| Parametre | HP500 Standart Özellikleri | NewReg Santrifüj-Döküm Standart | Jenerik Kum Döküm (Tipik) |
|---|---|---|---|
| Temel Malzeme | C93800 Yüksek Kurşun Bronz | CuSn12Pb8 + 1,2% Ni | CuSn10 veya Geri Dönüştürülmüş Bronz |
| Sertlik | 90-110 HB | 95-108 HB (ISO 6506-1) | 75-95 HB |
| Gözeneklilik (Volumetrik) | ≤ 1,8% | 0.9-1.4% (X-ray Onaylı) | 2.8-4.2% |
| Duvar Kalınlığı | 32 mm (Nominal) | 32 mm (CNC İşlenmiş) | 25-30 mm (Değişken) |
| Radyal Açıklık (Soğuk) | 0,70-0,90 mm | 0,80-0,85 mm | 0,50-1,20 mm (Tutarsız) |
| Yüzey İşlemi | Ra ≤ 0,8 μm | Ra 0,6-0,75 μm | Ra 1,6-2,5 μm |
Santrifüj Döküm Neden 40% Daha Yüksek Matris Yoğunluğu Sağlar?
Birincil arıza modu HP500 konik kırıcı burçları-yüzey altı yorulma çatlağı yayılımı- malzeme gözenekliliği ile doğrudan ilişkilidir. NewReg'in santrifüj döküm süreci, katılaşma sırasında kusurları ayrıştırmak için dönme ivmesinden yararlanarak bunu ele alır. 60-85G santrifüj kuvveti altında, daha yoğun bakır-kalay fazları işlevsel yatak yüzeyine göç ederken, daha hafif oksitler ve gaz kabarcıkları daha sonra işlenerek uzaklaştırılan ID'de yoğunlaşır.
Kritik Montaj Protokolü: Termal Genleşme ve Kirlenme Kontrolü
Bir HP500 için tasarlanan radyal boşluğun elde edilmesi hassas termal montaj gerektirir. WA bakım ekibi bu onaylı sırayı izlemiştir:
- Termal Hazırlık: Doğrulama için kızılötesi termografi kullanarak burçları 60 dakika boyunca 120°C ±5°C'ye ısıtın.
- Dergi Yenileme: Çiziklerin giderilmesi için ana mil yüzeyinin hassas taşlama ile Ra 0,8 μm'ye restorasyonu.
- Sistem Temizliği: İşletmeye almadan önce ISO 4406 kod 16/14/11'i karşılamak için yağlama hatlarının yıkanması.
Saha İçgörüsü: Son boşluk ölçümünden önce her zaman tam termal dengeyi (en az 4 saat) bekleyin. Bu adımda acele etmek genellikle yanlış şim seçimine ve erken rulman arızasına neden olur.
Yağlama Rejimi: Pilbara Koşulları Altında Yağ Filmi Kararlılığı
HP500'ün 42-48°C ortam sıcaklıklarında çalışması için NewReg şunları belirtir VG460 sentetik dişli yağı. VG320 100°C çalışma sıcaklığında 18 cSt'ye kadar incelirken, VG460 28-32 cSt'yi koruyarak yatak yüzeylerini ayırmak için gereken 4-6μm film kalınlığını sağlar. Saha verileri, VG460'ın yüksek yüklü demir cevheri uygulamalarında burç aşınma oranlarını 36% azalttığını göstermektedir.
Toplam Sahip Olma Maliyeti: Premium Burçlar ve Arıza Süresi Ekonomisi
17.200 saatlik çalışma süresine normalleştirildiğinde, genel bir kum döküm burcun tesise maliyeti yaklaşık $1.78M AUD 1,4x planlanmamış arıza oranı hesaba katıldığında. Buna karşılık, NewReg santrifüj döküm burç maliyeti $156,380 AUD. Premium parça için $2,130 AUD fiyat farkı, $1.6M AUD'den fazla arıza süresi kaybını önler.
Sonuç: Mühendislik Odaklı Tedarik
HP500 eksantrik burç değişimi, yüksek tonajlı demir cevheri devreleri için burç seçiminde matris yoğunluğu ve termal stabiliteye ilk satın alma fiyatından daha fazla öncelik verilmesi gerektiğini göstermektedir. WA bakım ekibinin başarısının gösterdiği gibi, güvenilir HP500 için satış sonrası parçalar stratejik güç çarpanları olarak hareket ederek bakımı reaktif yangınla mücadeleden öngörülü varlık yönetimine dönüştürür.




 Turkish
 English
 French
 German
 Spanish
 Russian
 Arabic
 Portuguese