

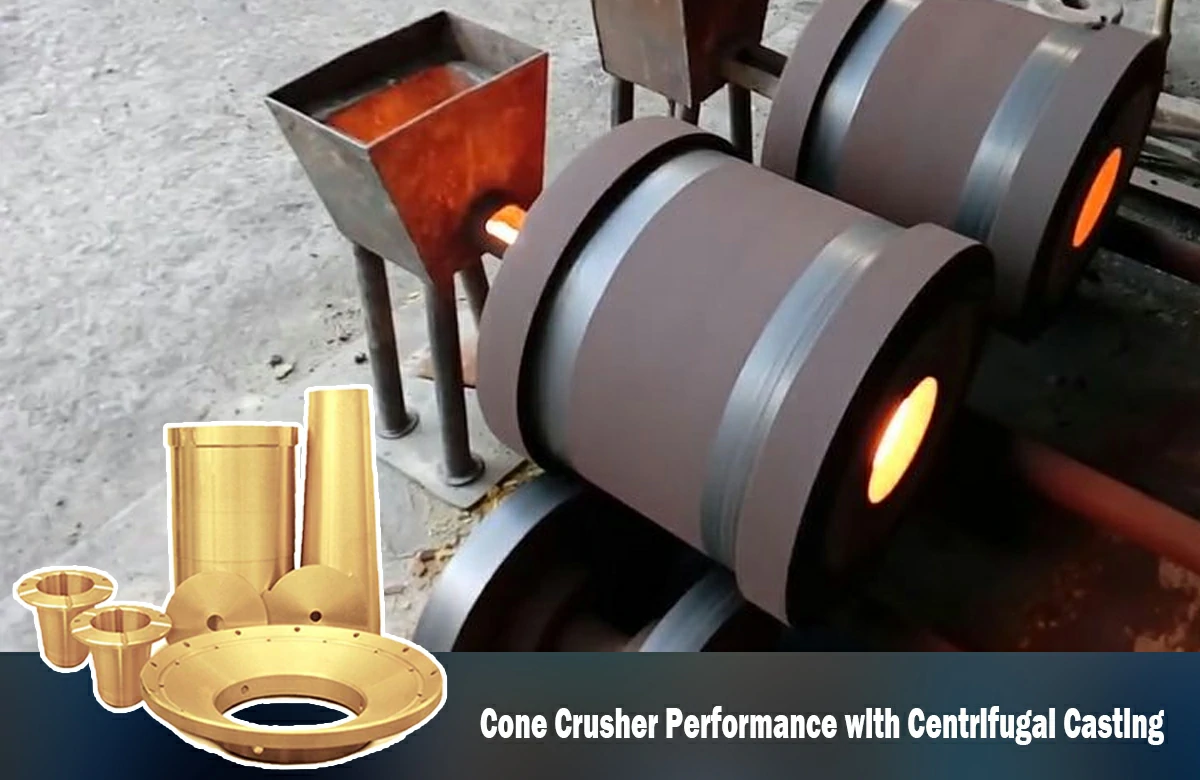
Центробежное литье против литья в песок: Почему металлургия имеет значение для втулок дробилок
Для первичных гирационных и вторичных конусных дробилок бронзовые втулки (эксцентрики, контрвалы и пауки) являются гидродинамической жизненной силой машины. Когда бронзовая втулка C93700 преждевременно выходит из строя, основная причина часто кроется в методе литья. Хотя литье в песчаные формы дешевле, оно приводит к появлению присущих ему дефектов, таких как пористость и расслоение свинца, которые являются фатальными в условиях высоких нагрузок (>25 МПа). В данном техническом анализе сравнивается центробежное литье и литье в песок, количественно определяются микроструктурные различия, которые определяют срок службы деталей.
Физика центробежного литья: Уплотнение под действием силы тяжести
Центробежное литье предполагает заливку расплавленной бронзы в форму, вращающуюся с высокой скоростью (300-3000 об/мин), создавая усилие от 50G до 100G. Этот процесс механически очищает сплав.
Механизм действия
- Разделение примесей: Легкие примеси (шлак, оксиды, пузырьки газа) вытесняются в отверстие внутреннего диаметра (ID), которое впоследствии обрабатывается. Оставшийся материал представляет собой плотный, чистый металл.
- Уточнение зерновой структуры: Быстрое охлаждение металлической формы в сочетании с высоким давлением создает мелкозернистую, однородную структуру. Это повышает прочность на разрыв и усталостную прочность.
- Распространение свинца: В высоколегированных оловянистых бронзах (например, C93700) центробежная сила обеспечивает равномерное рассеивание глобул свинца, предотвращая "свинцовый пот" и обеспечивая постоянную граничную смазку при вводе в эксплуатацию.
Литье в песок: Риски гравитации
Литье в песчаные формы зависит от силы тяжести. Без помощи силы тяжести микроструктура получается более грубой и склонной к дефектам.
Неотъемлемые недостатки
- Пористость: Захваченный при застывании газ образует микроскопические пустоты. Эти пустоты уменьшают площадь несущей поверхности и нарушают гидродинамическую масляную пленку, что приводит к локальным горячим точкам.
- Включения: Частицы песка из пресс-формы могут попасть в бронзу. Если эти включения попадут на поверхность подшипника, они забьют дорогостоящую цапфу главного вала.
- Крупное зерно: Медленная скорость охлаждения в песчаных формах приводит к образованию крупных дендритных зерен, что значительно снижает предел текучести и ударную вязкость.
Техническое сравнение: Свойства материалов
| Недвижимость | Центробежное литье (стандарт NewReg) | Литье в песок (общее) |
|---|---|---|
| Плотность материала | > 99,5% (почти теоретический максимум) | 95-98% (содержит пустоты) |
| Прочность на разрыв | 15-20% Высший | Базовый уровень |
| Микроструктура | Мелкие, равнобокие зерна | Грубая, дендритная структура |
| Уровень дефектов | < 0,1% (после механической обработки) | 2-5% (Скрытые подповерхностные дефекты) |
| Грузоподъемность | Высокая (>35 МПа) | Средний (<25 МПа) |
Почему NewReg использует центробежное литье для критически важных деталей
Для бронзовые детали дробилки как втулка главного вала и эксцентриковой втулки, NewReg предписывает центробежное литье. Это обеспечивает:
- Нулевая пористость в зоне нагрузки: Устраняет риск разрушения масляной пленки из-за поверхностных ям.
- Превосходная обрабатываемость: Постоянная твердость позволяет выдерживать более жесткие допуски на размеры (посадка H7) при окончательной обработке.
- Увеличенный срок службы: Плотная структура без включений противостоит усталостному растрескиванию при циклических нагрузках в процессе дробления.
Вердикт инженера: Литье в песчаные формы допустимо для малонагруженных компонентов, таких как проставки или декоративные пластины. Однако для критических гидродинамических подшипников, поддерживающих главный вал, центробежное литье - единственный инженерный выбор, гарантирующий надежность дробилки.


 Russian
 English
 French
 German
 Spanish
 Arabic
 Portuguese
 Turkish