

Placa de mandíbula móvil Sandvik CJ208 (N/P 400.3150-001): Cinemática de perfil M1 y metalurgia Mn18Cr2
En la jerarquía mecánica de la trituradora de mandíbulas monodisco Sandvik CJ208 (antes JM806), la placa de mandíbulas móvil (número de pieza 400.3150-001) es la principal interfaz cinética. Con un peso exacto de 445,2 kg, este componente no se limita a resistir el desgaste; actúa como medio de transmisión para el lanzamiento excéntrico del pitman, convirtiendo la energía rotacional en la fuerza de fractura compresiva necesaria para reducir el material de alimentación de 500 mm a un producto de 75 mm. A diferencia de la mandíbula fija estacionaria, la placa móvil está sometida a un complejo vector de fuerzas verticales de restregado e impactos cíclicos de compresión, que a menudo superan los 280 MPa en aplicaciones de roca dura.
Este análisis técnico disecciona las especificaciones de ingeniería de la fundición 400.3150-001. Examinamos el perfil de diente grueso "M1" específico diseñado para la geometría de la CJ208, la necesidad metalúrgica de Mn18Cr2 en entornos de fatiga de alto ciclo y las tolerancias dimensionales críticas necesarias para proteger la cara del pitman de la corrosión por frotamiento.
Perfil del diente M1: Optimización geométrica del rendimiento
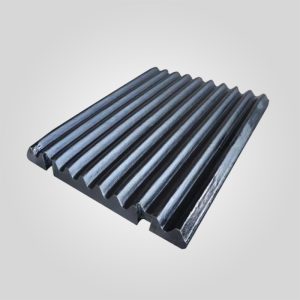
La designación "M1" en la referencia 400.3150-001 se refiere a una geometría específica de diente corrugado grueso. En el contexto de la CJ208 (abertura de alimentación 800x600mm), la selección del perfil del diente dicta la eficiencia del proceso de trituración.
- Concentración de fuerzas: El perfil grueso M1 utiliza un paso más amplio (distancia entre los picos de los dientes) en comparación con los perfiles estándar. Esto reduce la superficie de contacto entre el acero al manganeso y la roca de alimentación. Dado que $Presión = Fuerza / Área$, el perfil M1 aumenta significativamente la presión de carga puntual localizada, iniciando grietas de fractura en roca competente (UCS > 200 MPa) de forma más eficiente que las camisas planas o de dientes finos.
- Eliminación de multas: Los profundos valles del perfil M1 permiten que el material de tamaño inferior (finos) eluda la zona de trituración. Esto reduce el "empaquetamiento" o la "compactación" en la cámara inferior, una situación que genera fuerzas hidráulicas extremas capaces de dañar la placa basculante o los cojinetes principales.
- Equilibrio entre vida y desgaste: Aunque los dientes gruesos proporcionan mejor agarre y rendimiento, tienen menos metal de desgaste total que los perfiles "pesados". Por lo tanto, la calidad metalúrgica de la fundición es primordial para garantizar que los dientes conserven su forma y no se desgasten prematuramente, lo que aumentaría el ángulo de pinzado y provocaría el deslizamiento de la roca.
Especificación metalúrgica: Mn18Cr2 vs. Manganeso estándar
Para una fundición de 445,2 kg sometida al agresivo lanzamiento excéntrico del CJ208, el Mn13Cr2 estándar (acero Hadfield) suele ser insuficiente. Utilizamos un Mn18Cr2 (ASTM A128 Grado C) química.
| Elemento / Propiedad | Mn13Cr2 (Estándar) | Mn18Cr2 (Especificación Premium) | Impacto de la ingeniería |
|---|---|---|---|
| Manganeso (Mn) | 11.0 – 14.0% | 17.5 – 19.5% | Un mayor contenido de Mn estabiliza la austenita, retrasando la aparición de grietas por fatiga bajo tensiones de alto ciclo. |
| Carbono (C) | 1.0 – 1.2% | 1.15 – 1.25% | La relación C/Mn controlada garantiza una respuesta óptima al endurecimiento por deformación. |
| Cromo (Cr) | 1.5 – 2.0% | 1.8 – 2.2% | Forma carburos de cromo para resistir la elasticidad/deformación (mushrooming). |
| Dureza inicial | 190 - 210 HBW | 210 - 240 HBW | El mayor límite elástico inicial evita el flujo plástico en la instalación. |
| Dureza máxima de trabajo | ~450 HBW | >550 HBW (54 HRC) | Crea una piel de desgaste más dura para entornos abrasivos de sílice. |
El mecanismo de endurecimiento por el trabajo:
La aleación Mn18Cr2 se suministra en un estado totalmente austenítico recocido por disolución. Tras el impacto, la red cristalina superficial se transforma de cúbica centrada en la cara (austenita) a tetragonal centrada en el cuerpo (martensita). Esta transformación depende de la profundidad; la superficie se vuelve extremadamente dura (550 HBW) para resistir la abrasión, mientras que el núcleo sigue siendo dúctil (>100 J/cm² de energía de impacto) para evitar la fractura catastrófica. Esta característica de doble propiedad es esencial para la mandíbula móvil, que experimenta momentos de flexión que romperían un material frágil como el Ni-Hard o el hierro de alto contenido en cromo.
Precisión de fabricación: Planitud y ajuste de la cara posterior
La interfaz entre la placa de mandíbula móvil (400.3150-001) y el pitman de la trituradora es la unión mecánica más crítica de la caja de mandíbulas.
Tolerancia de mecanizado (ISO 2768-mK):
La superficie posterior de nuestras piezas fundidas no se deja "tal cual". Realizamos un mecanizado o rectificado de precisión para garantizar una tolerancia de planitud de 0,3 mm en toda la longitud.
¿Por qué es fundamental? La cara del pitman CJ208 es de acero mecanizado. Si la placa de mandíbulas de manganeso tiene la parte posterior rugosa o alabeada, crea contactos puntuales en lugar de un contacto superficial completo. Bajo la carga de aplastamiento, la placa de mandíbulas se flexionará y se desplazará (micromovimiento). Este movimiento actúa como una lima, desbastando la cara costosa del pitman. Una placa de mandíbulas plana y mecanizada garantiza la transferencia de carga 100% y protege el activo fijo.
Tratamiento térmico e integridad de la fundición
Producir una colada de 445,2 kg de Mn18Cr2 requiere un estricto control térmico para evitar la fragilización.
- Recocido de soluciones: La colada se calienta a 1050°C para disolver los carburos en la matriz austenítica.
- Enfriamiento por agua: El enfriamiento rápido es obligatorio. Si la velocidad de enfriamiento es demasiado lenta, los carburos precipitan en los límites de grano, creando una vía frágil para las grietas. Verificamos la microestructura de cada lote para asegurarnos de que los límites de grano no contienen carburos.
- Pruebas ultrasónicas (UT): Cumplimos las normas ASTM A609 Nivel 2. La porosidad por contracción interna en la orejeta de elevación o en la zona central de aplastamiento es inaceptable, ya que estos huecos actúan como elevadores de tensión que conducen a un fallo prematuro.
Coste total de propiedad (TCO) y análisis del desgaste
En una aplicación CJ208 típica de trituración de granito (índice de trabajo 16 kWh/t), un juego de mandíbulas móviles podría durar 800 horas.
El coste de las piezas "baratas": Una placa Mn13 de recambio puede costar 20% menos, pero normalmente ofrece una vida útil de 30-40% menos debido a su menor potencial de endurecimiento.
El coste oculto: Los cambios más frecuentes suponen más costes de grúa, más mano de obra y un tiempo de producción significativamente mayor. Además, las piezas fundidas de baja calidad con un mal ajuste dimensional pueden dañar la placa de desgaste del pitman o el sistema de bloqueo de cuña.
Nuestras placas Mn18Cr2 400.3150-001 están diseñadas para ampliar el intervalo de mantenimiento, alineándose con los ciclos de sustitución de la mandíbula fija para minimizar los tiempos de inactividad.
Consejos del ingeniero: Operaciones y mantenimiento sobre el terreno
[Opción B: Pro-Tip] - La "Prueba del Tono" para la Estrechez de la Cuña:
La CJ208 utiliza un sistema de cuña para bloquear la mordaza móvil. Una placa de mandíbula suelta es un destructor de pitones. Después de instalar la nueva placa y hacer funcionar la trituradora durante 4 horas (período inicial de endurecimiento por trabajo), detenga la máquina y realice la "Prueba de tono". Golpee la placa de la mandíbula con un martillo pesado.
Anillo de campana transparente: La placa está apretada contra el pitman.
Golpe sordo: La placa está suelta. Las cuñas deben reapretarse inmediatamente. El acero al manganeso fluye ligeramente bajo la carga inicial, por lo que reapretar después del primer cambio es obligatoriono opcional.
[Opción C: Recorte de caso de campo] - Protección del dedo Pitman:
En una aplicación de reciclaje, observamos un fuerte desgaste en la parte inferior de la propia pieza fundida del pitman. El operario estaba dejando que la mordaza móvil (400.3150-001) se desgastara demasiado antes de sustituirla. Cuando la placa se vuelve demasiado delgada, pierde rigidez y comienza a doblarse en la parte inferior, permitiendo que el material se muela entre la placa y la puntera de soporte del pitman.
Regla de oro: Nunca permita que la placa de la mandíbula se desgaste más allá de las ranuras de seguridad o a menos de 25 mm de espesor en el punto más delgado de la ondulación. El coste de una nueva placa de mordazas es de $1,XXX; el coste de reparación de una punta de pitman desgastada es de $1X,XXX.
Parámetros técnicos de la trituradora de mandíbula aplicable

Talleres y almacenes

Compatibilidad entre marcas
Garantizamos que nuestra pieza 400.3150-001 es intercambiable dimensionalmente con el componente Sandvik OEM para los modelos CJ208 / JM806, fabricado con las mismas especificaciones de peso y normas metalúrgicas.
| Marca | Serie | Modelo de trituradora |
|---|---|---|
| Mettso | Nordberg Mandíbula serie C | C3054,C3055,C63,C80,C96,C105,C106,C110,C116,C120,C125,C130,C140,C145,C150,C160,C200 |
| Nordberg Bergeaud Serie VB | VB46 , VB57 , VB67 , VB83 , VB93 , VB105 , VB108 , VB0907 , VB1008 , VB1311 | |
| Sandvick | Trituradora de mandíbulas serie CJ | CJ815, CJ615, CJ613, CJ612, CJ412, CJ411, CJ409, CJ211 |
| Kleemann | Mobicat Serie Jaws | MC100R EVO,MC110R EVO , MC110Z EVO ,MC120Z PRO,MC125Z , MC140Z,MC160PRR |
| Serie SSTR Jaws | SSTR1000,SSTR1100, SSTR1200, SSTR1250,SSTR1400, SSTR1600 | |
| Shanbao | Trituradora de mandíbulas serie PE | PE150x250, PE250x400, PE400x600, PE500x750, PE600x900, PE750x1050, PE900x1200, PE100X1200, PE1200x1500, PE1500x1800. |
| Trituradora de mandíbulas serie PEX | PEX250x750, PEX250x1000, PEX250x1200, PEX300x1300 | |
| Trío | Serie CT Jaw | CT1030,CT1040,CT1048,CT1252,CT2036,CT2436,CT3042,CT3648,CT4073,CT4254,CT4763,CT6080,APS40 |
| Extec | Trituradoras móviles QJ | C10,C12,QJ241,QJ341 |
| Allis Chalmers / Svedala | Serie de mandíbulas Allis Chalmers Superior | 36 x 48 Superior, 60 x 84 Superior |
| Mordazas Allis Chalmers STD | 10x 24 ,15 x 24 , 18 x 30 Modelo B , 18 x 36, 24 x 36, 25 x 36 "A-1 Nuevo, 42 x 40 A1 , 36 x 48 Nuevo , 42 x 48 A1 ,48×60 , 66 x 84 A1 | |
| Svedala Serie CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 | |
| Serie Svedala RT | RT6090 (24X36) , RT75105 ( 30 x 42) , RT60-120 (24 x 48) , RT 80-120 (32 x 48) , RT105-120 (42×48) , R10580 (1050×800) | |
| Serie Svedala Jawmaster | 1108HD (32 x 42) , 1206HD (24 x 48) , 1208HD (32×48) , 1211HD (44 x 48 ) , 1312HD (46×52) , 1513HD (52×60) | |
| Terex | Gama Jaques JW | JW40, JW42 , JW45, JW55 |
| Gama Jaques ST | ST36, ST42, ST47,ST48, ST54,ST60 | |
| Gama Cedarapids JC | JC2236,JC3660,JC5460,JS3750,JS4552,JC5460 | |
| Gama Cedarapids Old | 10×16,12×16,10×20,10×24,15×24,18×24,20x25A, 18×30 ,10×36 ,12×36,15×36 ,18×36,20×36, 24×36,25×40,32×40,12×42,16×42,27×42,42×42,36×48, | |
| 12×48,16×48,22×48,42×48,57×48,35×54,36×60,54×60,10×72 | ||
| Serie de mandíbulas móviles Finlay | J-960,J-1160,J-1170,J-1175,J-1480 | |
| Powerscreen Premiertrak | XA300, XA400 , XR400 , XA400S, XR400S, Premiertrak 600 ,XA750 | |
| BL-Pegson Premiertrack | 1100×650 , 1100x650HA , 1100x650HR , 1100×800 | |
| BL-Pegson Premierplant | 900×600 , 1100×650 , 1100×800 | |
| BL-Pegson Mordazas fijas | 24×14 ,32×18 , 32×22, 32×06 , 36×20 , 36×22 , 36×24 , 36×25 ,42x30B , 42x30D , 44×26 ,44×32 , 48×42 | |
| Telsmith | Gama Telsmith Old Jaw | 10×21,14×24,24×5,30×42,42×48 |
| Gama de mordazas hidráulicas | 2038, 2550, 3042, 3055, 3648, 3258, 3858, 4448, 5060 | |
| Gama Hydra & Iron Jaw | H2238, H2550, H3244, H3450, H4448, H5060, H3042, H3055, H3648, H3258, H3858, ,4448IG,5060IG, | |
| Komatsu | Serie de mandíbulas BR | BR100JG,BR200,BR210,BR300,BR350,BR380,BR500,BR550JG,BR580 |
| Chyi Meang | Serie PJS | PJS800, PJS900,PJS1050,PJS100,PJS1100,PJR1350, PJS1260, PJS1400,PJS1500,CMNJS4836 |
| Trituradora de mandíbulas primaria Comec | P90.65, P900 ,P105.75 , P1100 ,P1300 ,P1600 | |
| Trituradora de mandíbulas secundaria Comec | S800 ,S900 ,S1000 ,S1450 | |
| Goowin Barsby | Serie 5 Tiburón | 30″x18″,42″x24″ ,42″x30″ ,36″x6″ Granulador |
| Krupp | Alcance de la mandíbula | ERC18-14 ,EB12-10 ,EB14-11 ,EB16-12,EB20-15 |
| Kawasaki | Mordazas serie KS | KS-3624,KS-3018, KS-4230G,KS-4840,KS-6048, KD-4232G,KD-4842G |
| Hewitt-Robins | Alcance de la mandíbula | 10×24, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,, 18×30 ,10×36 ,12×36 ,15×36 ,20×36 ,24×36 ,30×36 ,30×42 ,12×48 ,22×48,30×48 ,36×48,42×48, 36×50 ,12×60,30×60,48×60,30×62 |
| Lippmann | Serie de mandíbulas | 2248, 2436, 3042, 3048, 3055, 3062, 3650, 3862, 4248, 5062 |
| Parker | Serie de mandíbulas | Parker40x32 , Parker 36×10 , Parker 38×12 Stonesizer , Parker 20×12 , Parker16x10 , Parker16x5 |
| Marrón Lenox Kue-Ken | Serie Jaw | Modelo 22(3 x 12) , Modelo 24 (5 x 12), Modelo 25 (7×12) ,Modelo 34 (6 x 16) , Modelo 35(9 x 16), Modelo 54( 8 x 24), Modelo 55(10 x 24) ,Modelo 56 (12 x 24)Modelo 68 (9 x 30) , |
| Modelo 69(12×39) , Modelo 70 (15 x 30) , Modelo 75S (20 x 30) , Modelo 79 (8 x 36), Modelo 80(10 x 36) Modelo 81(12 x 36), Modelo 89 (16 x 36) , Modelo 90(20 x 36) , Modelo 95 (24 x 36) , | ||
| Modelo 95S( 29 x 36) , Modelo 104( 8 x 42) , Modelo 105(10 x 42), Modelo 106 (12 x 42), Modelo 106S (14 x 42) , Modo ,107 (17 x 42) ,Modelo 108 (20 x 42) , Modelo 110(25 x 42) , | ||
| Modelo 120 (30 x 42) , Modelo 126(36 x 42) ,Modelo 145 (24 x 48) , Modelo 150(36 x 48) , Modelo 150A (40 x 48) , Modelo 150s (42 x 48), Modelo 160 (42 x 48) , | ||
| Modelo 188 (26 x 60) Modelo 32 x 60 , Modelo 200 (48 x 60) | ||
| Hitachi-Nakayama | Polígono primario de Nakayama | AC1410,AC2415,AC3219,AC3219B,AC4219,AC4220,AC4220B, AC482,AC6030 |
| Polígono Nakayama RC | SK3624,RC3624,RC4224,RC4228,RC4832,RC5042,RC6048,RS4032,RS4230 | |
| Mandíbula móvil Hitachi | HR240,HR420G | |
| Fintec | Trituradoras de mandíbulas móviles | 1107RJ ,1108 ,542, 570 ,640 |
| McColskey | Serie de mandíbulas móviles | J35 ,J40, J44, J45, J50, J40V2, J45V2 ,C50 |
| Minyu | Serie de mandíbulas MS | MS2416 , MS3020 , MS3624 , MS4226 , MS4230 , MS4832 , MS4840 , MS5432 , MS6040 , MS6048 |
| Serie MSH Jaw | MSH3624 , MSH4230 , MSH5434 | |
| Rusia | Serie de mandíbulas CMD/SMD | СМД-741 ,СМД-108,СМД-109,СМД-110,СМД 118,СМД 111,СМД 117 |
| Keestrack | Serie de mandíbulas móviles | B3, B4 , B5 , B7 |
| Astec | Pioneer Serie Mandíbula Estándar | 10×16,10×20,10×24,15×24,10×30,18×30,8×36,9×36,10×36,13×36,15×36,18×36,20×36,24×36,26×40,30×42,36×42,31×44,35×46,10×47,21×48,42×48,24×49, |
| 33×50,28×54,30×55 | ||
| Serie de mandíbulas KPI-JCI | 2742 ,2650,3055,3365,4448IG,5060IG,2238H,3244H,3450H | |
| Tesab | Gama de mandíbulas móviles | 10570, 10580, 700i, 800i, 800ie |
| Liming SBM | Gama Liming /Vipeak PE | PE 400×600 ,PE 500×750 ,PE 600×900 ,PE750x1060,PE 900×1200,PE 1000×1200 |
| Gama PEW de Shanghai Shibang /Zenith | PEW250x1000,PEW250x1200,PEW400x600,PEW760,PEW860,PEW1100,PEW200x1300 | |
| Gama CX | C6X80,C6X100,C6X110,C6X145,C6X160,C6X200,HJ98,HJ110,HJ145 | |
| Placa de mandíbula ondulada | Serie CJ | CJ208,CJ209,CJ211,CJ408,CJ409,CJ411,CJ412,CJ612 ,CJ613,CJ615, CJ815 |
| Ingeniería universal | Gama de trituradoras de mandíbulas universales | 24×36,25x40WRB,30×42,32x42WRB,12×48,22×48,32×48,36×48,44x48WRB ,32×54 ,42×50,12×60 ,50x60WRB |
*Todos los nombres de fabricantes, números de pieza y descripciones se utilizan sólo como referencia. Pertenecen a sus respectivos OEM. NEWREG suministra piezas de repuesto del mercado de accesorios - fabricados y garantizados de forma independiente, no OEM-originated. Ninguna afiliación con OEMs es reclamada o implicada.
 Spanish
 English
 French
 German
 Russian
 Arabic
 Portuguese
 Turkish