
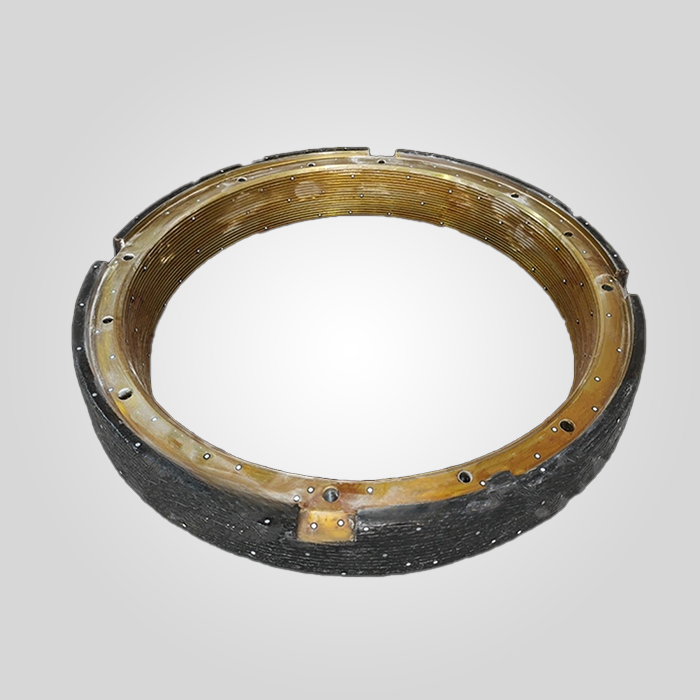
KB63-89 Äußere Augenmutter 4470331 | Bronze Brecherersatzteile
Werkstoff:ZCuPb20Sn5, ZCuPb10Sn10 ZCuPb24Sn5
Modell:KB63-89, KB54-75 , BK54-75, KB54-67, KB63-75
Gewichte (kg): 354kgs Artikelcode: 4470331
182 vorrätig
PRODUKT
Beschreibung
Technische Daten: KB-Serie Externe Ringmutter
Die externe Ringmutter (Art. 4470331) fungiert als primäre Aufhängungsschnittstelle für die Hauptwellenbaugruppe in Thyssenkrupp-Kreiselbrechern der Serie KB. Im Gegensatz zu einfachen Befestigungselementen ist diese 354 kg schwere Bronzekomponente eine präzisionsgefertigte Lagerfläche, die eine vertikale Anpassung unter massiven Zuglasten ermöglicht.
| Technische Parameter | Spezifikationsdaten |
|---|---|
| OEM-Artikel-Code | 4470331 |
| Komponente Name | Äußere Ringmutter / Äußere Ringmutter |
| Kompatibles Modell | Thyssenkrupp KB63-89, KB54-75, BK54-75, KB54-67 |
| Nettogewicht | 354 kg (±1,5% Präzisionstoleranz) |
| Material Klasse | ZCuPb20Sn5 (Hochverbleite Zinnbronze) / DIN 1716 |
| Gussverfahren | Schleudergießen (erforderlich für die strukturelle Integrität) |
| Zugfestigkeit | ≥ 200 MPa |
| Härte | 70 - 90 HBW (Optimiert für Fadenschutz) |
| Präzision in der Bearbeitung | Gewindetoleranz 7H / Oberflächenrauhigkeit Ra 1,6μm |
Kernvorteile: Metallurgie und Fertigung
Im Schwermaschinensektor ist die Zuverlässigkeit der Brecher-Ersatzteile wird durch den Herstellungsprozess bestimmt. Bei der Außenringmutter ist die primäre Fehlerart das Ablösen oder Festfressen des Gewindes aufgrund von unzureichender Schmierung oder strukturellen Materialfehlern.
Schleuderguss vs. Sandguss
Wir fertigen die 4470331 Ösenmutter ausschließlich aus Schleudergießen. Diese Methode ist für hoch bleihaltige Bronzeteile mit einem Gewicht von über 300 kg nicht verhandelbar.
- Beseitigung der Bleiabsonderung: Beim statischen Sandguss neigt das schwere Blei (Pb) dazu, auf den Boden der Form zu sinken, wodurch ein Teil mit ungleichmäßigen Materialeigenschaften entsteht. Bei unserem Zentrifugalverfahren wird die Form mit hohen G-Kräften gedreht, wodurch die Bleikügelchen gleichmäßig in der Kupfer-Zinn-Matrix eingeschlossen werden.
- Verdichtung: Durch das Verfahren werden Verunreinigungen und Gase in die Bohrung gepresst (die dann weggearbeitet wird), was zu einem Gussstück mit 15-20% höhere Zugfestigkeit als normale Schwerkraftgussteile.
Werkstoffkunde: ZCuPb20Sn5
Diese spezielle Legierung (20% Blei, 5% Zinn) bietet außergewöhnliche Notlaufeigenschaften. Bei einem Ausfall der Schmierung in der Aufhängung wirkt der hohe Bleianteil als Festschmierstoff, der sich über die Gewinde legt, um ein Verschweißen der Bronzemutter mit der Stahlwelle zu verhindern und die Hauptwelle vor katastrophalen Schäden zu bewahren.
Leistungsvergleich: Analyse der Dauerhaftigkeit
Felddaten, die unsere zentrifugalen Bronzemuttern mit Standardoptionen auf dem Nachrüstungsmarkt vergleichen, zeigen erhebliche Betriebsvorteile.
| Metrisch | Standard-Sandgussmutter | Unsere Zentrifugalmutter (4470331) |
|---|---|---|
| Gewindefestigkeit | Variable (Risiko der Porosität) | Hoch (Dichtes Gefüge) |
| Anti-Seize-Fähigkeit | Mäßig | Überlegen (gleichmäßige Bleidispersion) |
| Handhabung von Lasten | Standard-Bewertung | Konzipiert für Spitzenbelastungen |
| Nutzungsdauer | Standard-Zyklus | +25% Verlängerte Lebensdauer |
Tipps für Diagnose und Wartung vor Ort
Wie erfahren Lieferanten von BrecherteilenWir empfehlen die folgende Inspektionsroutine bei der planmäßigen Wartung:
1. Inspektion des Gewindeprofils:
Verwenden Sie eine Gewindelehre, um den Flankenwinkel der Innengewinde zu prüfen. Wenn das Gewinde ein "hakiges" Profil oder eine Ausdünnung von mehr als 10% der ursprünglichen Steigung aufweist, hat sich die Mutter gedehnt und muss sofort ersetzt werden. Bei weiterer Verwendung besteht die Gefahr einer katastrophalen Abscherung des Gewindes, wodurch die Hauptwelle herunterfällt.
2. Verfärbungsprüfung:
Untersuchen Sie die Bronzeoberfläche auf "Hitzeprüfung" (blaue/schwarze Oxidation). Dies zeigt an, dass die Mutter über ihre Temperaturgrenze hinaus betrieben wurde (typischerweise >150°C), was auf mangelnde Schmierung oder extreme Reibung hindeutet. Dies beeinträchtigt die strukturelle Integrität der Bronze.
Qualitätssicherung
Wir sorgen dafür, dass dieses 354 kg schwere Bauteil für die raue Umgebung der Vorzerkleinerung gerüstet ist:
- Ultraschallprüfung (UT): 100% Inspektion des Gusskörpers, um sicherzustellen, dass keine inneren Hohlräume oder Risse vorhanden sind, die sich unter Belastung ausbreiten könnten.
- Koordinatenmessgerät (CMM): Überprüfung des Gewindedurchmessers und der Konzentrizität, um eine reibungslose Montage mit der Hauptwelle zu gewährleisten.
Häufig gestellte Fragen (FAQ)
F1: Kann ich für eine längere Lebensdauer eine andere Bronzelegierung verwenden?
A: Wir raten im Allgemeinen dazu, sich an das vom OEM spezifizierte ZCuPb20Sn5 zu halten. Härtere Bronzen (wie z. B. Aluminiumbronze) sind zwar stabiler, haben aber nicht den für die Selbstschmierung erforderlichen hohen Bleigehalt. Die Verwendung einer härteren Bronze erhöht das Risiko, die teuren Stahlgewinde der Hauptwelle zu beschädigen.
Q2: Wie lagere ich diese 354 kg schwere Bronzemutter?
A: Bronze ist anfällig für Oxidation. Die Mutter sollte in geschlossenen Räumen gelagert werden und mit einem Langzeit-Rostschutzmittel (Tectyl oder gleichwertig) beschichtet werden. Vermeiden Sie die Lagerung in der Nähe von vibrierenden Maschinen, um "Fressspuren" auf den fertigen Gewinden zu vermeiden.
F3: Ist der Artikelcode 4470331 mit allen KB-Serien kompatibel?
A: Dieser spezifische Artikelcode ist in erster Linie für die KB63-89 und verwandte Großrahmenmodelle bestimmt. Überprüfen Sie immer die Seriennummer Ihrer Maschine, da die Gewindesteigung zwischen den Modellgenerationen leicht variiert.
Fachkundiger Hinweis zur Installation
Vom Schreibtisch des Ingenieurs: Der Einbau der externen Ringmutter ist ein kritischer Sicherheitsvorgang.
Sauberkeit ist oberstes Gebot. Selbst feine Körner, die sich in den Gewinden festsetzen, können beim ersten Anziehen zu Abrieb führen. Wir empfehlen unbedingt die Verwendung einer Molybdändisulfid (MoS2)-Paste auf den Gewinden während der Montage.
Stellen Sie außerdem sicher, dass die Augenmutter innen (bei gleichzeitigem Austausch) in der Gewindetoleranz aufeinander abgestimmt ist. Nicht übereinstimmende Toleranzen zwischen Innen- und Außenmuttern können zu ungleichmäßiger Lastverteilung und vorzeitigem Ausreißen des Gewindes führen.
Als
"Maßgebliche technische Daten: Alle kritischen metallurgischen Spezifikationen und Maßtoleranzen (z. B. ±0,05 mm) sind in der englischen Hauptdokumentation streng geregelt. Während lokalisierte Versionen als Referenz für den Betrieb bereitgestellt werden, ist die Englisches Original bleibt die einzige verbindliche Behörde für die Qualitätskontrolle und die Einhaltung der technischen Vorschriften".


 German
 English
 French
 Spanish
 Russian
 Arabic
 Portuguese
 Turkish